Dil
Bir satın alma ekibi, üzerinde üç sayı bulunan bir çizimi iletir: 2,0 mm müzik teli, sekiz gövde bobini ve 90 derecelik serbest bacak açısı. Tam sapmadaki torkun 0,40 ila 0,44 N-m arasında olması gerekir ve parça, koltuk mandalı tertibatı içinde 250.000 açma-kapama döngüsüne dayanmalıdır. İlk numuneler her kontrolden geçer. Dört ay sonra, saha incelemeleri bacakların yaklaşık 40.000 döngüde çatladığını gösteriyor ve her kırık aynı yerde bulunuyor: bacağın bobin gövdesinden ayrıldığı kıvrım. Tel kimyası doğruydu. Bobin çapı doğruydu. Başarısızlığın nedeni kimsenin ölçmediği bükülme yarıçapıdır.
Doğrudan cevap: bir burulma yayı dört değişkene bağlı olarak yaşar veya ölür - tel çekme mukavemeti ve yüzey durumu, her bacağın gövdeden çıktığı iç bükülme yarıçapı, o bükülmenin iç lifindeki bükülme gerilimi ve sarma sonrasında uygulanan gerilim giderme. Bunlardan herhangi birini değiştirdiğinizde tork eğrisi, serbest açı ve yorulma ömrü birlikte hareket eder.
Bu kılavuz, bu dört değişkenin atölyede ne anlama geldiğini, spesifikasyona yazılmaya değer sayıları, modern CNC yay makinelerinin bacak açılarını tekrar tekrar nasıl tuttuğunu ve hangi parametrenin saptığını size söyleyen arıza modellerini kapsar. İlk ürün incelemesine imza atmak ve iki yıl sonra bu kararı savunmak zorunda kalan kişiler için yazılmıştır.
Burulma yayı, enerjiyi sıkıştırılarak değil, bükülerek depolar. Gövde bobinleri burulma yerine bükülme sırasında bir tel bobini gibi davranır, iki bacak yükü iletir ve hareketsiz durumdaki bu bacaklar arasındaki açı serbest açıdır. Bir mekanizma bir ayağı diğerine göre döndürdüğünde, yay direnir ve direnen tork, malzeme akıncaya kadar yaklaşık olarak sapma açısıyla orantılı olarak artar.
Oran (derece başına tork) tel çapının dördüncü kuvvetiyle ölçeklenir ve aktif bobinlerin sayısı ve ortalama bobin çapıyla doğrusal olarak düşer. Bu dördüncü kuvvet ilişkisi, tel çapındaki yüzde 5'lik bir değişikliğin torku yüzde 20'den fazla değiştirebilmesinin ve tel çapı sertifikalarının burulma yayları için neden diğer birçok yay tipinden daha önemli olduğunun nedenidir. Telin elastik modülü de doğrudan devreye girer: karbon çeliği yaklaşık 207 GPa'da çalışır, 302 paslanmaz ise 193 GPa'ya yakındır, bu nedenle oranın yeniden hesaplanması olmadan düz bir malzeme değişimi tork penceresini kaçıracaktır.
Bacak-gövde birleşimindeki bükülme gerilimi, uygulanan moment ve tel kesitinden hesaplanır ve ardından bükülme sıkılaştıkça büyüyen bir düzeltme faktörü ile çarpılır. Basit bir dille söylemek gerekirse: Ayağın bobinden ayrıldığı köşe ne kadar keskin olursa, gerilimin tepe noktası o kadar yüksek olur ve o köşenin iç kısmında yorulma çatlağı o kadar erken başlar. Tasarım kılavuzu genellikle tel çapının en az yarısı kadar bir iç bükülme yarıçapını gerektirir ve yorulma açısından kritik parçalar sıklıkla tam tel çapını kullanır. Aynı köşedeki takım izleri, kalıp çizikleri ve taşlama yanıkları da çatlak başlatıcı görevi görür; bu nedenle yüzey durumu, malzeme kalitesinin yanında spesifikasyona aittir.
Helezon yay saat yönünde veya saat yönünün tersine sarılabilir. Bir burulma yayı, bobinleri sıkan yönde saptırılmalıdır, çünkü sıkma iç çapı azaltır ve yayı şaft veya mandrel üzerinde oturmaya devam eder. Diğer yönde yüklediğinizde gövde açılır, iç çap büyür ve yay şaftından çıkabilir veya bir muhafazaya sıkışabilir. Bu tek detay, montaj hattında şaşırtıcı oranda ıskartaya neden olur ve genellikle yalnızca çizimde yükleme oku ve rüzgârın eli birlikte gösterildiğinde yakalanır.
Aşağıdaki tablo, deneyimli bahar mağazalarının katı sınırlardan ziyade çalışma alanı olarak ele aldığı aralıkları toplamaktadır. Bu aralıkların dışındaki değerler otomatik olarak yanlış değildir ancak çizim yayınlanmadan önce takımlar, muayene maliyeti ve yorulma marjı hakkında konuşmayı hak ederler. Tork ve stresin ardındaki denklemlerin daha kapsamlı bir şekilde ele alınması için bu burulma yayı tasarım denklemleri ve malzeme kılavuzu hesaplama sırasını adım adım gösterir.
| Parametre | Tipik Çalışma Aralığı | Neden Önemlidir? |
|---|---|---|
| Tel çapı | 0,2 mm ila 6 mm | 6 mm'nin üzerinde soğuk sarma ve bacak bükme, daha yüksek makine kuvveti ve dikkatli takım desteği gerektirir |
| Yay indeksi (ortalama çapın tel çapına bölümü) | 4 ila 16 | 4'ün altında tel bükülme noktasında aşırı gerilim altındadır; 16'nın üzerinde bobin dengesizdir ve kolayca karışır |
| Bacaktaki iç bükülme yarıçapı | Tel çapının 0,5 ila 1,0 katı | Gerilim düzeltme faktörünü ve dolayısıyla tüm parçanın yorulma ömrünü ayarlar |
| Aktif gövde bobinleri | 2 ila 20 | Daha az sayıda bobin hızı keskin bir şekilde yükseltir ve stresi yoğunlaştırır |
| Serbest açı toleransı | artı veya eksi 3 ila 8 derece | Daha sıkı bantlar, süreç içi açı kontrollerine ve kontrollü gerilim gidermeye ihtiyaç duyar |
| Nominal sapmadaki tork | artı veya eksi yüzde 10 yaygındır | Tel çapı, modül ve bobin sayısının birlikte kullanılmasıyla tahrik edilir |
| Sarma sonrası stres giderme | Soğuk sarımlı karbon ve paslanmaz tel için yaklaşık 200 ila 300 santigrat derece | Teli tasarım yükünün altında yumuşatmadan şekillendirme gerilimini azaltır |
Bu satırlardan ikisi diğerlerinden daha güçlü bir şekilde etkileşime giriyor. İndeks ve bükülme yarıçapı birlikte bacak köşesinin yumuşak bir geçiş mi yoksa gerilim yükseltici mi olacağını belirler ve hiçbir ısıl işlem zaten aşırı gerilimli olan bir geometriyi kurtaramaz. Bir müşteri daha sıkı bir serbest açı toleransı istediğinde, pratik cevap genellikle makinede daha iyi açı kontrolü artı istikrarlı bir temperleme döngüsüdür, daha uzun bir inceleme tezgahı değil.
Malzeme seçimi, çekme mukavemeti tavanını, yorulma davranışını ve bitmiş parçanın ne kadar korozyon korumasına ihtiyaç duyduğunu belirler. Aşağıdaki kaliteler, soğuk sarma ekipmanlarında üretilen burulma yaylarının büyük çoğunluğunu kapsamaktadır.
| Tel Sınıfı | Tipik Çap Aralığı | En Uygun |
|---|---|---|
| Müzik teli, ASTM A228 | 0,1 mm ila 3 mm | Küçük yaylarda en yüksek çekme mukavemeti ve en iyi yorulma direnci; nem mevcutsa kaplama veya kaplama gerekir |
| Yağla tavlanmış MB, ASTM A229 | 0,5 mm'den 10 mm'ye | Müzik kablosunun stoklanmadığı durumlarda daha büyük kablo boyutları; iyi bir genel amaçlı seçim |
| Sert çekilmiş, ASTM A227 | 0,5 mm'den 12 mm'ye | Maliyetin hakim olduğu ve stresin düşük kaldığı hafif hizmet tipi, düşük çevrimli parçalar |
| Krom-silikon, ASTM A401 | 1 mm'den 16 mm'ye | Yüksek stresli, yüksek çevrimli otomotiv ve endüstriyel parçalar; Şekillendirmeden sonra temperlemeye iyi yanıt verir |
| Paslanmaz 302 ve 304, ASTM A313 | 0,1 mm'den 12 mm'ye | Korozyona maruz kalma, gıda ve tıbbi temas, orta sıcaklıkta servis |
| 17-7PH paslanmaz | 0,3 mm ila 6 mm | Genellikle havacılık ve enstrüman işlerinde korozyon direnci ve yüksek mukavemet |
| Fosfor bronz ve berilyum bakır | 0,1 mm ila 5 mm | Elektriksel iletkenlik ve manyetik olmayan gereksinimler; modül çeliğin yarısı kadar |
Yeniden çalışmadan tasarruf sağlayan üç pratik not. Birincisi, aynı tel çapını koruyan bir malzeme değişikliği aynı torku korumayacaktır çünkü elastik modül ve izin verilen gerilimin her ikisi de değişir. İkincisi, paslanmaz kaliteler genellikle aynı çaptaki müzik telinden daha düşük izin verilen bükülme gerilimi taşır, bu nedenle korozyon yükseltmesi bazen çapın artmasına neden olur. Üçüncüsü, her tel partisiyle birlikte çekme sertifikasını isteyin; gerilim sınırına yakın çalışan bobin düzeyinde bir burulma yayı, makineye daha yumuşak bir parti ulaştığı anda bir tork kayması gösterecektir.
Bir CNC yay makinesinde, kısa bir sırayla bir burulma yayı üretilir: tel, besleme silindirlerinden kontrollü bir uzunlukta çekilir, iç çapı ayarlayan bir mandrel etrafına sarılır, gövdenin boşluklara ihtiyacı varsa bir eğim aleti ile aralıklandırılır ve ardından bacaklar oluşturulur, konumlandırılır ve kesilir. Bu adımların her biri, bitmiş açı üzerinde bir parmak izi bırakır.
Geri yaylanma sürecin dürüst kısmıdır. Çelik tel, aletin onu ittiği yerde kalmaz ve geri yaylanma miktarı tel çapına, çekme mukavemetine ve bacağın ne kadar büküldüğüne bağlıdır. Çoğu mağaza deneysel olarak bacağı yaklaşık yüzde 3 ila 8 oranında aşırı büküyor ve ardından düzeltilmiş alet konumunu programa kilitliyor. Kamsız bir makinede bu düzeltme, programa yazılan bir sayıdır; kamla çalıştırılan bir makinede bu, mekanik bir ayardır. Bir parça ailesi bir makineyi paylaştığında, fark doğrudan değişim süresinde ortaya çıkar.
Üç eksenli bir makine, her iki tarafta mandal, klips ve menteşe yaylarının büyük bir kısmını kaplayan tek bir düz ayağı tutar. Beş eksenli makineler, bacakların farklı uzunluklarda veya yüksekliklerde oturabilmesi için bağımsız bacak konumlandırması ekler; bu, çift burulma yaylarının ve ofset bacakların gerektirdiği şeydir. On ve on iki eksenli kamsız makineler, tek bir döngüde birden fazla büküm, kanca ve hatta ikinci bir yay özelliği oluşturarak, aksi takdirde ayrı bir bükme istasyonu ve başka bir fikstür gerektirecek ikincil işlemleri ortadan kaldırır.
 CNC-625D 3EKSENLİ CNC YAY ŞEKİLLENDİRME MAKİNASI Ek Bilgiler Ürünü Görüntüle →
CNC625D üç eksenli CNC yay şekillendirme makinesi gibi bu sınıftaki ekipmanlar tam olarak bu iş etrafında inşa edilmiştir: kesintisiz bir döngüde gövdenin şekillendirilmesi, her iki bacağın belirli bir açıya göre bükülmesi ve boyuna kesilmesi. Kazanç sadece hız değildir. Bir yayı iki kez kullanmak, bükülme yarıçapında bir çizik eklemek için iki şans anlamına gelir ve bükülme yarıçapındaki bir çizik, yorulma çatlaklarının başladığı yerdir.
Serbest açı, ölçüm yöntemi sabit olmadığı sürece hiçbir şey ifade etmez. Genel kural, her ikisi de bobinden belirli bir mesafede belirli bir çaptaki pimler üzerinde tutulduğunda iki ayak arasındaki iç açının ölçülmesidir. Pim çapını değiştirdiğinizde bildirilen açı birkaç derece değişir. Bir çizimde pim tanımı olmadan sadece 90 derece belirtildiğinde, her iki parça aynı olsa bile, yay üreticisinin muayene sayfası ile müşterinin gelen muayenesi arasında anlaşmazlık olmasını bekleyebilirsiniz.
Sarma ve bacak bükme, artık gerilimlerin telin içinde kilitli kalmasına neden olur. Kendi başlarına bırakıldıklarında yorulma ömrünü kısaltırlar ve ilk birkaç bin döngüde serbest açı kaymasına neden olurlar. Kontrollü bir termal döngü bu stresleri hafifletir ve sıcaklık aralığı çoğu insanın varsaydığından daha dardır. Çok soğuk çalıştırdığınızda kalan gerilim kalır; çok sıcak çalıştırırsanız tel çekme mukavemetini kaybeder, dolayısıyla bu partideki her yayın torku düşük ölçülür.
Tel tedarikçileri, tavsiye edilen stres giderme programlarını derecelere göre yayınlamaktadır. Soğuk sarımlı karbon ve paslanmaz yaylar genellikle belirli bir ıslatma süresi boyunca 200 ila 300 santigrat derece aralığında işleme tabi tutulurken, daha sert bir durumda oluşturulan krom-silikon parçalar, çalışma mukavemetlerini geliştirmek için daha yüksek sıcaklıklarda temperlenebilir. Program tekrarlanabilirlikten daha az önemlidir: eşit hava sirkülasyonuna sahip ve kayıtlı bir döngüye sahip bir fırın, Pazartesi ve Cuma günleri aynı açıyı ve torku üretir.
 WNJ420 Yaylı Temperleme Fırını (Paslanmaz Seri) Paslanmaz Serisi WNJ YAYLI TEMPER FIRINI Ürünü Görüntüle →
WNJ boya serisi yaylı temperleme fırını gibi amaca yönelik temperleme ekipmanı, bu tekrarlanabilirlik gereksinimi (ayarlanmış oda sıcaklığı, kontrollü bekleme ve yük boyunca tutarlı hava akışı) etrafında tasarlanmıştır. Uzun veya ağır helezon yaylar için mobil bir tavlama fırını, parçaların tesis içinde hareket ettirilmesi yerine, taşındıkları yerde işlenmesine olanak tanır, bu da hem bozulma riskini hem de çevrim süresini azaltır.
Bir burulma yayının kötü bir şekilde incelenmesi kolaydır. Torkun bir noktada ölçülmesi, hızı yalnızca ikinci bir noktayla birlikte belirtir; serbest açıyı pin tanımı olmadan ölçmek size neredeyse hiçbir şey söylemez; ve bacak yarıçapını bir kumpasla incelemek, kumpas yolu eğriyi takip etmediği sürece size hiçbir şey söylemez. Aşağıdaki plan gerçek sorunları yakalayan kısa listedir.
Yayın sarma yönünde yüklenip yüklenmediği ve döngüler arasında serbest açısına geri dönüp dönmediği de dahil olmak üzere, yorulma numunesini tam olarak uygulamanın yaptığı gibi döngüye alın. Ön yük altında tutulan ve küçük bir açıyla salınan bir yay, her vuruşta tamamen serbest bırakılan bir yaydan çok farklı davranır ve ikinci durum, çoğu çatlağın ortaya çıktığı yerdir.
Burulma yayları, bir mekanizmanın bir pivot etrafında geri dönüş kuvvetine ihtiyaç duyduğu her yerde ortaya çıkar. Otomotiv iç kısımlarında tutacakları, mandalları, bardak tutucuları ve koltuk mekanizmalarını tutarlar; içinde otomotiv ve mobilite yay uygulamaları Aynı parça ailesi aynı zamanda pedal geri dönüşünü, kemer gerdirici desteklerini ve döngü sayısının milyonlara ulaştığı küçük süspansiyon elemanlarını da yönetir. Elektrik mühendisliği bunları, iletkenliğin ve manyetik olmayan davranışın bazen tasarımı bronz alaşımlara doğru ittiği anahtar kolları ve röle kontakları için kullanır.
Tıbbi cihazlar, cerrahi zımbalarda, kelepçelerde ve alet saplarında küçük burulma yayları kullanır; burada öncelik, maksimum güçten ziyade tutarlı kuvvettir; cerrah, sap boyunca yüzde 10'luk bir tork kayması hisseder. Havacılık ve askeri donanımlar diğer yöne doğru iterek krom-silikon veya 17-7PH'de sıkı izlenebilirlik ile yüksek gerilim kapasitesi talep ediyor. Tarım ve inşaat makineleri, yayın genellikle montajdaki en ucuz ve en az korunan parça olduğu tozlu ve ıslak ortamlarda daha büyük tel çapları kullanır. Telekomünikasyon ekipmanı, konektörde ve fiber optik donanımda küçük burulma yayları kullanır; burada birkaç derecelik açı hatası temas basıncını değiştirebilir.
Bunların hepsinde ortak nokta, yayın nadiren en büyük maliyet kalemi olması, ancak çoğunlukla bir garanti talebinin gerçekleşip gerçekleşmeyeceğini belirleyen parça olmasıdır. Bu, ilk takım kurulumunun ürettiği her şeyi kabul etmek yerine, geometriyi ve ısıl işlemi çizim aşamasında uygun şekilde belirtmenin argümanıdır.
Saha arızaları imza bırakır. Bu imzayı doğru okumak genellikle tam tasarım hesaplamasını yeniden yapmaktan daha fazla zaman kazandırır.
Bükülme yarıçapı tel çapına göre çok dar, montaj sırasında bacak ikinci kez bükülüyor veya köşede bir alet izi bulunuyor. Yarıçapı bir tel çapına doğru genişletin, şekillendirme işlemini makine döngüsünde daha erkene alın ve bükümü oluşturan takımı inceleyin.
Yetersiz stres giderme veya verimi artırmak için kesilmiş bir ıslatma süresi. Tel kalitesi için yayınlanmış programı geri yükleyin ve fırın yükünün ortasından alınan parçalardaki torku doğrulayın.
Yay, sarma yönünün tersine yüklendiğinden, sapma gövdeyi sıkıştırmak yerine genişletir. Rüzgar yönünü veya yükleme yönünü tersine çevirin (montajda hangisi daha ucuzsa).
Bacaklar oturmak için serbest açıyı geçmeye zorlanıyor, bu da düzeneğin yayı nominal sapmanın ötesine taşıdığı anlamına geliyor. Ya serbest açıyı açarak kurulum pozisyonunun çalışma aralığı içinde kalmasını sağlayın ya da bacağın yuvasına girmek için bükülmesine gerek kalmayacak şekilde bacak uzunluğu toleransını azaltın.
Kaplama kapsamı tam olarak kıvrımın yüzeyi uzattığı noktada en incedir. Prosesin kavisli bir yüzeyde gerçekten elde edebileceği kaplama kalınlığını belirtin veya paslanmaz kaliteye geçin ve modülü ve izin verilen gerilim değişimini kabul edin.
Makine seçimi en yüksek hacmi değil, parça ailesini takip eder. Yüksek hacimde dar bir yelpazede basit burulma yayları çalıştıran bir atölye, hızlı takım değiştirme özelliğine sahip kompakt bir koylerden en iyi getiriyi alır. Karışık siparişler veren bir mağazanın (ayda kırk farklı burulma yayı, her biri 500 ila 20.000 parça arasında sipariş) ham çevrim hızından daha fazla şekillendirme esnekliğine ve hızlı programlamaya ihtiyacı vardır.
| Makine Tipi | Şekil Yeteneği | En Uygun |
|---|---|---|
| Üç eksenli CNC sarıcı | Yuvarlak gövdeli, düz bacaklı, her iki tarafta tek kıvrımlı | Sabit geometriye sahip yüksek hacimli mandal, klips ve menteşe yayları |
| Beş eksenli şekillendirme makinesi | Bağımsız bacak açıları, ofset bacaklar, çift burulma gövdeleri | Bacak geometrisinin siparişler arasında değiştiği karma aileler |
| On ila on iki eksenli kamsız makine | Çoklu kıvrımlar, kancalar, karmaşık üç boyutlu bacaklar | Hızlı program değişimi gerektiren küçük ve orta ölçekli gruplar |
| CNC tel bükme makinesi | Açık veya uzun bacaklı iki ve üç boyutlu tel formları | Gerçek bobin olmayan uzun bacaklı burulma parçaları ve tel formları |
Kamsız mimari, küçük partilerin ekonomisini nasıl değiştirdiği nedeniyle özel olarak anılmayı hak ediyor. Bir kam makinesinde yeni bacak açısı genellikle yeni takımlama ve mekanik kurulum anlamına gelir; kamsız bir makinede bu genellikle bir programın yüklenmesi anlamına gelir. Yüzlerce burulma yayı çeşidi çalıştıran bir tesis için bu fark, 2.000 parçalık bir siparişin karlı olup olmayacağını belirler.
 CNC-1225 12EKSEN CNC YAYLI EKSANTRİK MAKİNASI CNC-1225 12EKSEN CNC YAYLI EKSANTRİK MAKİNASI Ürünü Görüntüle →
CNC1225/1235/1250 CNC yaylı kamsız makine gibi on iki eksenli kamsız bir platform doğrudan bu karma parti gerçekliğini hedefler: servo eksenler besleme, sarma, bacak şekillendirme ve kesmeye atanır ve bir burulma yayından diğerine geçiş, tamamen yeniden yapılanmadan ziyade bir program ve takım konumu meselesidir. Bunun pratik getirisi, bir mağazanın öğleden sonrayı kurulum için kaybetmeden 1000 parçalık bir siparişi kabul edebilmesidir.
Burulma çubuğu, kendi ekseni etrafında bükülmüş düz bir metal uzunluğundadır ve kesme gerilimi yoluyla enerji depolar. Burulma yayı, iki ayaklı bir bobindir ve gövde bobinleri, bacaklar anı iletirken esas olarak bükülmede çalışır. Terimler benzer göründüğü için kafa karışıklığı yaygındır, ancak tasarım hesaplamaları, araçlar ve arıza modları tamamen farklıdır.
Tork, telin akmaya başladığı noktaya kadar sapma açısıyla yaklaşık olarak doğrusaldır. Oran, telin elastik modülüne, tel çapının dördüncü kuvvetine, aktif gövde bobinlerinin sayısına ve ortalama bobin çapına bağlıdır. Dördüncü kuvvet terimi nedeniyle, bir tork sapması peşinde olduğunuzda doğru bir tel çapı ölçümü, daha hassas bir açı ölçümünden daha değerlidir.
Yalnızca bir yön önerilir. Sarma yönündeki yükleme, bobinleri sıkılaştırır ve iç çapı küçülterek yayı şaftı üzerinde sabit tutar. Sarma yönünün tersine yükleme bobinleri açar, iç çapı büyütür ve yayın yuvasında kaymasına, sıkışmasına veya sıkışmasına neden olur. Yükleme yönünü çizime ve ambalaja işaretleyin.
Büküm, en yüksek bükülme geriliminin en küçük yarıçapla buluştuğu yerdir. Yaygın nedenler arasında tel çapının yarısından daha küçük bir bükülme yarıçapı, çatlak başlatıcı görevi gören bir alet işareti, ayağı tasarlanan açısının ötesinde esneten bir montaj adımı ve çıktıyı artırmak için kısaltılmış bir gerilim giderme döngüsü yer alır. Bu dört öğenin sırayla kontrol edilmesi çoğu bükme arızasını çözer.
Tanımlanmış pimler üzerinden ölçülen soğuk sarımlı bir yay için artı veya eksi 5 derece rahat bir üretim hedefidir ve artı veya eksi 3 dereceye süreç içi kontroller ve istikrarlı bir temperleme döngüsü ile ulaşılabilir. 3 dereceden daha sıkı talep edilmesi genellikle montaj verimini artırmaktan ziyade maliyeti daha hızlı artırır çünkü montajın kendisi genellikle yaydan daha fazla açısal değişime sahiptir.
Gövde kısaysa ve sapma azsa küçük yaylar genellikle desteksiz çalışabilir. Daha uzun gövdeler ve daha büyük tel çapları, yük altında yana doğru bükülme veya bükülme eğilimindedir; dolayısıyla bobinin içinde bir şaft veya manşon kullanılması normal bir uygulamadır. Bobin sıkılaştıkça sıkışmayı önlemek için bobin iç çapı ile şaft arasında tel çapının yüzde birkaçı kadar boşluk bırakın.
Tüketici mekanizmaları genellikle 50.000 ila 300.000 devir arasında belirlenir, otomotiv iç bileşenleri sıklıkla 500.000 ila 2 milyonu hedefler ve güvenlikle ilgili parçalar daha da yükseğe çıkar. Önemli olan hedefin kendisi değil, onu talep ettiğiniz stres düzeyidir. Malzemesi için izin verilen bükülme gerilimine yakın çalışan bir yay, ne kadar iyi yapılırsa yapılsın bir milyon çevrime ulaşamayacaktır.
Evet, doğru takımlama ve eksen konfigürasyonuyla. Sıkıştırma yaylarının eğim kontrolüne ve kapalı uçlara ihtiyacı vardır; burulma yayları bacak şekillendirmeye ve açı kontrolüne ihtiyaç duyar. Daha fazla servo eksene ve açık programlamaya sahip makineler, değişimi kolaylıkla gerçekleştirirken, çok basit koylerler genellikle tek bir aileye tahsis edilir. Sipariş defterinizde yay türleri yer alıyorsa, maksimum sarma hızından ziyade programlama esnekliğine ve takım istasyonu erişimine öncelik verin.
Burulma yayı anlaşmazlıklarının çoğu, üretim hatasından ziyade eksik bir çizime dayanmaktadır. Standart referansıyla birlikte tel kalitesini, toleranslı tel çapını, gövde iç çapını ve bobin sayısını, pim çapını ve bunu ölçmek için kullanılan pim mesafesini içeren serbest açıyı, bacak uzunluklarını ve her bir bacaktaki iç bükülme yarıçapını, sapma açısı ve dönüş yönü ile tork değerini, gerekli gerilim giderme veya bitişi ve onu tanımlayan yükleme koşuluyla birlikte çevrim ömrü hedefini dahil edin.
Bu öğeler tanımlandığında, yay imalatçısı doğru teli seçebilir, makine eksenlerini ilk denemede doğru şekilde ayarlayabilir, doğru termal çevrimi uygulayabilir ve tasarımcının aklında olan aynı geometriye göre inceleme yapabilir. Bunlar olmadan, ilk makale bir deneye, ikinci makale ise garanti tartışmasına dönüşür. Burulma yayları, değişkenlerin keskin bir şekilde etkileşime girdiği basit parçalardır ve çizim aşamasında ayrıntıları belirlemek için harcanan birkaç dakika, tüm projede mevcut olan en ucuz sigortadır.
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör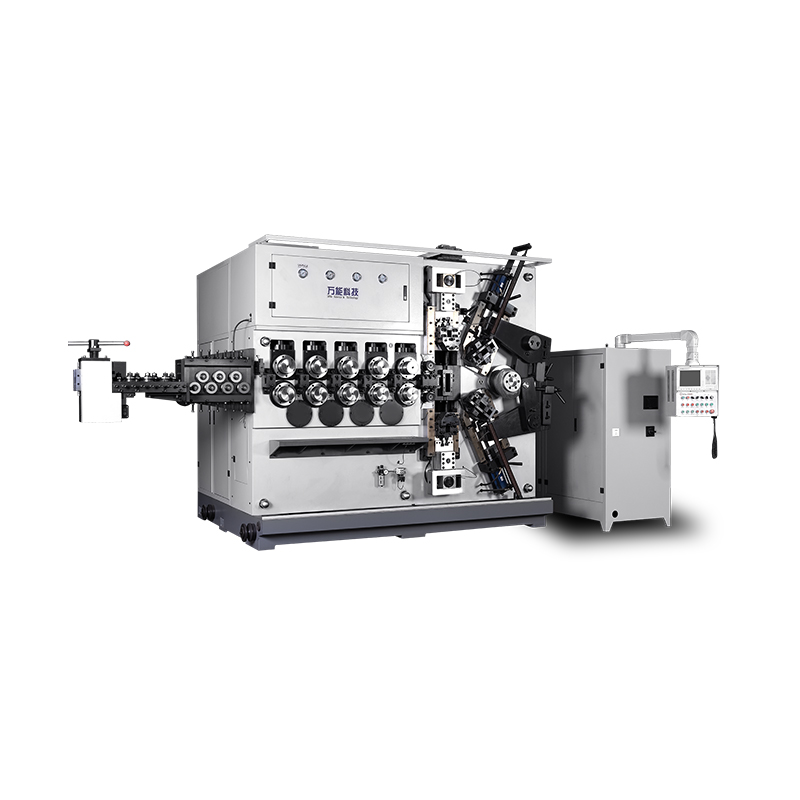
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör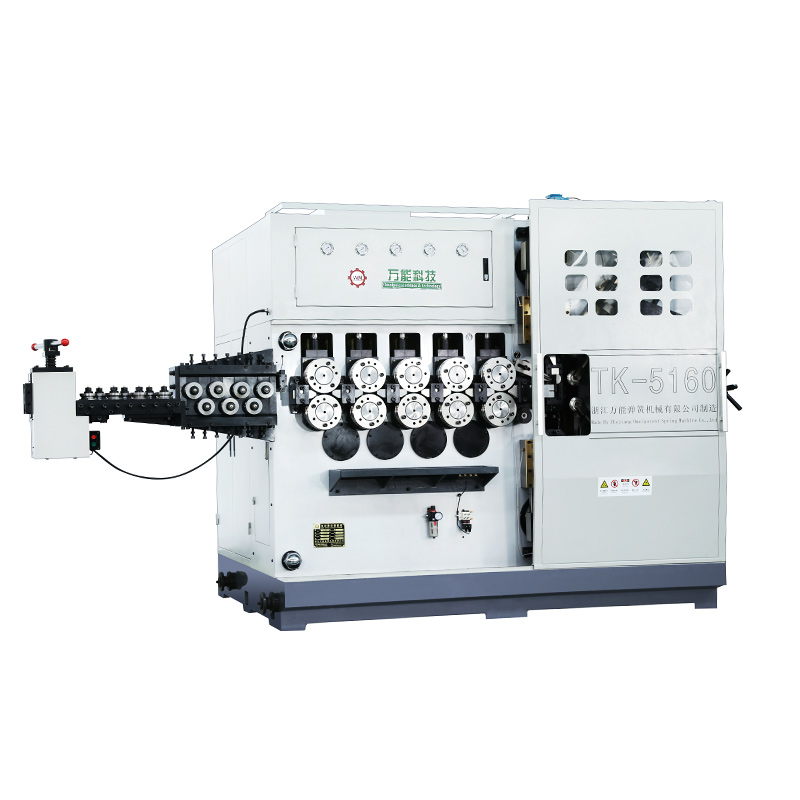
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör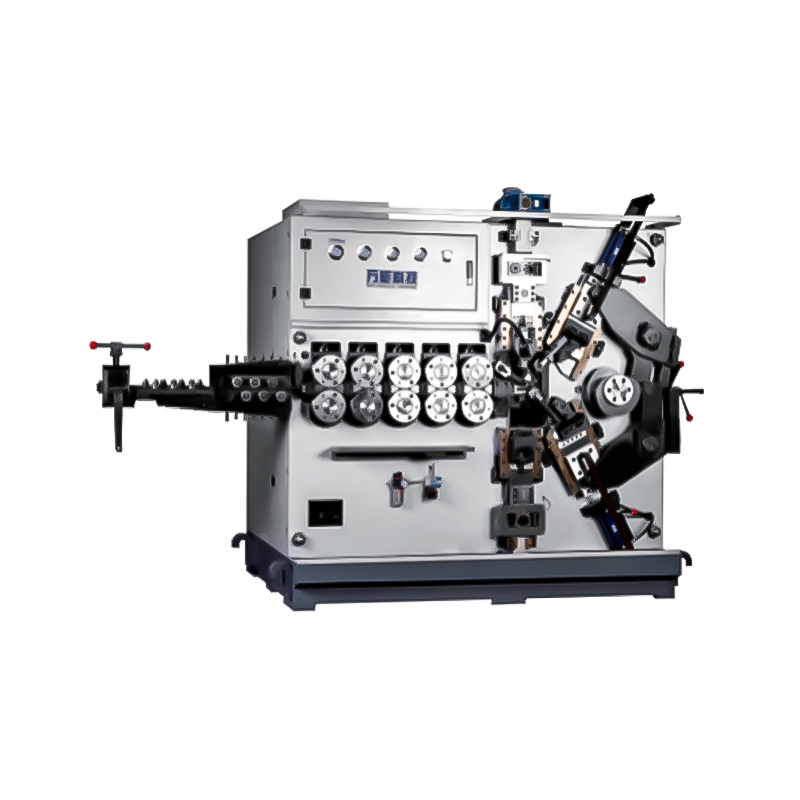
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod