Dil
Abkant sac bükme, kanıtlanmış dört kural uyguladığınızda doğru, tekrarlanabilir bükümler sağlar: V-kalıp açıklığını malzeme kalınlığının yaklaşık sekiz katına ayarlayın, varsayılan işlem olarak havalı bükmeyi kullanın, tonajı tek bir formülle hesaplayın ve ilk parçayı bırakmadan önce geri esnemeyi telafi edin. Bu temel kararları atlayan imalatçılar, çatlak flanşlar, açı kaymaları, aşırı yük alarmları ve hurdaya çıkmış parçalarla uğraşırlar. Bunları uygulayan imalatçılar, modern CNC ekipmanında açısal tutarlılığı /-0,5 derece içinde ve arka dayama konumlandırmasını /-0,02 mm arasında tutar.
Bu kılavuz abkant pres türlerini, adım adım bükme sırasını, bükme payı ve tonaj formüllerini, kalıp ve zımba seçimini, malzeme sınırlarını, hassas kontrolü, bakım planlamasını ve bir sac metal atölyesinin CNC tel bükme kapasitesini eklemesi gereken noktayı kapsar. Son bölüm, alıcıların ve operatörlerin sorduğu en yaygın soruları yanıtlıyor.
Bir abkant pres, düz bir metal levhayı bir üst zımba ile bir alt V-kalıp arasına sıkıştırır, ardından zımbayı, levha hedef açıya göre plastik olarak deforme olana kadar kontrollü bir kuvvet veya konumla aşağı doğru hareket ettirir. Bir arka dayama, her vuruştan önce levhayı tam bükme çizgisine hareket ettirir ve CNC kontrol cihazı, şahmerdan hareketini, kalıp temasını ve gösterge konumlandırmasını senkronize eder. Başarılı bir bükmeyi tanımlayan şey, açıya bir kez vurmak değil, aynı açıyı partideki her parçada tekrarlamaktır.
Sonucun çoğunu dört karar belirler: makine tipi, takımlar, malzeme durumu ve bükme işlemi.
Bugün alıcılar dört ana tahrik teknolojisi arasında seçim yapıyor. Mekanik abkant presler bir volan kullanır ve çoğu zaman tam konumsal kontrolden yoksundur; basit, tekrarlayan işler sayesinde eski dükkanlarda hayatta kalıyorlar. CNC hidrolik makineler orta ve ağır imalat için standarttır çünkü yüksek tonajı iyi strok kontrolüyle birleştirirler. Servo-elektrikli makineler, servo motorlar ve bilyalı vidalarla şahmerdanı çalıştırarak hidroliği ortadan kaldırır ve enerji kullanımını azaltır. CNC hibrit sistemler, zorlu parçalar için uyarlanabilir açı ölçümü ve otomatik bombeleme sağlar.
| Tür | Normal tonaj aralığı | Ram tekrarlanabilirliği | Enerji davranışı | En uygun |
|---|---|---|---|---|
| Mekanik | 30-400 ABD tonu | /-0,05 mm | Volan, sürekli çalışma | Uzun vadeli basit virajlar |
| Hidrolik CNC | 40-2.000 ton | /-0,02 mm | Pompa sürekli çalışıyor | Ağır plaka, uzun parçalar, değişken strok |
| Servo-elektrik | 20-220 ton | /-0,01 mm | Talep üzerine motor, yaklaşık %50 enerji tasarrufu | İnce ve orta ölçüler, temiz atölyeler, yüksek çevrim hızları |
| CNC hibrit / uyarlanabilir | 60-500 ton | /-0,01 mm | Hibrit sürücü, orta düzeyde tüketim | Karmaşık parçalar, uyarlanabilir açı kontrolü, düşük takım aşınması |
Orta partilerde 3 mm'den ince sac büken atölyeler için servo-elektrik ünitesi euro başına en iyi doğruluğu sunar. Kalın levha, uzun büküm hatları veya derin kutular için CNC hidrolik makine, strokun herhangi bir noktasında yüksek tonaj uygulayabildiğinden pratik seçim olmaya devam ediyor.
Disiplinli bir sıralama, kalite sorunlarının çoğunu ortaya çıkmadan önce ortadan kaldırır. Yazılı bir prosedür izleyen mağazalar, ilk parça hurdasını azaltır ve kurulum süresini tahmin edilebilir tutar.
Düz iş parçası uzunluğu, iki düz flanş uzunluğu artı bükülme payına eşittir. Bükülme payı, levhanın nötr ekseni boyunca ölçülen yay uzunluğudur. Keskin virajlarda tarafsız eksen iç yüzeye daha yakın durur, bu nedenle hesaplamada K faktörü görünür.
BA = (pi / 180) x bükülme açısı x (iç yarıçap K faktörü x malzeme kalınlığı)
2 mm iç yarıçapa ve 0,44 K faktörüne sahip 2 mm yumuşak çelikte 90 derecelik bir bükülme için tolerans 1,5708 x (2 0,88) = 4,52 mm'dir. Bu küçük sayı düz ham parçanın boyutunu değiştirir ve göz ardı edilirse normalde iyi olan bir parçayı kısa bir flanşa dönüştürebilir.
| Malzeme veya bükülme durumu | Tipik K faktörü |
|---|---|
| Yumuşak bakır, tavlanmış alüminyum, çok yumuşak temperler | 0.45-0.50 |
| Soğuk haddelenmiş yumuşak çelik | 0,40-0,44 |
| Paslanmaz çelik 304 | 0,40-0,44 |
| 6061-T6 gibi sert alüminyum | 0.33-0.40 |
| Yarıçapın kalınlığın beş katından fazla olduğu büyük yarıçap | 0,50'ye yaklaşıyor |
Zımba kalktıktan sonra her metal geri yaylanır. Geri yaylanma açısı, bükülme açısı ile programlanan açı arasındaki boşluktur. Standart düzeltme, yumuşak çelik için iyi sonuç veren hafifçe aşırı bükmektir veya sacı tamamen kalıba bastıran ve elastik toparlanmayı mekanik olarak azaltan havalı bükmeden tabana geçiş yapmaktır.
| Malzeme | Geri yaylanma range | Pratik not |
|---|---|---|
| Yumuşak çelik | 1-3 derece | Genellikle programda aşırı eğilerek düzeltilebilir |
| Paslanmaz çelik 304 | 5-10 derece | İşlenerek sertleştirilmiş paslanmaz yaylar daha fazla geri gelir; dip yardımcı olur |
| Alüminyum 5052-H32 | 2-4 derece | Parti içerisinde düşük varyasyon |
| Alüminyum 6061-T6 | 1-3 derece | Keskin yarıçaplar geri esnemeden önce çatlayabilir |
| Yüksek mukavemetli çelik 780 MPa | 8-15 derece | Varsa uyarlanabilir açı ölçümünü kullanın |
Takımlama, abkant sac metal kalitesinin kazanıldığı veya kaybedildiği yerdir. Aşınmış bir zımba ucu her parçada görünür bir çizgi oluşturur. Malzeme için çok dar olan bir kalıp dış yüzeyi çatlatır. Bükme sonrasında bir flanşın takımdan çıkması gerektiğinde kazboynu zımba gereklidir. Kalıp seçiminde en kullanışlı kural V-açıklık kuralıdır: V-açıklığını malzeme kalınlığına bölün. Oran, yumuşak çelik için varsayılan değer olan 8 ile 6 ile 12 arasında olmalıdır.
| Parametre | Hava bükme | Dip | Kaplama |
|---|---|---|---|
| Araç teması | Sadece üç puan | Levha kalıba bastırıldı | Sac yüzeyinin altına tam sıkıştırma |
| Bağıl tonaj | 1x taban çizgisi | Yaklaşık 3-4x hava bükme | 5-10x hava bükme |
| Açı doğruluğu | /-0,5 derece tipik olarak | /-0,25 derece tekdüze malzeme ile | Çok yüksek, makine sertliğiyle sınırlı |
| Kalınlık değişimine duyarlılık | Düşük ila orta | Yüksek | Orta |
| Tipik kullanım | Genel imalat, varsayılan seçim | Keskin bir iç köşeye ihtiyaç duyan parçalar | Mikro bükümler, ince stok, hassas açılar |
Yumuşak çeliğin havayla bükülmesine yönelik endüstri standardı formül, kuvveti malzeme kalınlığı ve kalıp açıklığıyla ilişkilendirir. Aşağıdaki formül, çekme mukavemeti 450 MPa'ya yakın olan çelik için bükülme uzunluğunun metresi başına kilonewton'u verir.
P (metre başına kN) = 650 x (mm cinsinden kalınlık) x (mm cinsinden kalınlık) / (mm cinsinden V açıklığı)
Metrik ton kuvvete dönüştürmek için sonucu 9,81'e bölün. 24 mm kalıp üzerindeki 3 mm yumuşak çelik için hesaplama 650 x 9/24 = metre başına 243,75 kN veya metre başına yaklaşık 24,8 tondur. 1,2 m flanşlı bir parçanın herhangi bir güvenlik faktöründen önce 292,5 kN'ye, yani kabaca 29,8 tona ihtiyacı vardır. 30 tonluk bir makine satın almak hiçbir boşluk bırakmaz; 40 tonluk bir model gerçekçi bir seçimdir.
| Kalınlık (mm) | Önerilen V açıklığı (mm) | Kuvvet (kN/m) | Kuvvet (ton/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Paslanmaz çelik için sonucu 1,4 ila 1,6 ile çarpın. 5xxx alüminyum için 0,7 ila 0,8 ile çarpın. 780 MPa yüksek mukavemetli çelik için 1,7 ila 2,2 ile çarpın. Bu faktörler, yumuşak çeliğe kıyasla çekme mukavemetindeki farkı yansıtır.
Her malzemenin altında bükülme hattında çatlayacağı bir zemin vardır. Tablo, yaygın kaliteler için minimum hava bükme değerlerini vermektedir. Bunlar başlangıç noktalarıdır: daha keskin bir zımba ucu, daha küçük bir V açıklığı veya damara paralel bükülme, bunların tümü pratik minimum yarıçapı artırır.
| Malzeme | Minimum iç yarıçap (havada bükülme) | Tonaj faktörü ve yumuşak çelik | Önemli uyarı |
|---|---|---|---|
| Soğuk haddelenmiş yumuşak çelik | 0,5-1,0xT | 1.0 | Görünür flanşlar için damar boyunca bükün |
| Paslanmaz çelik 304 | 1,5-2,0xT | 1.4-1.5 | İşlenerek sertleştirilmiş levhaların daha büyük bir yarıçapa ihtiyacı vardır |
| Alüminyum 5052-H32 | 0,5-1,0xT | 0.7 | H32 temperinde iyi şekillendirilebilirlik |
| Alüminyum 6061-T6 | 2,0-3,0xT | 0.7 | Keskin yarıçaplar çatlamaya neden olur; sert form için O-temper'i düşünün |
| Yüksek-strength steel 780 | 2,0-3,0xT | 1.7-2.2 | Yüksek springback and edge micro-cracks possible |
Malzeme kalınlığı toleransı aynı zamanda açı değişimine de neden olur. Havayla bükmede, nominal kalınlıktan 0,1 mm daha kalın olan bir levha açıyı bir derece veya daha fazla kaydırabilir çünkü nominal kalınlık için çalışan zımba derinliği artık farklı bir açı oluşturur. Hassas abkant sac işlerinde açı geri beslemeli uyarlanabilir kontrolün yaygınlaşmasının nedeni budur.
Abkant pres yalnızca konumlandırma sistemi kadar hassastır. Arka dayama, büküm çizgisi ile referans kenarı arasındaki mesafeyi kontrol eder ve tekrarlanabilirliği flanş uzunluğunu doğrudan etkiler. Temel makinelerde iki eksenli bir ölçüm bulunur; üretim makineleri, ölçü yüksekliği için bir R ekseni ve farklı parça genişlikleri için Z ekseni durdurucuları ekler. 4 adet 1 eksenli arka dayama, atölye esnekliği için pratik minimum değerdir.
Yüksek hassasiyetli işler için takımları şahmerdaya paralel tutun. 2 m uzunluk boyunca zımba ile kalıp arasında 0,1 mm'lik bir uyumsuzluk bile eğik bir açı üretecektir. Yeni takımları takarken hassas taşlanmış kalıplar kullanın ve paralelliği kontrol edin.
Abkant presler neredeyse her metal ürün endüstrisini destekler çünkü düz levhadan basit, güçlü, uygun maliyetli şekiller üretirler. İmalat listesi uzundur ve her sektör kendi toleranslarını ve yüzey gereksinimlerini ekler.
için mobilite ve otomotiv uygulamaları Elektrikli araçlara yönelik trend, hassas, yüksek dayanımlı çelik bükümlere olan talebi artırdı çünkü akü muhafazaları ve yapısal braketler daha önce kaynak yapılmış parçaların yerini alıyor.
Abkant pres arızalarının çoğu ani değildir; ilk olarak açı kayması, çizikler veya olağandışı gürültü olarak ortaya çıkarlar. Basit bir arıza kaydı, kaynağın hızla tanımlanmasına yardımcı olur.
| Arıza | Muhtemel sebep | Pratik düzeltme |
|---|---|---|
| Bir parti genelinde tutarsız açı | Malzeme thickness shifts, springback not compensated | Derinlik kontrollü hava bükme kullanın; her yeni partiden ilk parçayı ölçün |
| Dış viraj hattında çatlaklar | Yarıçap çok küçük, damarlar viraja paralel | Delme yarıçapını artırın; boş kısmı 90 derece döndürün; daha yumuşak öfkeyi test et |
| Bükülmüş veya çarpık parça | Delme ve kalıplama paralel değil, arka dayama uçları yanlış hizalanmış | Koç/kalıp paralelliğini kontrol edin; her iki gösterge parmağının da sayfaya temas ettiğini doğrulayın |
| Alt kısımda çizikler | Kalıp kenarında çapak, kirli takımlar, sert parçacıklar | Kalıbı taşlayın ve temizleyin; boşlukların çapaklarını alın; koruyucu film uygulayın |
| Kontrolörde aşırı yük alarmı | V açıklığı çok dar veya tonaj hafife alındı | 650 formülüyle yeniden hesaplayalım; daha geniş bir kalıba geç |
Sac metali büken imalat atölyeleri sıklıkla telden şekillendirilmiş parçalar için talep alır: aynı ürün grubuna ait klipsler, kancalar, pimler ve tel braketler. Abkant presler tel profilleri verimli bir şekilde bükemez, ancak CNC tel bükme makineleri yuvarlak teli, yassı teli ve şeridi aynı programlanmış hassasiyetle işler. Bir CNC tel bükücü, teli tek bir sırayla düzeltir, besler, büker ve keser; bu da küçük ve orta ölçekli tel partilerini karlı hale getirir.
Tel bükücünün kontrol mantığının abkant presle pek çok ortak noktası vardır: bükme açılarını, besleme uzunluklarını ve geri esneme telafisini programlarsınız. ZW-480 gibi çok eksenli makineler, karmaşık üç boyutlu şekillere izin veren bir büküm ekseni ve bir bükme kolu ekler. Bükülme kinematiğinin daha derin bir açıklaması için, bölümümüzü okuyun. bükme makinelerinin nasıl çalıştığına dair tam kılavuz .
 ZW-480 Karmaşık 3D Şekiller için 4 Eksenli CNC Yaylı Tel Bükme Makinesi Bu dört eksenli tel bükme makinesi, karmaşık üç boyutlu formlar için bükme ve bükme kol hareketlerini destekler. Gözetimsiz çalışma sunar ve küçük ve orta ölçekli seri üretim için ekonomiktir. Ürünü Görüntüle →
 ZW-880 Yüksek Hassasiyetli Çalışmalar için 8 Eksenli CNC Yaylı Tel Bükme Makinesi Sekiz eksenli bağlantı ve döner tel beslemeyle bu model, yüksek stabilite ve hassasiyet sağlar. Karmaşık şekillendirme görevlerini yerine getirebilir ve komple montajlar üretmek isteyen atölyeler için idealdir. Ürünü Görüntüle →
 WNJ CNC Tel Bükme Makinesi Serisi (1–12mm Tel Çapı) Bu üreticinin ürün yelpazesi, çok eksenli bağlantıyla 1 ila 12 mm arası tel çaplarını kapsar. Küresel destek ve yedek parça hizmetlerini içermesi onu üretim entegrasyonu için güvenilir bir seçim haline getiriyor. Ürünü Görüntüle →
Abkant presin yanına bir tel bükme hattının eklenmesi, atölyenin tek tek parçalar yerine komple montajlar teklif etmesine olanak tanır. Kurulum maliyeti düşüktür ve makineler, birkaç yüz parçalık partiler için ekonomik olacak kadar gözetimsiz çalışır.
Havayla bükme, levhayı yalnızca üç noktada temasla oluşturur: iki kalıp kenarı ve zımba burnu. Açı, zımba derinliğine bağlıdır, dolayısıyla bir alet birçok açı oluşturabilir. Dipleme, levhayı tamamen V-kalıp içine bastırır, bu da geri esnemeyi azaltır ve iç köşeyi keskinleştirir, ancak tonajı üç ila dört kat artırır. Kaplama, malzemeyi o kadar sıkıştırır ki zımba şekli tabakaya bastırılır; en yüksek tonaja ihtiyaç duyar ve ince malzeme için en iyi tekrarlanabilirliği sunar. Çoğu abkant sac metal işi için, havalı bükme doğru varsayılandır.
Sekiz kuralıyla başlayın: yumuşak çelik için malzeme kalınlığının sekiz katına eşit bir V açıklığı kullanın. Paslanmaz çelik için on ila on iki kez, yumuşak alüminyum için altı ila sekiz kez hareket ettirin. Daha geniş bir kalıp tonajı azaltır ve daha büyük bir iç yarıçap üretir; daha dar bir kalıp tonajı artırır ve yarıçapı keskinleştirir. V açıklığı asla standart malzemeler için kalınlığın beş katından daha küçük olmamalıdır.
En basit yöntem, ölçülen geri esnemeye eşit bir aşırı bükülme açısı programlamaktır. Üretimde çalıştıracağınız bobinden bir test parçası kullanın. Paslanmaz veya 780 MPa çelik gibi geri esneme oranı yüksek malzemeler için, tabana geçin veya ilk test bükümünden sonra zımba derinliğini otomatik olarak düzelten uyarlanabilir açı ölçümüne sahip bir abkant pres kullanın.
P = 650 x 9/24 = metre başına 243,75 kN formülünü kullanın, bu da kabaca metre başına 24,8 ton anlamına gelir. Bir güvenlik faktörü ekleyin ve nominal kapasitenin %80'inin üzerinde çalışmayı önleyin; böylece 40 tonluk abkant pres, 3 mm yumuşak çelikteki bir metrelik bükmeler için minimum mantıklı seçimdir. Paslanmaz veya yüksek mukavemetli çeliği de büküyorsanız makine boyutunu artırın.
Dış yüzey uzama sınırına ulaştığında çatlaklar oluşur. Yaygın nedenler arasında malzeme kalınlığının 1,5 katının altındaki zımba yarıçapı, yuvarlanan taneciklere paralel bükülme, önceki şekillendirme aşamasında işlenerek sertleştirilmiş levha veya çok dar bir V-kalıp yer alır. Daha büyük bir yarıçap kullanın, damar boyunca bükün ve üretimden önce hurda üzerinde bir bükme testi ile onaylayın.
Servo-elektrikli makineler, daha temiz çalışma, daha düşük enerji maliyeti ve daha iyi konumlandırma tekrarlanabilirliği ile yaklaşık 3 mm'ye kadar saclara uygundur. CNC hidrolik makineler, tüm strok boyunca yüksek tonaj ürettikleri için kalın levhalar, derin parçalar ve uzun büküm hatları için üstün olmaya devam ediyor. Hassas hafif ölçüm işleri için servo elektriği ve geniş malzeme yelpazesiyle genel imalat için hidrolik CNC'yi seçin.
Abkant sac bükme olgun bir süreçtir ve teknolojinin temelleri değişmemiştir. Kârlı atölyeleri ayıran şey disiplindir: doğru kalıp seçimi, dürüst tonaj hesaplaması, test edilmiş geri esneme telafisi ve düzenli takım bakımı. Bu uygulamaları tutarlı bir şekilde uyguladığınızda abkant pres, sahadaki en öngörülebilir makinelerden biri haline gelir.
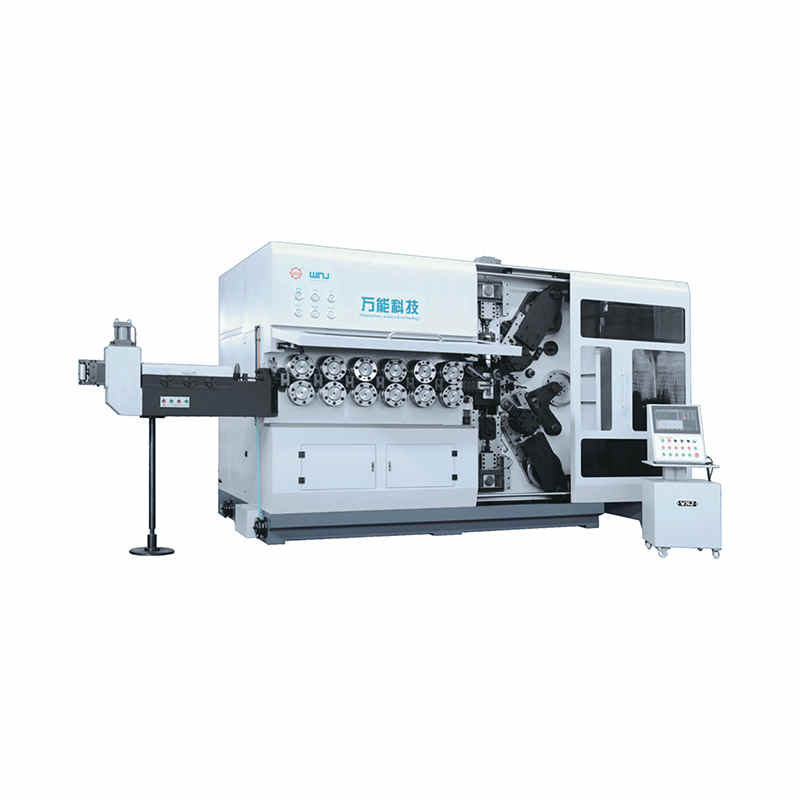
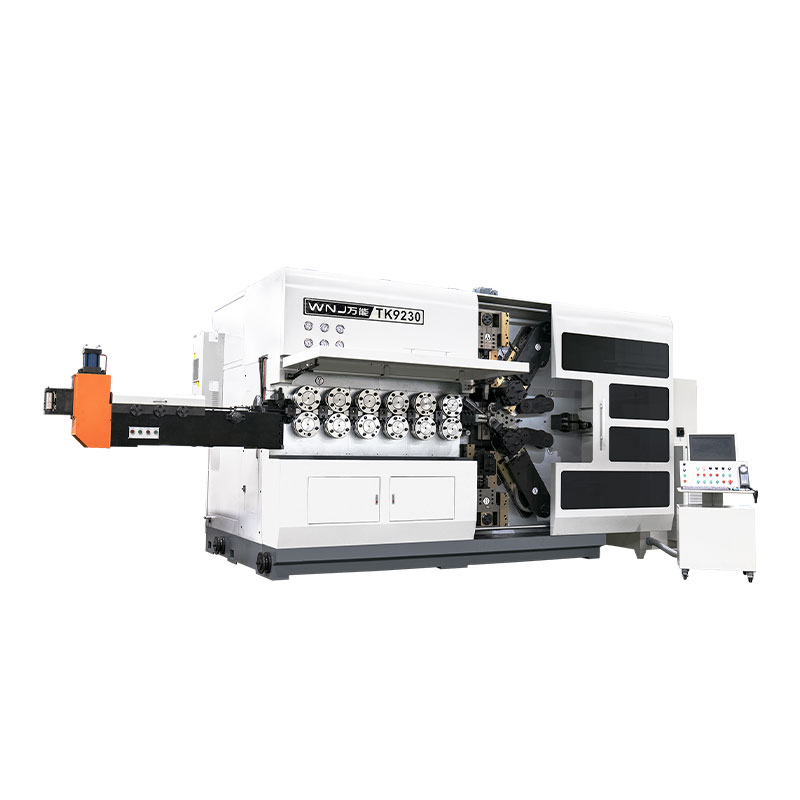
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör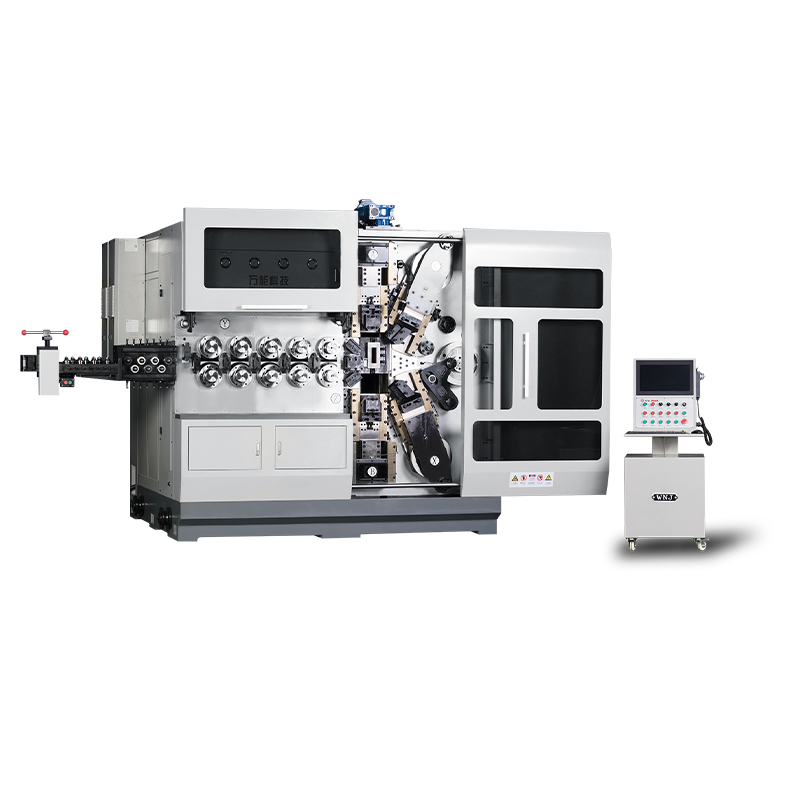
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör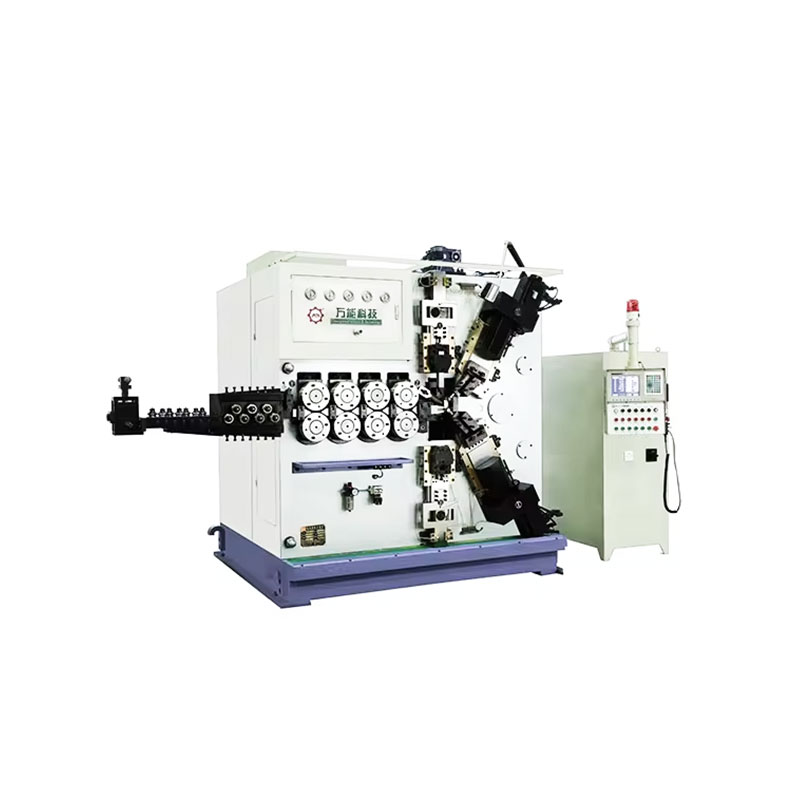
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör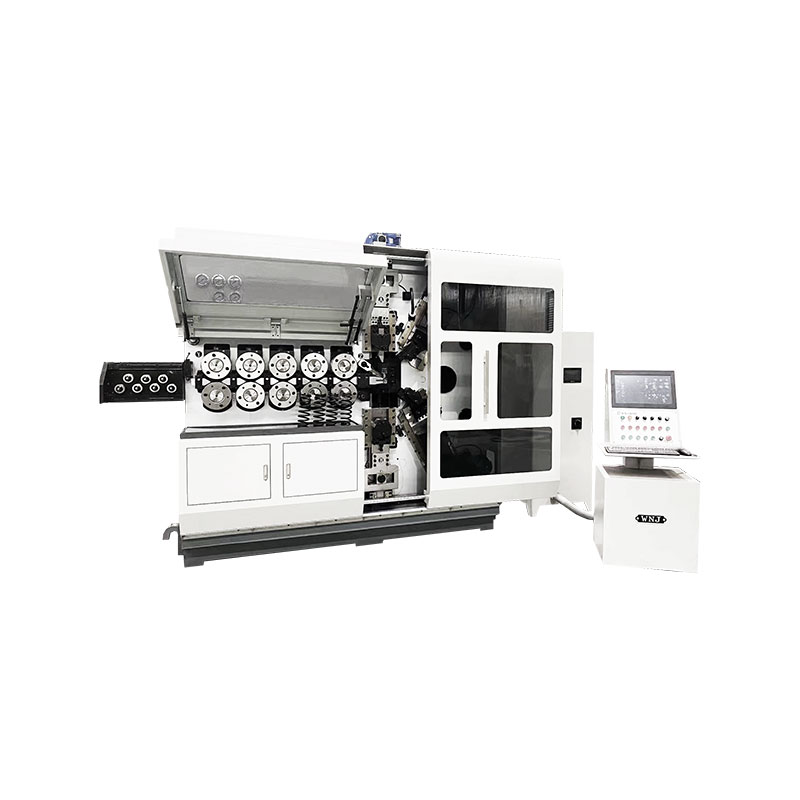
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör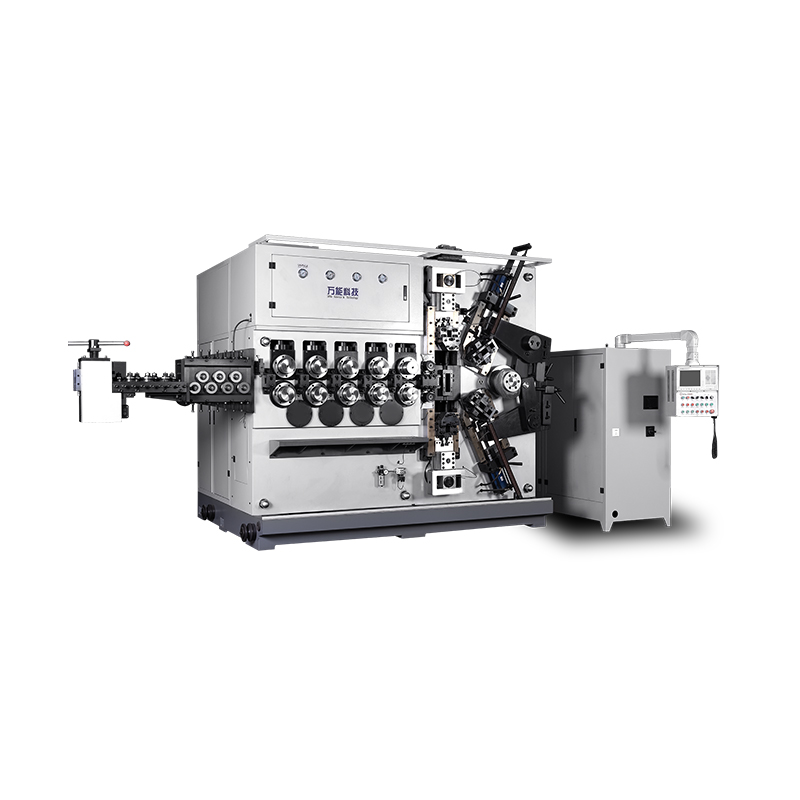
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör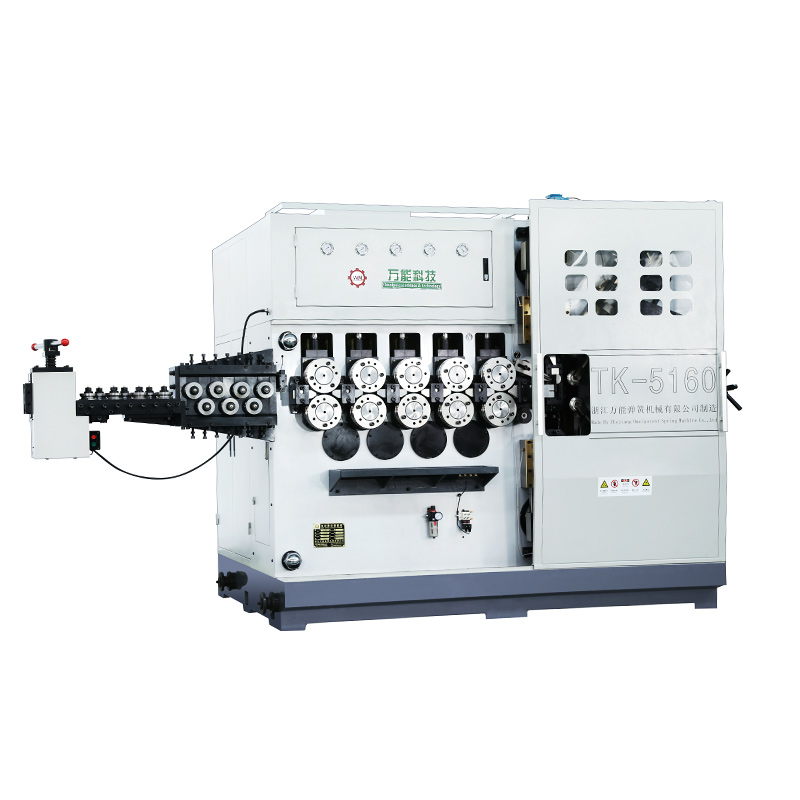
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör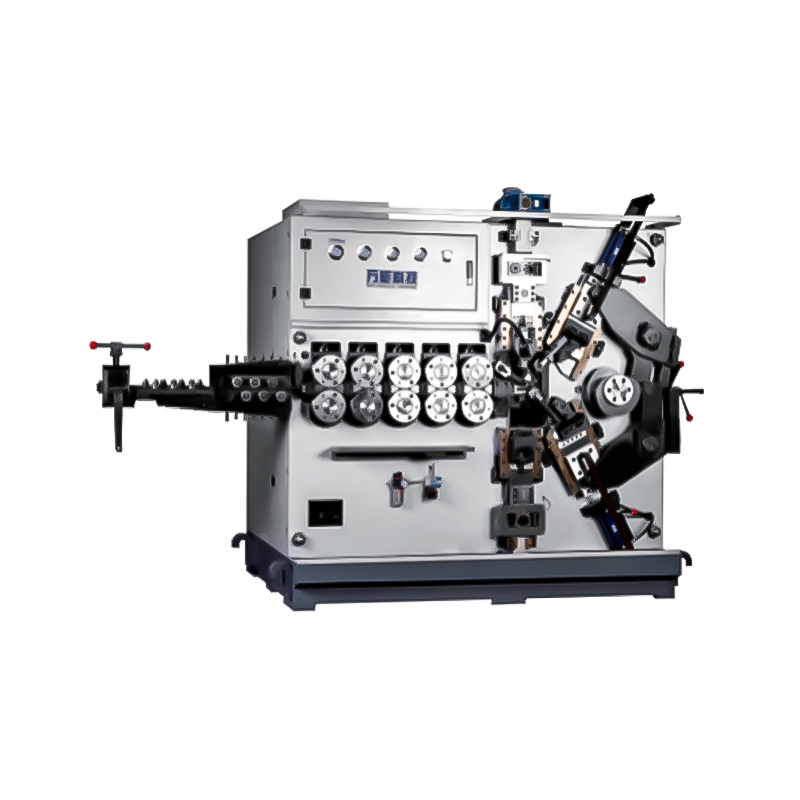
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod