Dil
Bir telin bükülmesi kontrollü bir plastik deformasyondur ve yalnızca üç değişkeni aynı anda yönettiğinizde işe yarar: destek, bükülme yarıçapı ve geri esneme. Deformasyonun tam olarak istediğiniz yerde gerçekleşmesi için kabloyu dirseğin her iki tarafından da destekleyin. İç yarıçapı malzemenin tolere edebileceği minimum değerin üzerinde tutun. Daha sonra telin gerçekten ihtiyacınız olan açıya geri dönmesi için ölçülen bir miktarda fazla bükün. 1 mm'lik tavlanmış bakır tel parmaklarınızı takip edecektir. 5 mm'lik yağla tavlanmış yaylı çelik çubuk, herhangi bir alet ona dokunmadan önce yarıçapı, temperi ve bükme yönü planlanmadığı sürece, sıkı bir bükümün dış kısmında çatlayacaktır.
Bu kılavuz, bir bükümün arkasındaki mekaniği, önemli olan yarıçap rakamlarını, tekrarlanabilir bir elle bükme yöntemini, yaygın tel malzemelerin nasıl davrandığını ve manuel bükücünün pratik olmaktan çıkıp CNC tel bükme makinesinin devreye girdiği noktayı kapsar. Buradaki her sayı bir deneme virajının başlangıç noktasıdır, birinin yerine geçmez.
Bir tel büküldüğünde eğrinin dış kısmı uzar ve iç kısmı sıkışır. Tarafsız eksen adı verilen orta katman orijinal uzunluğunu korur. Bükülmenin devam edip etmeyeceğini belirleyen sayı, dış yüzeydeki gerilimdir ve hesaplanması hızlıdır:
Yüzey gerilimi = d / (2R d) , nerede d tel çapı ve R iç bükülme yarıçapıdır.
Bu üç sonuç bir atölyedeki çoğu çatlak bükümü açıklıyor: neredeyse hiç sünekliği olmayan bir malzemede çok küçük bir yarıçapta çok fazla esneme. İzin verilen bükülme gerilimini tel tedarikçisinin veri sayfasından alın ve partiyi işleme koymadan önce bunu hesaplanan rakamla karşılaştırın. Her büküm aynı zamanda telin o noktada sertleşmesini de sağlar; bu nedenle, bir kez temiz bir şekilde bükülen bir tel, onu aynı noktada tekrar tekrar açıp kapatırsanız kopabilir.
Minimum bükülme yarıçapı normalde tel çapının katı olarak yazılır, çünkü aynı alaşımdan yapılmış 1 mm'lik tel ve 6 mm'lik tel aynı mutlak yarıçap sınırını paylaşmaz. Aşağıdaki tablo tel şekillendirme ve yay yapımında kullanılan tipik başlangıç değerlerini listelemektedir. Daha sert öfkeler sayıyı artırıyor; ön ısıtma veya tavlama onu aşağı çeker.
| Tel malzemesi | Minimum iç yarıçap | Pratik not |
|---|---|---|
| Tavlanmış bakır, pirinç | 0,5 gün ila 1 gün | Çok bağışlayıcı, düşük geri yaylanma |
| Yumuşak çelik, tavlanmış | 1 gün ila 2 gün | Kalın stokta portakal kabuğuna dikkat edin |
| Paslanmaz 304, 316 tavlanmış | 1 gün ila 2 gün | İş çabuk sertleşir, bir kez bükün |
| Fosfor bronz, yay temperli | 3d'den 4d'ye | Orta düzeyde geri yaylanma, temiz kenarlar |
| Müzik teli, yağda tavlanmış yay çeliği | 4d'den 6d'ye | Yüksek gerilim, yüksek geri yaylanma |
Bir tasarım, tablonun izin verdiğinden daha sıkı bir yarıçapa ihtiyaç duyuyorsa, üç seçeneğiniz vardır: daha yumuşak bir kıvama geçin, akma mukavemetini azaltmak için bükme bölgesini önceden ısıtın veya tel çapını değiştirin ve bir kalın telin planlandığı yerde iki daha ince tel kullanın.
Bükme kuvveti serbest bırakıldığında deformasyonun elastik kısmı eski durumuna döner ve büküm açılır. Bu bir geri yaylanmadır ve küçük bir etki değildir. Pratikte miktar, tava ve bükülme yarıçapının tel çapına oranına göre değişir.
Güvenilir yöntem, bir test parçasını hedef açıya kadar bükmek, gerçekte ne elde ettiğinizi ölçmek ve aşırı bükme faktörünü hesaplamaktır: aşırı bükme faktörü = hedef açı / elde edilen açı. Daha sonra işteki her açıyı bu faktörle çarpın. 82 derecede 90 derecelik bir hedef ortaya çıkarsa, faktör 1,098'dir, yani 99 dereceyi 90'a inecek şekilde programlarsınız. CNC bükme programları bu telafiyi bir düzeltme değeri olarak saklar ve bunu büküm başına uygular; bu nedenle iyi telafi eden bir makine, manuel operatör her parçayı yeniden kontrol etmeyi bıraktıktan sonra bile bir açıyı koruyacaktır.
Prototipler ve onarımlar için serbest bükme işleri yapılır, ancak tekrarlanmaz. Aşağıdaki sıra elle bükülmüş bir parçayı çizime yakın tutar ve aynı mantık doğrudan makine programlamasına da uygulanır.
Bu iş için kullanışlı el aletleri arasında, küçük çaplar için yuvarlak burunlu pense, çeneleri tele kare şeklinde tutan paralel etkili pense, kanal tarzı süpürmeler için bir virajlı bükücü, bir form üzerinde yumuşak kıvrımlar için bir sert ağaç blok ve tokmak ve 4 mm ila 8 mm'lik telin bileğinizin sağlayabileceğinden daha fazla kaldıraca ihtiyaç duyduğu durumlarda bir ağaç dikme presi bulunur.
Malzeme seçimi, bükümü çoğu insanın beklediğinden çok daha fazla değiştirir ve yarıçap veya takımlama tartışılmadan önce düzeltilmesi gereken ilk şeydir.
Bükme yükü kabaca çapın karesi ile birlikte artar, dolayısıyla 2 mm'lik telden 4 mm'ye atlamak çabanın iki katı değil, dört katına yakındır. Bu tek ilişki, tel kalınlaştıkça aletlerin neden bu kadar aniden değiştiğini açıklıyor.
Diğer sınırlayıcı faktör ise tekrardır. On parça için elle bükmek uygundur; Binlerce aynı tel formunun kullanıldığı bir iş, operatörün kararı olmadan büküm sırasını yeniden üreten bir makineye ihtiyaç duyar çünkü operatör herhangi bir manuel işlemdeki en büyük varyasyon kaynağıdır.
CNC tel bükme makinesi, operatörün ellerinin yerini servo tahrikli eksenlerle değiştirir. Tel, uzunluğu ölçen, bir sonraki bükümün düzlemini ayarlayan bir mil tarafından döndürülen ve programlanan konumlara hareket eden alet kızakları veya bükme pimleri tarafından oluşturulan bir çift silindir tarafından beslenir. Her eksen servo kontrollü olduğundan makine programdaki her bükümde farklı bir geri esneme düzeltmesi uygulayabilir ve tüm vardiyada aynı sırayı tekrarlayabilir. İlerleme, dönme ve bükme eksenlerinin nasıl işbirliği yaptığı da dahil olmak üzere bu makinelerin temel çalışma prensibi bu belgede açıklanmaktadır. bükme makinesinin nasıl çalıştığına dair kılavuz .
Elle bükmeden makineye geçtiğinizde en çok iki yetenek önemlidir. Birincisi, uzunluk kontrolü: besleme silindirleri kesme uzunluğunu milimetrenin çok küçük bir kısmına kadar tutar, böylece çoklu bükümlü bir parçadaki bükümden büküme mesafeler tutarlı kalır. İkincisi, açı kontrolü: servo bükme pimleri, geri esneme değeri girildiğinde bir derecenin onda biri kadar bir bükülme açısını tutabilir; bu, tezgahtaki iletki kontrolünden çok daha sıkıdır.
 ZW-480 4EKSEN CNC YAY TEL BÜKME MAKİNESİ ZW-480 4EKSEN CNC YAY TEL BÜKME MAKİNESİ Ürünü Görüntüle →
Bu tipteki dört eksenli bir makine, iki boyutlu tel formlarının ve basit üç boyutlu parçaların çoğunu kapsar: ilerleme, döndürme ve iki bükme yönü. Kancalar, klipsler, kulplar, çerçeveler ve basit tel raflar üreten mağazalar için bu konfigürasyon genellikle yeterlidir.
Doğru eksen sayısına bütçenin boyutuna göre değil parçanın geometrisine göre karar verilir. Bunu planlamanın yararlı bir yolu telin kaç bağımsız harekete ihtiyacı olduğunu saymaktır.
 TK-5120 5EKSEN CNC YAY SARMA MAKİNESİ TK-5120 5EKSEN CNC YAY SARMA MAKİNESİ Ürünü Görüntüle →
Beş eksenli bükücü, bir tel formunun, ofset bacaklı bir tutma klipsi veya katlanmış köşeli bir çerçeve gibi düzlemden dışarı doğru bükülen kıvrımlara sahip olduğu durumlarda olağan adımdır. Otomotiv ve mobilite tedarikçileri sıklıkla bu makine sınıfını belirtir çünkü koltuk çerçeveleri, bağlantı çubukları ve kablo uçları birkaç büküm düzlemini tek bir parçada birleştirir; bu sektörün gereksinimleri şu şekilde özetlenmiştir: otomotiv ve mobilite tel şekillendirme uygulamaları genel bakış.
Bir partiye kadar takip edilen büküm kusurlarının çoğu, çalışmanın ortasında değil, başlangıcında ayarlanır. İlk iyi kısım imzalanmadan önce bu listeyi gözden geçirin.
 SLB-2800 TEL BESLEME RAFI Ek Bilgiler Ürünü Görüntüle →
Tel besleme donanımı bir aksesuar değil, bükme işleminin bir parçasıdır. Kontrollü gerginliğe sahip, elektrikli veya serbest çalışan bir besleme rafı, vardiyadan üç saat sonra reddedilen parçalar olarak ortaya çıkan uzunluk değişiminin büyük bir kısmını ortadan kaldırır.
Bir viraj ters gittiğinde, belirti genellikle az sayıda nedenden birine işaret eder. Aşağıdaki tablo, yaygın kusurları, onları en hızlı şekilde çözen düzeltmeyle eşleştirmektedir.
| Kusur | Muhtemel sebep | İlk düzeltme |
|---|---|---|
| Bükülmenin dış kısmında çatlak veya yarık | Yarıçap malzeme minimumunun altında veya tel zaten işlenerek sertleştirilmiş | Yarıçapı artırın veya daha yumuşak bir kıvama geçin |
| Koşu boyunca açı sürükleniyor | Geri esneme değeri çok düşük, tel gerilimi değişiyor, takımda aşınma | Geri esnemeyi yeniden test edin, makara gerginliğini dengeleyin |
| Düzlem dışına doğru bükülmeler | Dönme ekseni yanlış hizalanmış, virajın yakınında yetersiz destek | Döndürmeyi yeniden kalibre edin, araca yakın bir kılavuz ekleyin |
| Virajda düzleştirilmiş veya oval bölüm | Pim yarıçapı çok küçük, sıkma basıncı çok yüksek | Pimi 2R ile eşleştirin, kelepçe kuvvetini azaltın |
| Bitmiş uzunluk kısa veya uzun | Bükme payı dikkate alınmadı, ilerleme kayması | Düz uzunluğa bükülme payı ekleyin, makaralı kavramayı kontrol edin |
Doğru görünen bir viraj, doğru ölçülen bir viraj değildir. Üç kontrol neredeyse her şeyi yakalıyor.
Örnekleme sıklığı takvimi değil süreci takip etmelidir. Sabit bir geri yaylanma değerine sahip istikrarlı bir çalışma, her ellinci parçada bir kontrol edilebilir; Yeni kurulmuş veya yeni bir kablo partisi kullanan bir çalışma, ilk ürün kontrolünü ve her takım değişiminde bir kontrolü hak eder.
Teli yumuşak çeneli bir mengeneye sıkıştırın veya sabit bir pime doğru tutun, ardından serbest ucu yuvarlak bir form etrafında çekin. Kalıbın çapı, istediğiniz iç yarıçapın iki katına yakın olmalıdır, çünkü tel geriye doğru yaylanıp hafifçe açılacaktır. Parçanın boyutsal olarak tutarlı kalması için önce büküm çizgisini bir referans noktasından işaretleyin.
Malzemeye ve kıvama bağlıdır ve normalde tel çapının katları olarak belirtilir. Tavlanmış bakır yarım çapı kabul edebilir; müzik teli ve yağla tavlanmış yay çeliği genellikle dört ila altı çapa ihtiyaç duyar. Belirli parti için daima tel tedarikçisinin veri sayfasına bakarak teyit edin.
Tahmin etmek yerine ölçün. Bir test parçasını bükün, ulaştığınız açıyı kaydedin ve hedef açıyı bu rakama bölün. Tipik toparlanma tavlanmış bakırda bir ila üç derece arasında ve sert yay çeliğinde on beş dereceye kadar değişir, bu nedenle çarpan en çok yüksek gerilimli telde önemlidir.
Evet, sınırlar dahilinde. 0,5 mm ila 2 mm aralığındaki kaliteler, eğer yarıçap genişse, iyi bir pense ve bir mastarla bükülür. Bunun üzerinde kuvvetin ve geri esnemenin kontrol edilmesi zorlaşır ve virajın dış kısmında çatlama riski keskin bir şekilde artar.
Dış yüzey malzemenin alabileceği gerilimi aşmıştır. Üç olağan neden: iç yarıçapın malzemenin izin verdiğinden daha küçük olması, telin daha önceki bir işlemle zaten işlenerek sertleştirilmesi veya temperin uygulama için çok sert olması. Yüzey geriliminin d / (2R d) ile hesaplanması, tasarımın sınırın ne kadar ötesine geçtiğini hızlı bir şekilde gösterir.
Yalnızca gerekli yarıçap, malzemenin mevcut sıcaklığının izin verdiğinden daha sıkı olduğunda veya tel, yük oluşturmanın pratik olmayacağı kadar kalın olduğunda. Yerel ısıtma, bükülme bölgesindeki akma mukavemetini azaltır, ancak aynı zamanda o bölgenin özelliklerini de değiştirir, bu nedenle yük taşıyan parçaların iyi olduğu varsayılmak yerine daha sonra değerlendirilmesi gerekir.
Bükme, makineden beslenen bir tel üzerinde ayrı açılar ve şekiller üretir. Sarma, telin genellikle bir sonraki gerilim giderme adımına ihtiyaç duyan bir adım ve çap etrafına sarıldığı sürekli bir sarmal üretir. Çoğu makine her ikisini de gerçekleştirir ancak takımlama, kontrol stratejisi ve tolerans odağı farklıdır.
Son bükmeden sonra kesin, kesme takımının parçayı çekmeden kavraması için yeterli düz uzunluğa izin verin ve geri yaylanma düzeltmesini son bükümde öncekilerden ayrı olarak ayarlayın. Son büküm genellikle en fazla telafiye ihtiyaç duyar çünkü parça artık tel formunun geri kalanı tarafından kısıtlanmaz.
Telin bükülmesi, sırayla verilen dört karara bağlıdır: malzeme ve sertlik, gerinim formülüne göre ölçülen iç yarıçap, gerçek bir test parçasından alınan aşırı bükme değeri ve miktarla eşleşen bir süreç. On parça bir aparatla bir bankta yer alıyor. Üç büküm düzlemine sahip on bin parça, kontrollü tel beslemeli ve depolanmış geri yaylanma düzeltmelerine sahip servo tahrikli bir bükücüye aittir.
İlk önce test bükümünü çalıştırın. Açıyı, yarıçapı ve bitmiş uzunluğu ölçün. Bu üç sayı size işin manüel olarak mı kalacağını yoksa bir makineye mi aktarılacağını söyler ve seçtiğiniz rota için başlangıç değerlerini verir.
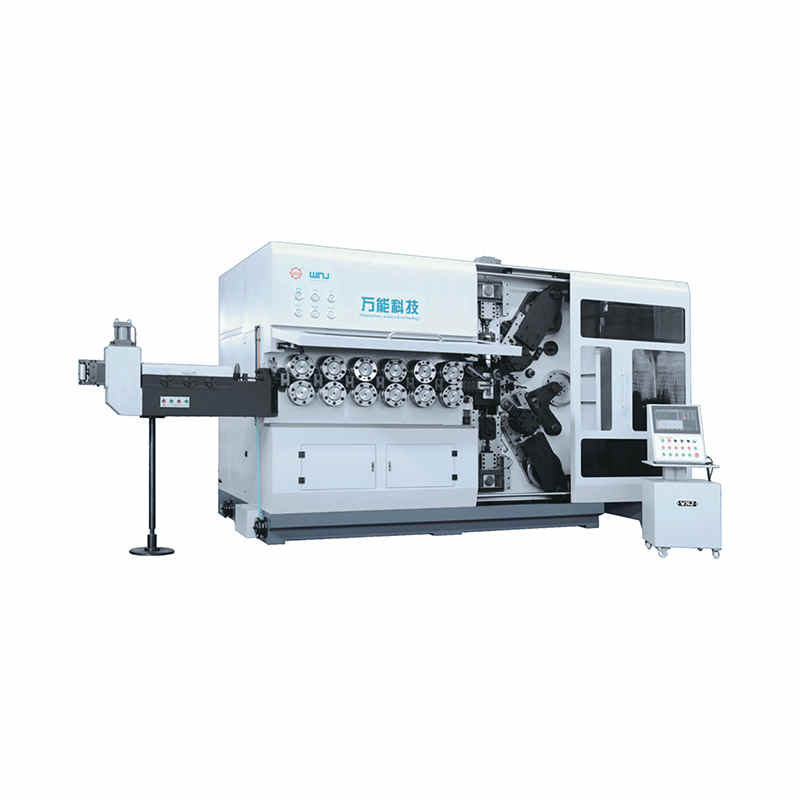
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör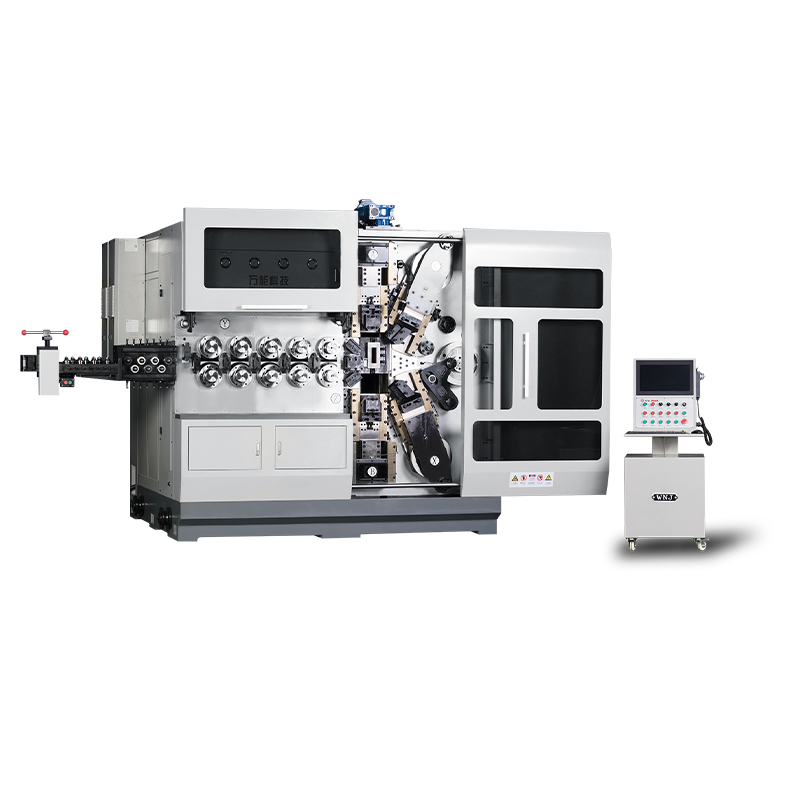
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör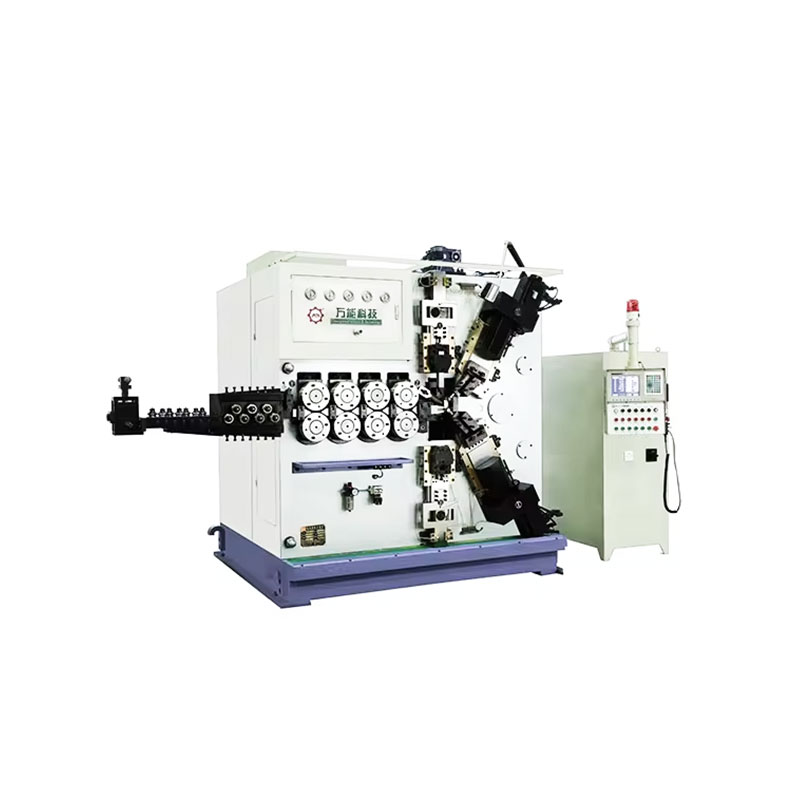
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör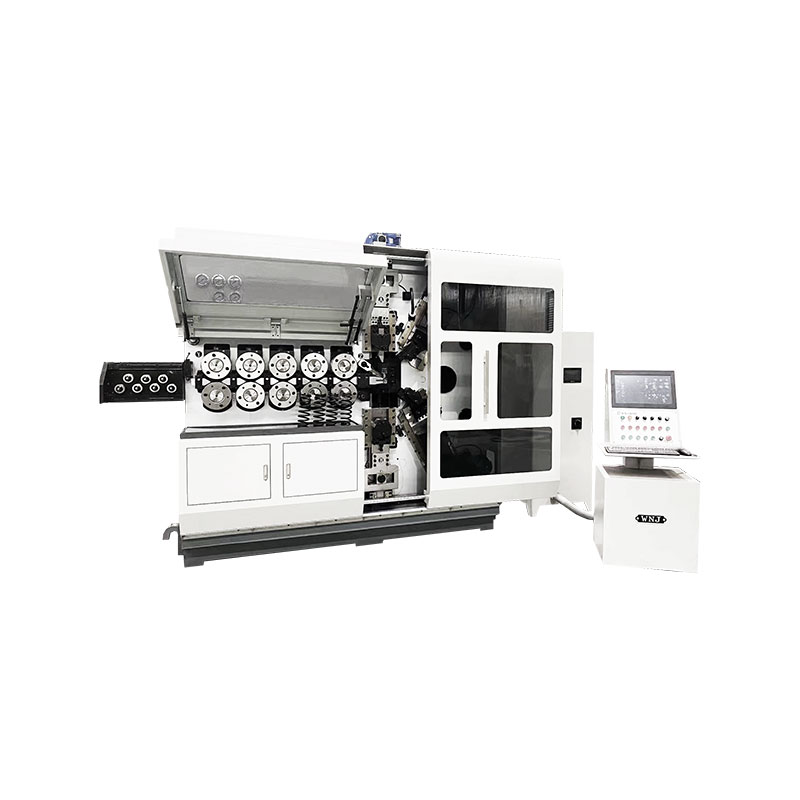
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör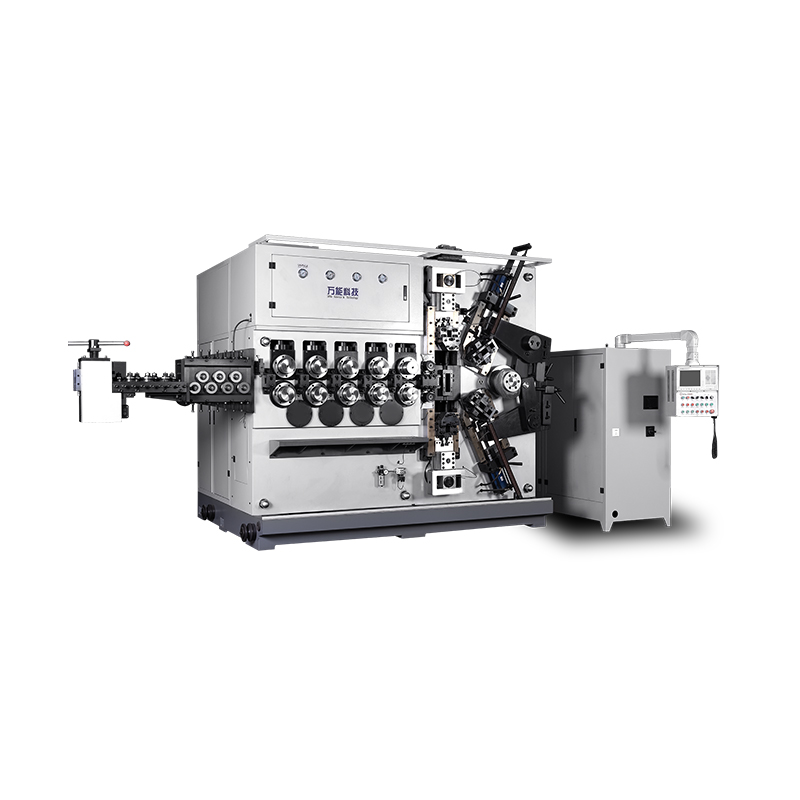
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör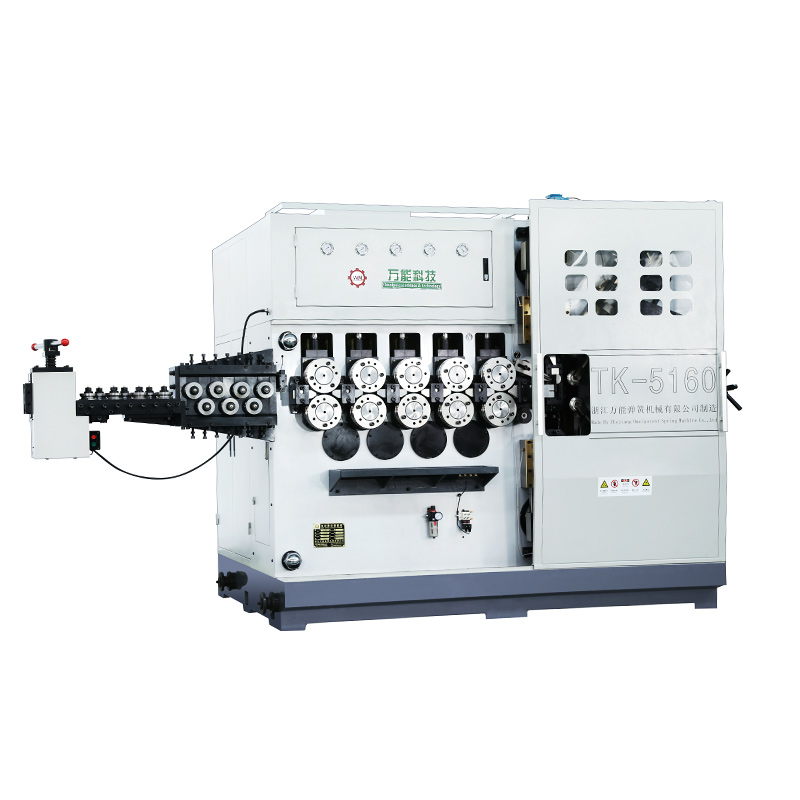
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör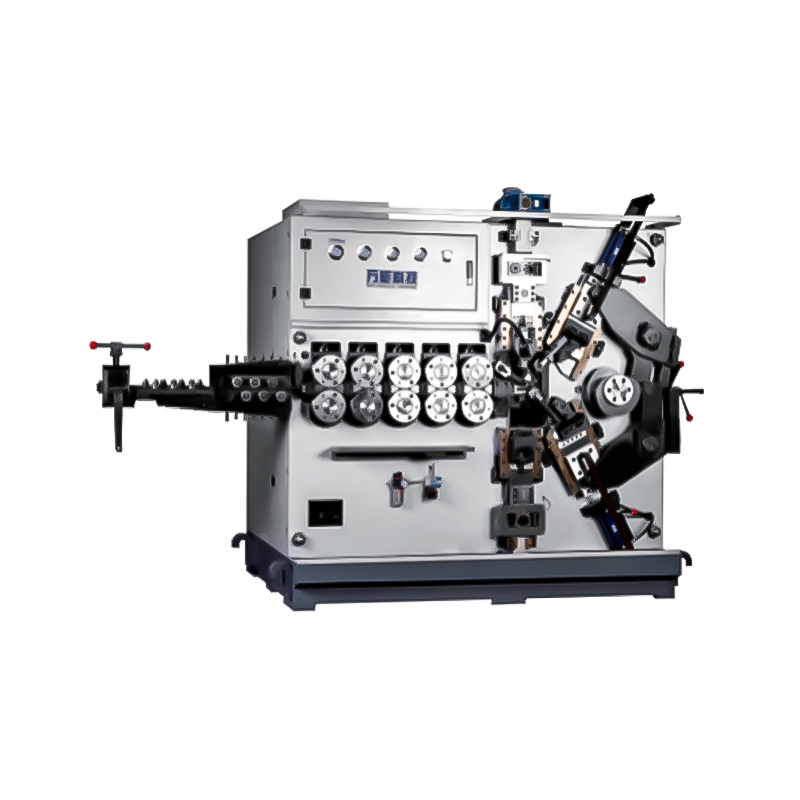
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod