Dil
Normal çalışma sürecinde sıkıştırma yayı makinesi , sıkıştırma yayı makinesinin ayar çalışması vazgeçilmezdir. Belli bir yay ürünü ayarlandığında normal şartlarda seri üretilebilmektedir. Seri üretimde yayların teknik özelliklerinde ve modellerinde bazı değişiklikler olması durumunda, çoğu zaman sarım işlemi sırasındaki yüksek ve düşük perdeler buna sebep olacaktır. Herkesin garanti süresine göre miktarı gerçekleştirmek için derhal ayarlama yapması gerekir. Günlük üretim ve işleme görevleri ve ardından baskı yayı makinesinin yay sarma işlemi sırasında adımın yüksek ve bazen düşük olmasına neden olan faktörlerin herkes tarafından ayrıntılı olarak açıklanması.
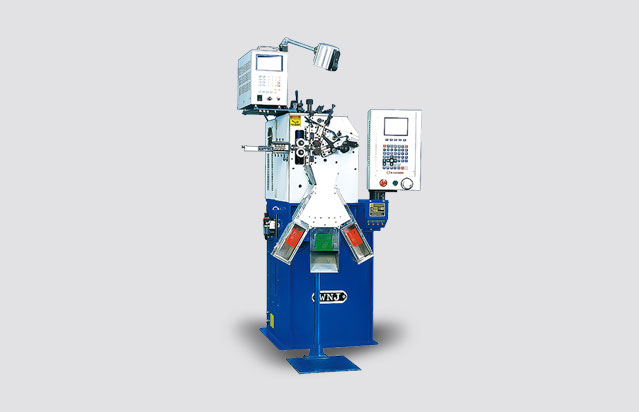
Baskı yayı makinesinin iş elbisesi kalıbının neden olduğu adım çapı her zaman yüksek, bazen de düşüktür. İş elbisesi kalıpları basma yay makinaları için oldukça önemlidir. Bazıları giyilebilir parçalar olmanın yanı sıra, ayna işleme, yuvarlama ve taşlama gibi ürünlerin benzersiz şekilde üretilecek şekilde ayarlanması için profesyonel teknolojiye de ihtiyaç duyar. Yardımcı bıçak gibi işlem süreci. Ayrıca operasyon süreci personelinin ayar çalışmasını yaptıktan sonra makine ve ekipmanlar istikrarlı ve hızlı üretim ve işleme aşamasını geçinceye kadar dikkatli ve sürekli bir düzeltme işlemine tabi tutulması gerekir.
Baskı yayı makinesinin donanımından kaynaklanan hatve çapı her zaman yüksek, bazen de düşüktür. Makine ve ekipmanların kalitesinin yanı sıra, yay sarma işlemi sırasında baskı yayı makinesinin adımının yüksek, bazen de düşük olmasına neden olan ilk faktör, X ekseninin başlangıç noktasıdır. Bunlar arasında X ekseni başlangıç noktası hareketi, fiziksel başlangıç noktası geçişi ve DC servo motor başlangıç noktası sapması olarak ikiye ayrılır. Örneğin program çalışma komutu sırasında X ekseni komut işleminin başlangıç konumu değişir, sarım yayının toplam bobin sayısı her zaman aynıdır ve hatve çapı değişir. X ekseninin başlangıç noktasında bir hizasızlık olduğunda profesyonel bir teknoloji veya üreticiden çözüm aranması önerilir.
Baskı yayı makinesinin kablosunun neden olduğu hatve çapı bazen yüksek, bazen de düşüktür. Şu anda piyasada soğuk çekilmiş çelik tel uygulaması nispeten yaygındır. Üretim süreci, profesyonel süreç ve maliyet kontrolündeki farklılıklar nedeniyle müşterilerin çeşitli kablo seçenekleri vardır. Bu nedenle, aynı spesifikasyon altında kullanılan aynı bilgisayarlı sıkıştırma yayı makinesi için, kullanılan farklı kablolar nedeniyle sarmal yayın güvenilirliği tamamen farklıdır.
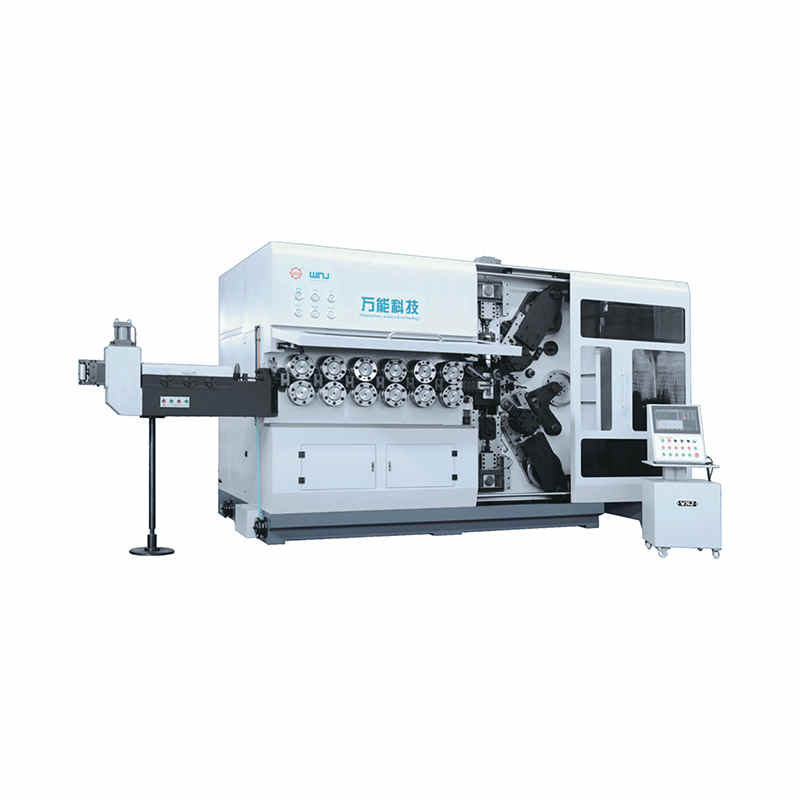
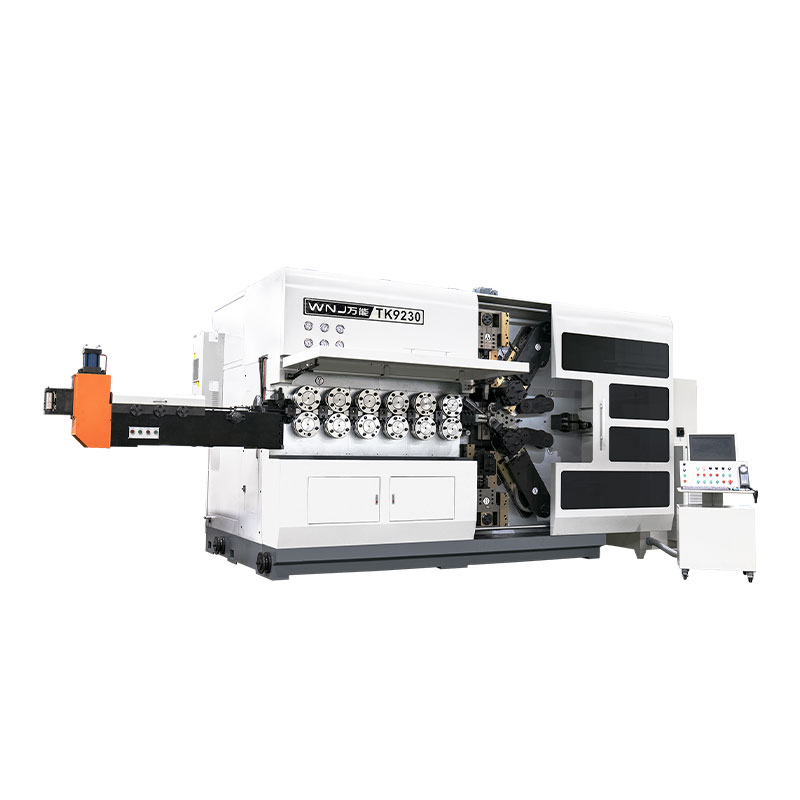
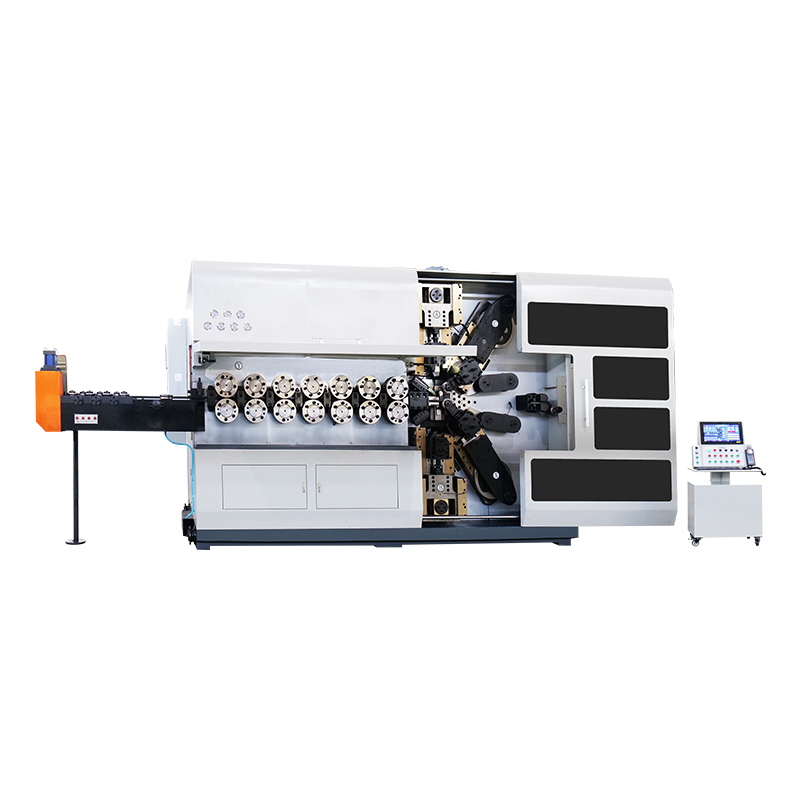
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör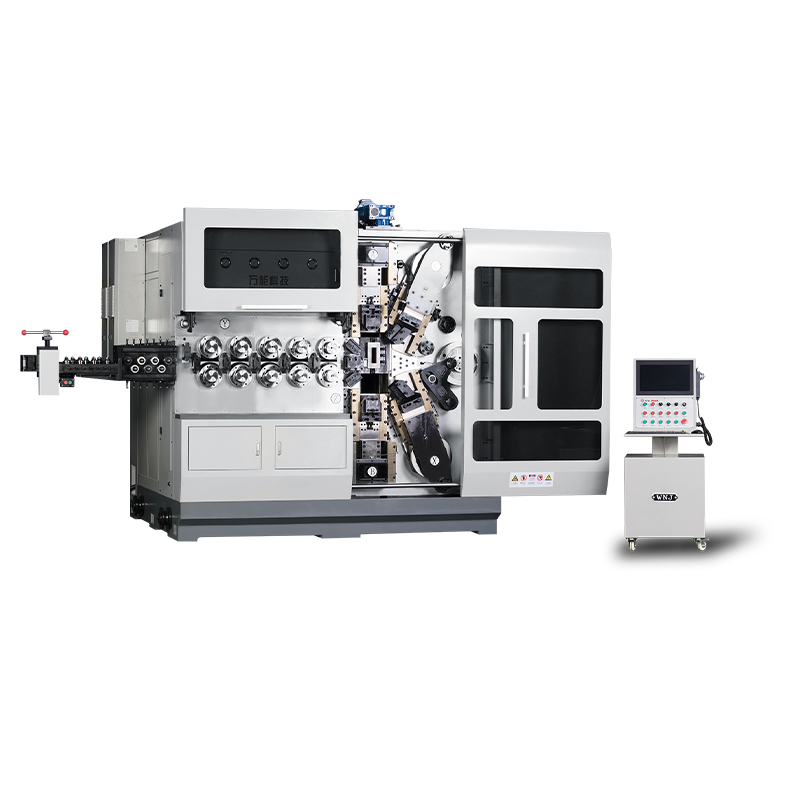
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör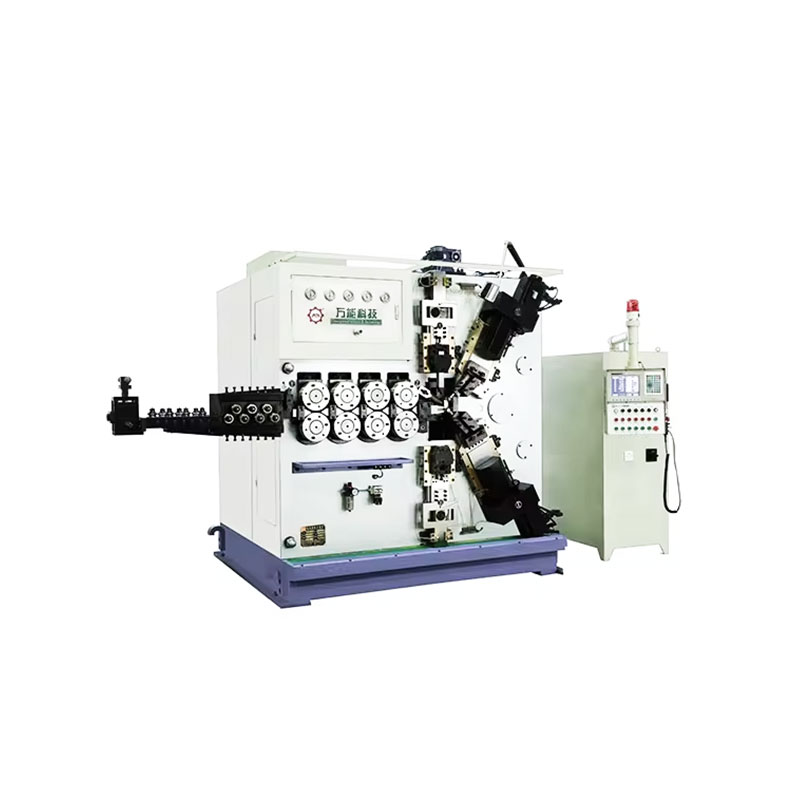
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör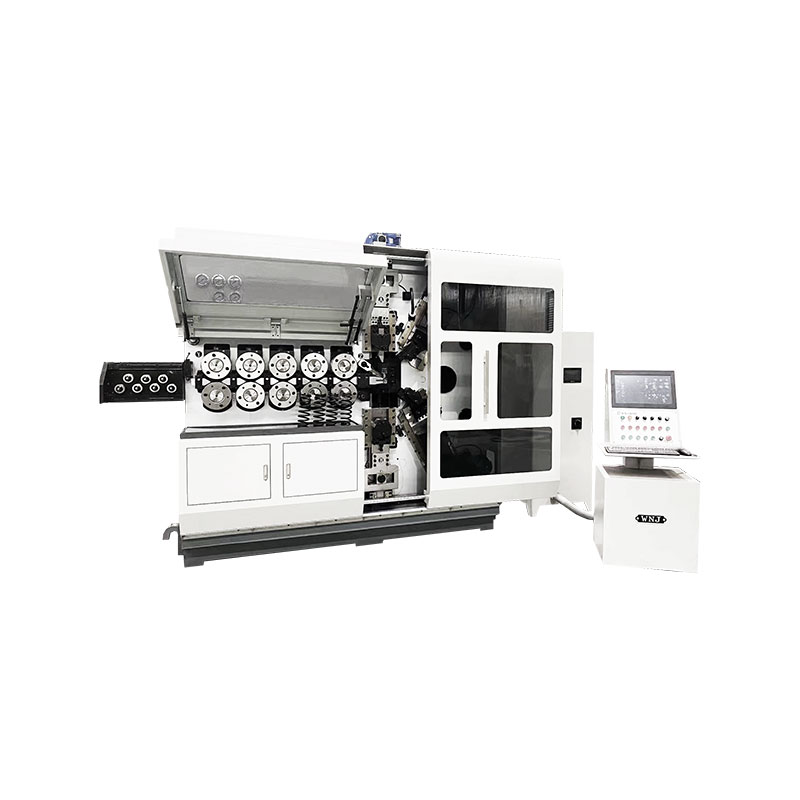
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör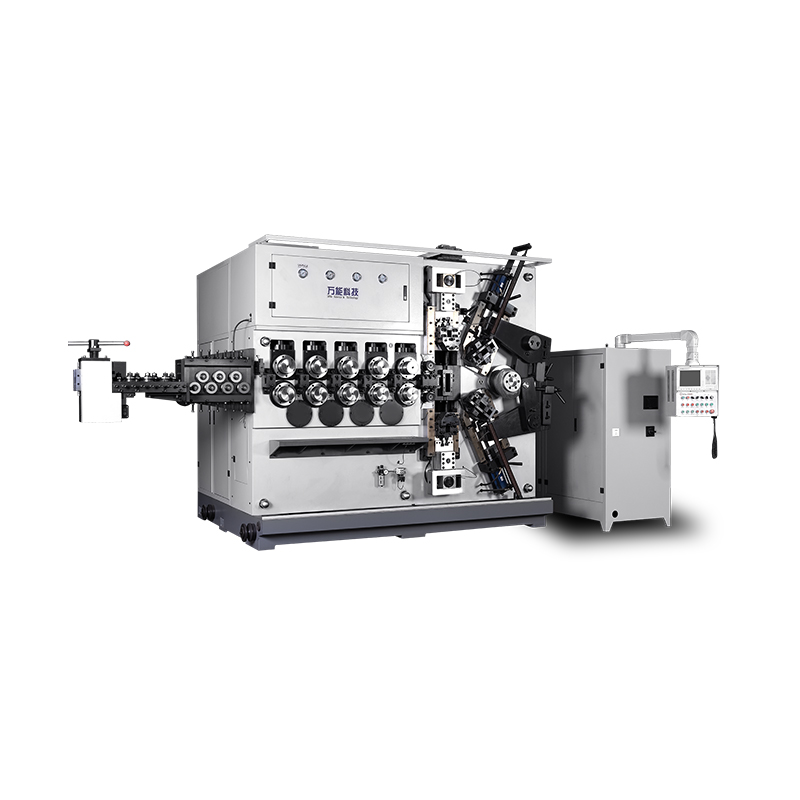
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör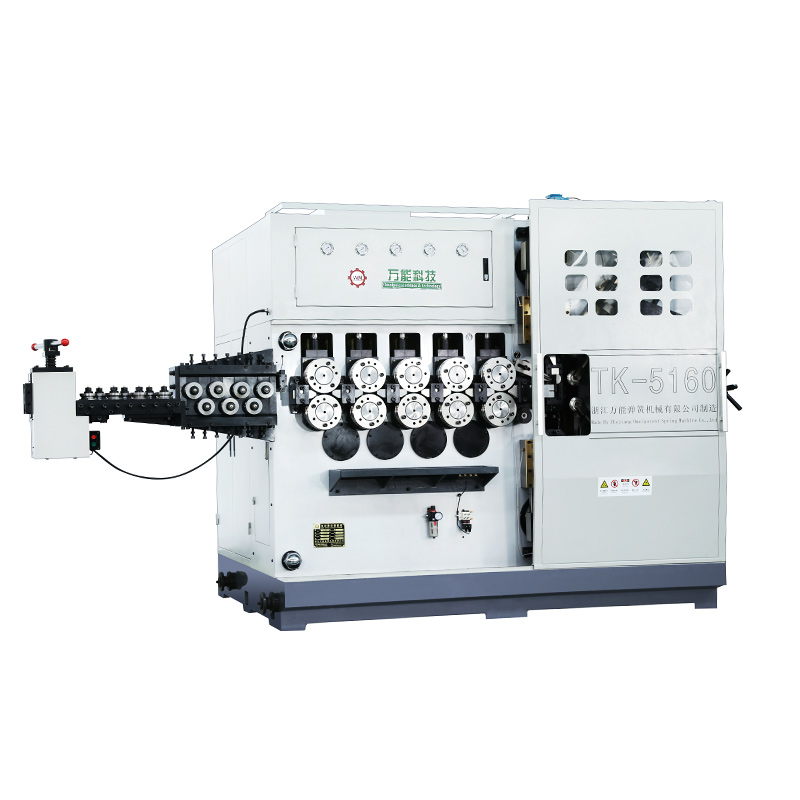
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod