Dil
Helisel yay, mekanik enerjiyi depolayan ve serbest bırakan sürekli bir spiral bobine sarılmış bir teldir. Yay sıkıştırıldığında, uzatıldığında veya döndürüldüğünde yay saptırılır ve enerji depolanır. Dış kuvvet kaldırıldığında orijinal şekline döner. Bu basit ama güçlü mekanizma, araba süspansiyonlarından akıllı telefonunuzdaki küçük düğmelere kadar her şeyde sarmal yayların görünmesinin nedenidir.
"Helisel" kelimesi bobin geometrisinin kendisini tanımlar. Bu spiral şekil, gerilimi telin tüm uzunluğu boyunca dağıtır; bu, nispeten ince bir telin bile önemli bir yükü destekleyebileceği anlamına gelir. 2 mm tel çapı ve 25 mm dış çapı olan tipik bir sıkıştırma yayı alırsanız, kalıcı olarak deforme olmadan yüzlerce Newton kuvvetini kolaylıkla kaldırabilir. Bu verimlilik, sarmal tasarımın 150 yılı aşkın süredir modern mühendislikte en yaygın kullanılan yay formatı olarak kalmasının nedenidir.
Üreticiler için bunun pratik anlamı basittir: Teli sarma şekliniz yayın nasıl davranacağını belirler. Hatve, bobin sayısı, tel çapı ve uç konfigürasyonunun tamamı yayın sahadaki performansını doğrudan etkiler. Üretim sırasında bu parametrelerin doğru olması yay yapma makinesinin hassasiyetine bağlıdır.
Özetle: Helisel bir yay, mekanik enerjiyi elastik deformasyona ve geriye dönüştürür ve bu dönüşümün kalitesi, ne kadar hassas üretildiğine göre tanımlanır.Bir imalat makinesi seçmeden önce, ne tür helisel yay üreteceğinizi açıkça anlamalısınız. Üç temel kategorinin her biri farklı takımlama, kurulum ve makine yetenekleri gerektirir.
Sıkıştırma yayları eksenel bir sıkıştırma kuvvetine direnç gösterir. Bobinler arasında hava boşlukları olacak şekilde yerleştirilmiştir, böylece yay yüklendiğinde kısalabilir. Yay pazarının en büyük segmentini temsil ediyorlar ve CNC bobin yapıcılar tarafından muazzam miktarlarda üretiliyorlar. Yaygın uygulamalar arasında otomotiv süspansiyon sistemleri, amortisörler, motor valf yayları, yatak göbekleri ve endüstriyel pnömatik ekipmanlar yer alır. Serbest uzunluğu 50 mm ve tel çapı 2,5 mm olan bir sıkıştırma yayı, katı yüksekliğine ulaşmadan önce 20 mm sıkıştıracak şekilde tasarlanabilir; bu, tüm sapma aralığı boyunca direnç sağladığı anlamına gelir.
Uzatma yayları ters yönde çalışır: çekme kuvvetine direnç gösterirler. Bobinler normalde hava boşluğu olmayacak şekilde birbirine sıkı bir şekilde sarılır ve yay yüklendiğinde esner. Uçlarda genellikle bağlantı için kancalar, halkalar veya dişli ekler bulunur. Uzatma yayları trambolinlerde, garaj kapısı mekanizmalarında, bebek arabalarında ve konveyör bantları için gerdirme sistemlerinde görülür. Tel eksenel gerilim altında olduğundan, uç kanca arızası yaygın bir sorundur; hassas şekillendirme takımlarının sarma işleminde önemli olmasının nedeni tam olarak budur.
Bir burulma yayı dönme torkuna direnir. Uçlar, birbirine göre dönen bileşenlere bağlanabilecek şekilde konumlandırılmıştır. Burulma yayları, büküldüğünde enerjiyi depolar ve onu dönme kuvveti olarak serbest bırakır. Mandallarda, fare kapanlarında, saat mekanizmalarında, taşıtlardaki fren sistemlerinde ve elektrik anahtarlarında vazgeçilmezdirler. Burulma yayları için tasarım parametreleri bacak uzunluğu ve açısını içerir; bunlar genellikle doğru üretim için çok eksenli kontrole sahip bir CNC yay şekillendirme makinesi gerektirir.
Helisel yayın üretim süreci oldukça belirleyicidir. Her işlemin sırayla gerçekleşmesi gerekir ve bir aşamada meydana gelen herhangi bir sapma, yay kalitesini doğrudan etkiler. Aşağıda bir yay yapma tesisinde neler olduğuna dair pratik, adım adım bir görünüm bulunmaktadır.
Ham tel bir makaradan gelir ve bir doğrultma mekanizması yoluyla beslenir. Tel besleme sistemi eşit gerilimi korumalıdır. Tel kayma veya eşit olmayan çekme ile beslenirse, ortaya çıkan eğim tutarsız olacaktır ve bu da yay oranının değişmesine neden olacaktır. Bakımlı bir tel besleme ünitesi, telin şekillendirme alanına tutarlı bir hız ve kuvvetle girmesini sağlar.
Bu sürecin kalbidir. CNC yay sarma makinesinde tel, bir mandrel etrafında yönlendirilir veya doğrudan servo tahrikli aletlerle şekillendirilir. Hatve, şekillendirme araçlarının tel beslemeye göre eksenel hareketi ile ayarlanır. Karmaşık yay geometrileri için, çok eksenli bir şekillendirme makinesi aynı anda birden fazla servo hareketi koordine eder. Burası makinenin eksen sayısının üretim kapsamınızı belirlediği yerdir.
 Çok Eksen Seçenekli CNC Yay Sarma Makinesi Bu makine serisi, 0,3 ile 8,0 mm arasındaki tel çaplarını işler ve çeşitli yay formları için birden fazla ekseni destekler. Hassas sarma ve tutarlı ısıl işlem performansı gerektiren üretim için idealdir. Ürünü Görüntüle →
Sarıldıktan sonra çoğu yayın, iç gerilimleri azaltmak ve gerekli mekanik özellikleri elde etmek için ısıl işleme tabi tutulması gerekir. Karbon çeliği yaylar için, yaklaşık 850°C'de östenitleme, ardından yağla söndürme ve 350°C ila 450°C'de temperleme standarttır. Temperleme fırını yayı belirli bir süre sıcaklıkta tutar. Uygun olmayan ısıl işlem, parti genelinde kırılganlığa, erken yorulma arızasına veya tutarsız sertliğe neden olur.
Sıkıştırma yayları düz, paralel uçlara ihtiyaç duyar. Yaylı taşlama makineleri, uç yüzeyleri oluşturmak için malzemeyi çıkarır. Yüksek hassasiyetli bir yay için düzlük toleransı paralelden 0,05 mm'ye kadar düşük olabilir. Taşlama işlemi aynı zamanda kesin bir serbest uzunluk elde eder. Uygun bir taşlama makinesi olmadan yay, düzeneğe doğru şekilde oturmayabilir.
Son işlemler arasında yorulma ömrünü iyileştirmek için bilyeli dövme, korozyon direnci için kaplama ve spesifikasyonları doğrulamak için boyutsal inceleme yer alır. Her yay serbest uzunluk, dış çap, yay oranı ve yüzey kalitesi açısından incelenebilir.
Malzeme her baharın temelidir. Doğru malzeme seçimi çalışma ortamına, yük koşullarına, beklenen çevrim ömrüne ve maliyet kısıtlamalarına bağlıdır. Aşağıdaki tablo helisel yay üretiminde en sık kullanılan malzemeleri karşılaştırmaktadır.
| Malzeme | Çekme Dayanımı | Maksimum Servis Sıcaklığı | Korozyon Direnci | Birincil Uygulamalar |
|---|---|---|---|---|
| 65Mn Karbon Çelik | 980-1080MPa | 120°C | Düşük | Genel amaçlı endüstriyel yaylar |
| 60Si2Mn Silikon Çelik | 1275-1375MPa | 200°C | Düşük | Ağır hizmet tipi otomotiv süspansiyon yayları |
| 304 Paslanmaz | 515-675MPa | 300°C | Yüksek | Tıbbi cihazlar, gıda işleme, dış mekan ekipmanları |
| 316L Paslanmaz | 485-620MPa | 350°C | Çok Yüksek | Kimyasal işleme, denizcilik, farmasötik |
| 17-7PH Yağış Sertleştirme | 1650-1900MPa | 400°C | Yüksek | Havacılık bileşenleri, yüksek performanslı makineler |
| Fosfor Bronz | 510-650MPa | 100°C | Orta | Elektrik kontakları, konektörler, anahtarlar |
Üretim açısından bakıldığında, malzeme ne kadar sert olursa, sarma makineniz için o kadar büyük zorluk yaşanır. 17-7PH gibi yüksek gerilimli malzemeler, daha fazla şekillendirme kuvveti ve daha sert makine bileşenleri gerektirir. Egzotik alaşımlarla çalışmayı planlıyorsanız yeterli servo torka ve sertleştirilmiş takımlara sahip bir makine seçin.
Her yay altı temel parametreyle tanımlanır. İster bir yay tasarlıyor olun, ister bir makineyi onu üretecek şekilde yapılandırıyor olun, bunları anlamak çok önemlidir. Bunlardan biri değiştiğinde diğer özellikler de değişir.
Tel Çapı (d)
Telin kalınlığı. Tel çapının iki katına çıkarılması yay oranını 16 kat artırır çünkü hız denklemi d^4'e bağlıdır. Tel çapındaki küçük değişiklikler kuvvette büyük değişikliklere neden olur.
Ortalama Bobin Çapı (D)
Bobinin ortalama çapı. Yaylanma oranı D^3 ile ters orantılıdır, dolayısıyla bobin çapındaki yüzde 10'luk bir artış, sertliği yaklaşık yüzde 27 oranında azaltır.
Adım (p)
Bitişik bobinler arasındaki mesafe. Pitch doğrudan boş alanı ve maksimum sapmayı kontrol eder. Daha büyük bir adım, yay sağlam bir yüksekliğe ulaşmadan önce daha fazla harekete izin verir.
Aktif Bobin Sayısı (n)
Yük altında gerçekte sapan bobinlerin sayısı. Daha az aktif bobin daha sert bir yay üretir; daha aktif bobinler daha yumuşak bir yay üretir.
Serbest Uzunluk (L0)
Hiçbir yük uygulanmadığında yayın uzunluğu. Serbest uzunluk sarma sırasında ayarlanır ve sarmal sayısından ve adımdan etkilenir.
Yay Oranı (k)
Birim sapma başına gereken kuvvet. Sıkıştırma yaylarının formülü k = Gd^4 / (8D^3n)'dir; burada G, malzemenin kayma modülüdür.
Bir üretim ortamı için en kritik içgörü şudur: tel çapındaki küçük değişiklikler yay oranında üstel değişikliklere neden olur. ±0,02 mm varyasyonlu malzeme sağlayan bir tel tedarikçisi, yay oranının yaklaşık yüzde 15 oranında dalgalanmasına neden olabilir. Bu nedenle hassas tel ölçümü ve kabul kontrolleri zorunludur.
Seçtiğiniz makine, yalnızca bugün hangi yayları üretebileceğinizi değil, gelecekte ne tür siparişleri kabul edebileceğinizi de belirler. Göz önünde bulundurulması gereken üç ana makine türü vardır ve bunların her biri farklı bir üretim profiline hizmet eder.
Bunlar yüksek hacimli sıkıştırma yayı üretiminin en güçlü parçalarıdır. Çok yüksek hızlarda çalışırlar ve genellikle 3 ila 7 eksenle yapılandırılırlar. İşletmeniz büyük miktarlarda standart sıkıştırma yaylarına odaklanıyorsa, otomatik tel beslemeli özel bir bobin makinesi, yay başına en iyi maliyeti sunar. Modern makinelerde üretim hızları yay boyutuna bağlı olarak dakikada 150 bobini aşabilmektedir.
Şekillendirme makinesi, birden fazla şekillendirme aletini hareket ettirmek için bağımsız olarak kontrol edilen eksenleri kullandığından daha fazla çok yönlülük sunar. 5 eksenli bir şekillendirme makinesi, kapsamlı yeniden işleme gerektirmeden sıkıştırma, burulma ve uzatma yayları arasında geçiş yapabilir. Orta tirajlarda ve ürün karışımının çeşitli olduğu durumlarda mükemmeldir. Daha geniş hareket aralığı, değişken adımlı yaylar, kademeli yaylar ve özel uç konfigürasyonlarına sahip yaylar oluşturmanıza olanak tanır.
 Karmaşık Şekiller için Çok Yönlü CNC Yay Şekillendirme Makinesi Bağımsız olarak kontrol edilen eksenlere sahip bu şekillendirme makinesi, kapsamlı yeniden takımlama gerektirmeden çeşitli yay türlerini işler. Esnekliği orta çalışmalar ve değişken hatve veya özel uç konfigürasyonlarına uygundur. Ürünü Görüntüle →
Kamsız makineler, mekanik kamlar yerine servo tahrikli bıçaklar kullanır. Üretilecek veya ayarlanacak fiziksel kam profilleri olmadığından kurulum süresi önemli ölçüde kısalır. Küçük partili üretim ve sık değişim için kamsız makineler önemli ölçüde zaman tasarrufu sağlar. Geleneksel kamlarla elde edilmesi zor olan karmaşık tel şekilleri ve yay geometrileri için özellikle iyidirler.
Makineleri değerlendirirken öncelikle eksen sayısını dikkate alın. Her eksen bağımsız olarak kontrol edilen bir servo motordur. 3 eksenli bir makine temel sıkıştırma yaylarını üretebilir. 5 eksenli bir makine çoğu standart yay tipini kapsar. 10 eksenli bir makine, karmaşık tel bükme ve çok karmaşık geometriler için maksimum esneklik sağlar. Yeteneklerdeki bu farklılıklar, müşterileriniz daha geniş çeşitlilikte yay özellikleriyle geri geldiğinde önem kazanır.
Bir makineyi taahhüt etmeden önce, orijinal ekipman üreticisinin servis kaydını ve yedek parça bulunabilirliğini inceleyin. Tutarlı kalite kontrolüne sahip bir fabrikadan iyi üretilmiş bir makine, kurulumunu daha uzun süre tutacaktır. Yeni bir yay makinesi arayışındaysanız, ilgili ayrıntılı kılavuzu araştırmaktan daha iyi bir başlangıç noktası olamaz. iyi bir yay makinesi nasıl satın alınır bir anlaşma yapmadan önce.
Gerçekçi bir seçim kuralı
Yüksek hacimli, basit yaylar: sarma makinesi. Karışık ürünler, orta tirajlar: 5 veya daha fazla eksenli şekillendirme makinesi. Küçük partiler, yüksek çeşitlilik: kamsız makine. Kararınızı yalnızca bugün sahip olduğunuz işe göre değil, bir yıl sonra beklediğiniz sipariş profiline göre vermelisiniz.
Yay kalitesindeki hatalar partilerin reddedilmesine, üretim süresinin kaybedilmesine ve müşteri ilişkilerinin zarar görmesine neden olur. En yaygın kalite sorunları üç kaynaktan kaynaklanır: malzeme varyasyonu, makinenin yanlış hizalanması ve tutarsız ısıl işlem.
Odaklanmış bir kalite kontrol rutini bunları erken yakalar. Minimum olarak her parti, numune alma esasına göre serbest uzunluk, dış çap ve yay oranı açısından kontrol edilmelidir. Kritik bir uygulamayı çalıştırırken serbest uzunluğu ve tolerans boyutunu yüzde 100 kontrol etmeyi düşünün.
Mevcut yay operasyonunuzda kalite sorunları yaşıyorsanız, bunların çoğu makinenin kendisinden ziyade makinenin kurulumundan kaynaklanmaktadır. Yay makinesi kullanımında yaygın yanlış anlamaları anlamak verimi ve kaliteyi sessizce aşındıran sorunları belirlemenize ve düzeltmenize yardımcı olabilir.
Sürüş prensibi: Tel, takım ve ısıl işlemdeki tutarlılık, her çalışma için teknik özellikleri karşılayan yaylar üretir.
Helisel yaylar her yerdedir. Her sektörün özel taleplerini anlamak, üretim kapasitenizi doğru bir şekilde konumlandırmanıza yardımcı olur.
Otomotiv sektörü helisel yayların açık ara en büyük tüketicisidir. Tek bir binek araç, süspansiyon yayları, valf yayları, debriyaj yayları ve fren salma yayları dahil olmak üzere 25 ila 40 arasında yay içerebilir. Süspansiyon yayları genellikle 60Si2Mn gibi silikon çelik tel kullanır çünkü yüksek mukavemet ve mükemmel yorulma direnci sunar. Toleranslar zorludur: valf yayları, parti genelinde yüzde 5'ten daha az yük değişimi gerektirebilir.
Tıbbi cihazlar en yüksek güvenilirliği ve temizliği gerektirir. Cerrahi aletlerde, infüzyon pompalarında ve ortopedik implantlarda kullanılan yaylar genellikle 316L paslanmaz çelikten yapılır. Sıfır yüzey kirliliğine sahip olmalı ve çok küçük boyut toleranslarını karşılamalıdırlar. Taşınabilir bir insülin pompasında kullanılan yayın yalnızca 0,3 mm'lik bir tel çapı olabilir, bu da ince teli hassas bir şekilde tutabilen bir makine gerektirir.
Havacılık yayları aşırı koşullar altında çalışır. -50°C'den 150°C'ye kadar tutarlı performansı sürdürmeli ve yüksek titreşime dayanmalıdırlar. 17-7PH yağışla sertleşen paslanmaz gibi malzemeler yaygındır. Uçuş açısından kritik sistemlerde kullanılan her yay, genellikle montajdan önce sapma aralığındaki birkaç noktada yük açısından test edilir.
Konektörlerde ve anahtarlarda temas basıncını korumak için minyatür burulma yayları kullanılır. Fosfor bronz burada yaygındır çünkü iyi iletkenlik ve korozyon direnci sunar. Bu yaylar çok küçüktür, genellikle tel çapları 0,5 mm'nin altındadır ve mükemmel ince tel işleme kapasitesine sahip makineler gerektirir.
 Minyatür Yaylar için Hassas 3 Eksenli Şekillendirme Makinesi İnce tel işleme için tasarlanan bu CNC makinesi, elektronikte kullanılan küçük burulma yaylarının doğru şekilde şekillendirilmesini sağlar. Dar toleranslar için yüksek eksenel çözünürlük ve istikrarlı performans sunar. Ürünü Görüntüle →
Her sektörün kendine has sertifikasyonları ve malzeme gereksinimleri vardır. Yeni bir sektöre adım atmadan önce makinenizin gerekli malzemelerle çalışabildiğinden ve sektörün tipik tolerans aralığını karşılayabildiğinden emin olun. Elektronik endüstrisi için yay üretiyorsanız eksenel çözünürlüğü yüksek ve termal kayması düşük bir makine şarttır.
Yay makinaları hassas ekipmanlardır. On yıl boyunca güvenle çalışan bir makine ile sık sık onarım gerektiren bir makine arasındaki fark, bakım disiplininden kaynaklanmaktadır. İşte üretim hattınızı sağlıklı tutacak pratik bir bakım programı.
Erken tespit edilen küçük bir sorunun düzeltilmesi birkaç dakikaya mal olur. Aynı sorunun tespit edilmeden bırakılması, birden fazla gün süreyle kapanmaya ve yay grubunun reddedilmesine neden olabilir. Bakım süreciniz sistematik ve belgelenmiş olmalıdır. Çoğu durumda, takım aşınmasının ve makine ayarlarının basit bir kaydını tutmak, arızaları gerçekleşmeden önce tahmin eden modelleri ortaya çıkarır.
Helisel sıkıştırma yayı için yay oranı nasıl hesaplanır?
Yay hızı k, k = G*d^4 / (8*D^3*n) formülü kullanılarak hesaplanır; burada G, tel malzemenin kesme modülüdür, d, tel çapıdır, D, ortalama bobin çapıdır ve n, aktif bobinlerin sayısıdır. Karbon yay çeliği için kesme modülü yaklaşık 79 GPa'dır. Bu formül size kuvvet ve sapmanın tam olarak nasıl ilişkili olduğunu anlatır.
Kam tahrikli yay makinesi ile kamsız yay makinesi arasındaki fark nedir?
Kam tahrikli bir makine, takım hareketini kontrol etmek için fiziksel olarak kesilmiş kam profilleri kullanır ve yay tasarımını değiştirmek, yeni kamlar yapmak anlamına gelir. Kamsız bir makine, takımları doğrudan kontrol etmek için servo motorlar kullanır; bu, yeni kamlar üretmek yerine yazılımda parametre değişikliklerine izin verir. Kamsız makinelerin kurulumu çok daha hızlıdır ve küçük partiler veya sık ürün değişiklikleri için idealdir.
Bir CNC yay makinesi üretim sırasında yayın eğimini otomatik olarak ayarlayabilir mi?
Evet. Modern CNC makineleri, sarma işlemi sırasında adımı gerçek zamanlı olarak kontrol edebilir. Makinenin servo eksenleri, değişken adımlı yaylar oluşturmak için göreceli ilerleme hızını programlı olarak değiştirir. Otomatik düzeltme özellikleri çalışma sırasında yay boyutlarını izleyebilir ve hedef toleransı korumak için parametreleri otomatik olarak ayarlayabilir.
Tekrarlanan yüklemelerde yay arızasına ne sebep olur?
Yorgunluk arızası en yaygın nedendir. Bir yüzey kusurunda veya gerilim yoğunlaşma noktasında çatlağın başlamasından ve ardından başarısızlığa kadar kademeli çatlak büyümesinden kaynaklanır. Yaygın katkıda bulunanlar arasında sarmadan kaynaklanan yüzey çizikleri, yetersiz bilyeli dövme ve çalışma sırasında aşırı yüksek stres yer alır. Tasarım, çalışma stresini malzemenin nihai çekme dayanımının güvenli bir oranıyla sınırlamalıdır.
Helisel yay için tel çapını nasıl seçerim?
Tel çapı seçimi gerekli yay kuvvetine, izin verilen gerilime ve mevcut alana bağlıdır. Başlangıç noktası olarak, maksimum yük altındaki kayma gerilimi, statik uygulamalar için malzemenin nihai çekme dayanımının yüzde 50-60'ının altında, döngüsel yüklemeler için ise daha az kalmalıdır. Standart kablo boyutu tabloları daha sonra gereksinimi karşılayan en yakın ölçüyü seçmek için kullanılabilir.
Tüm helisel yaylar için yay tavlama fırını gerekli midir?
Soğuk sarmal yayların çoğu, şekillendirme sonrasında artık gerilimleri azaltmak için düşük sıcaklıkta ısıl işlemden yararlanır. Sert çekilmiş telden veya paslanmaz çelikten yapılan yaylar, düşük gerilimli uygulamalarda tavlama yapılmadan kullanılabilir. Bununla birlikte, özellikle otomotiv veya havacılıkta kullanılan yüksek mukavemetli yaylar, gerekli mekanik özellikleri elde etmek ve erken arızayı önlemek için genellikle kontrollü bir temperleme işlemi gerektirir.
CNC yay şekillendirme makinesinde kaç eksene ihtiyacım var?
Temel baskı yayları için 3 eksen yeterlidir. Uzatma ve basit burulma dahil en yaygın yay türleri için 5 eksen size yeterli özgürlük sağlar. Değişken adımlı karmaşık tel formları veya yaylar üretirken, 10 veya daha fazla eksen en yüksek esnekliği sunar. Eksen sayısı, takımı değiştirmeden üretebileceğiniz yayların karmaşıklığıyla doğrudan ilgilidir.
Yüksek kaliteli sarmal yaylar üretmek bir sistem sorunudur. Malzeme tedarikçisi, makine, takımlar, ısıl işlem süreci ve denetim protokollerinin hepsinin birlikte çalışması gerekir. Makine tek faktör değildir ancak yay geometrisi ve tutarlılığı üzerinde size en büyük kontrolü sağlayan faktördür.
İşletmeniz için doğru makine, üretim hacmine, ürün yelpazesine ve işlemeyi düşündüğünüz malzemelere bağlıdır. Özel sarma makineleri, yüksek hacim ve basit geometri açısından üstündür. Çok eksenli şekillendirme makineleri, daha geniş bir iş yelpazesini üstlenebilecek çok yönlülüğü sağlar. Kamsız makineler, yüksek karışımlı, düşük hacimli üretim için kurulum süresini en aza indirir.
Hangi yolu seçerseniz seçin, bakım rutinine yatırım yapın. Disiplinli bir kontrol programı, tutarlı yağlama ve proaktif takım değiştirme, arıza sürelerinin azalması ve yay kalitesinin artmasıyla kendilerini amorti eder. Yay endüstrisi tutarlılık, doğruluk ve uzun vadeli güvenilirliğe odaklanan üreticileri ödüllendiriyor.
Yeteneklerinizi genişletiyorsanız veya mevcut ekipmanınızı yükseltiyorsanız, öncelikle hedef yay türlerinizin ve hacimlerinizin net bir resmini oluşturun. Geçimini sağlayan makine, en uzun özellik listesine sahip olan değil, gerçek üretim gerçekliğinizle eşleşen makinedir.
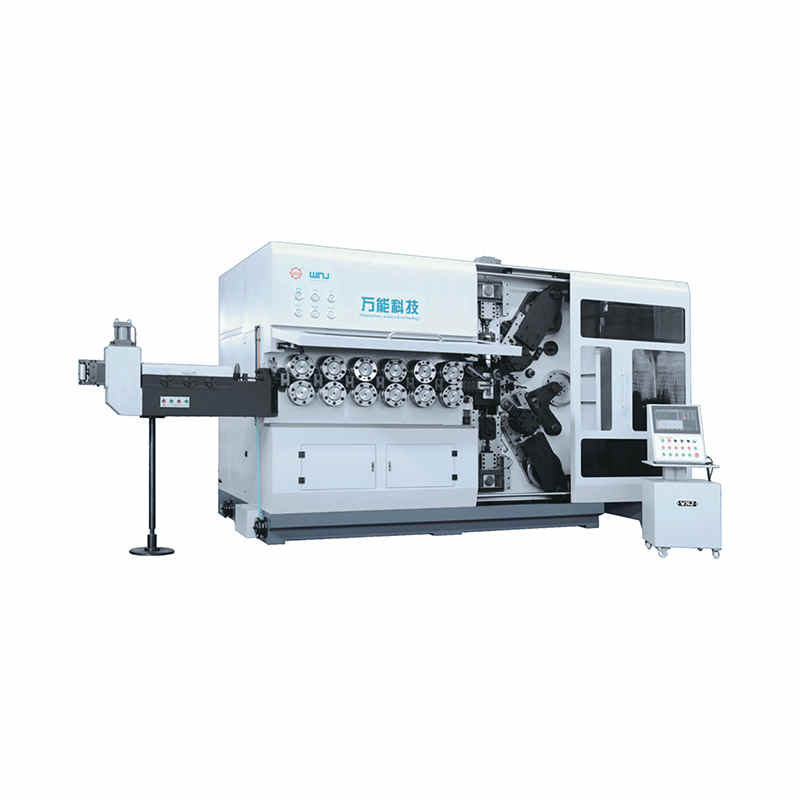
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör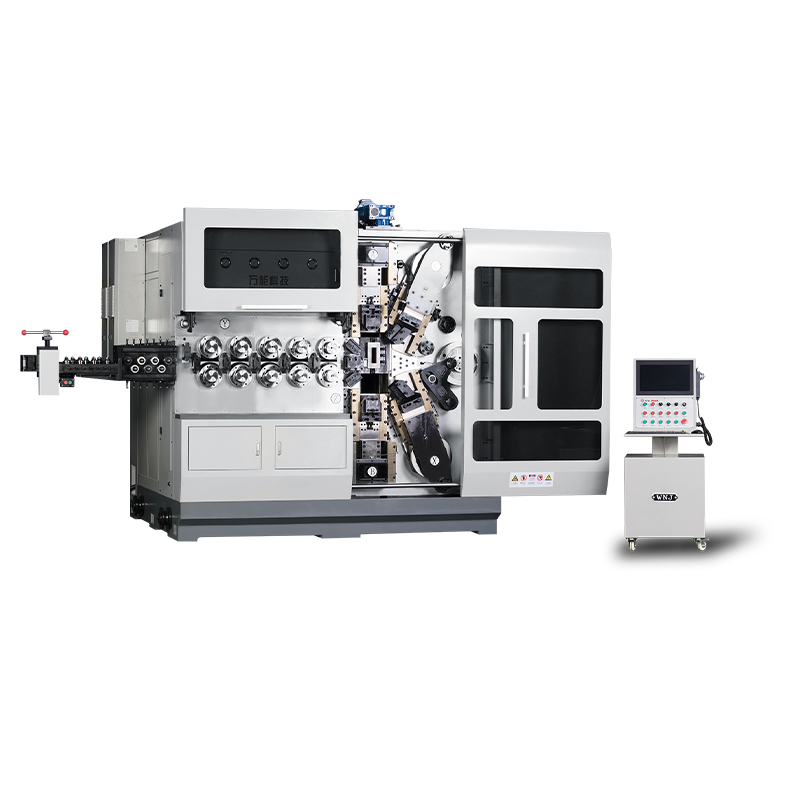
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör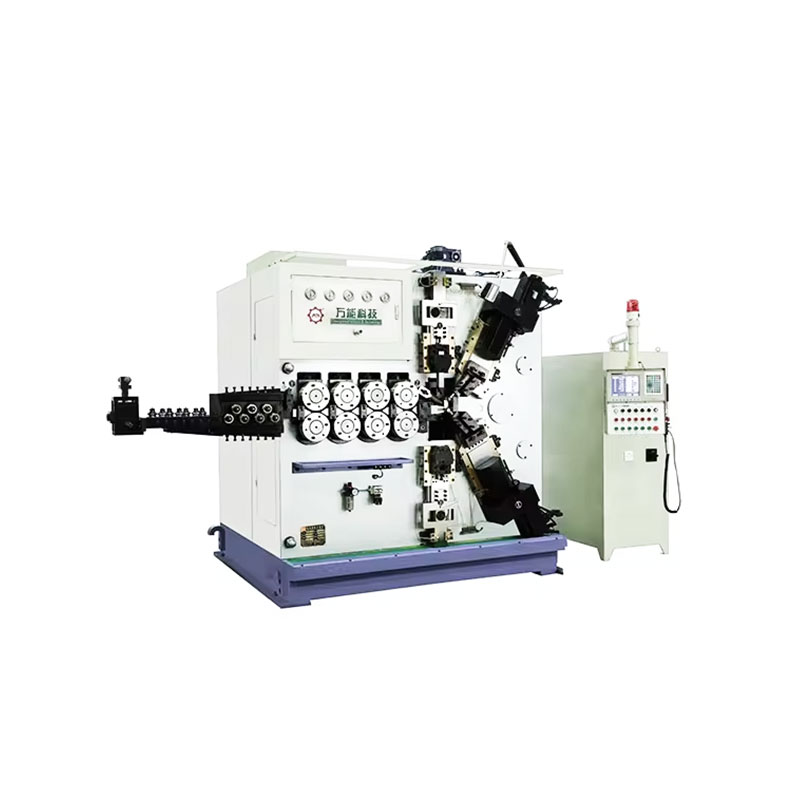
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör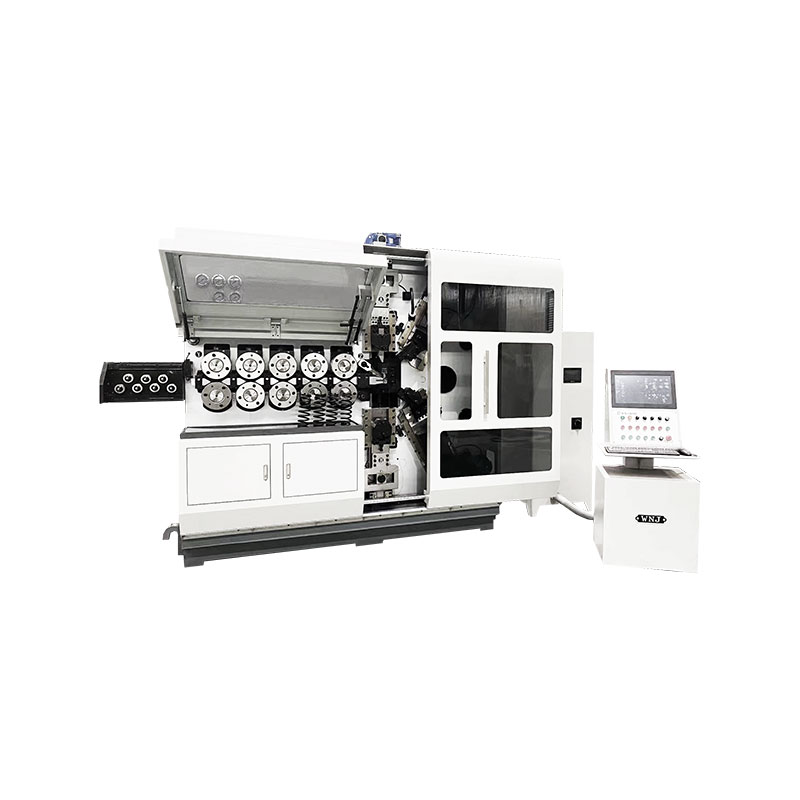
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör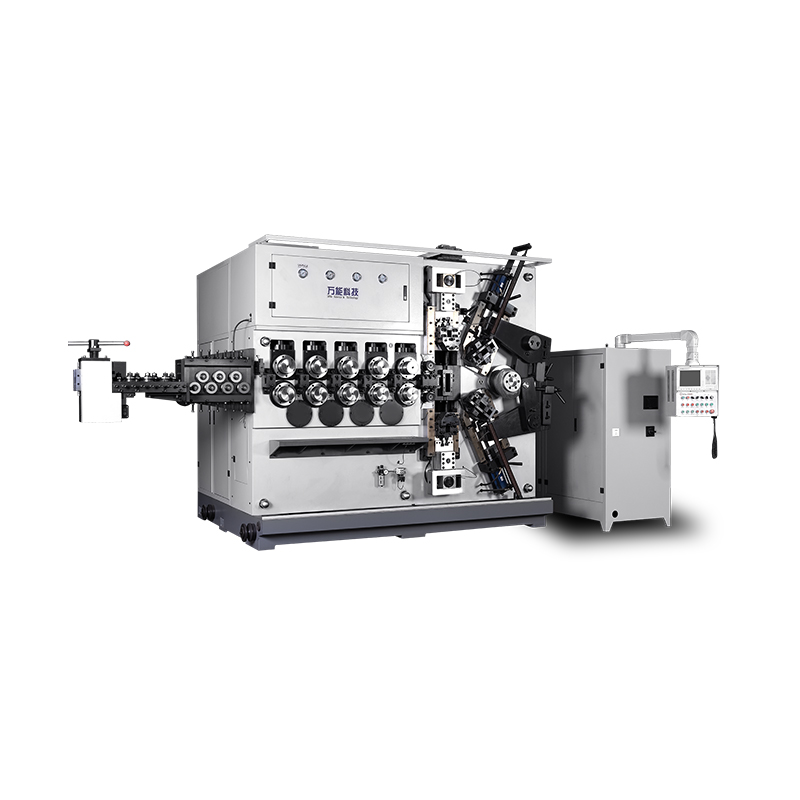
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör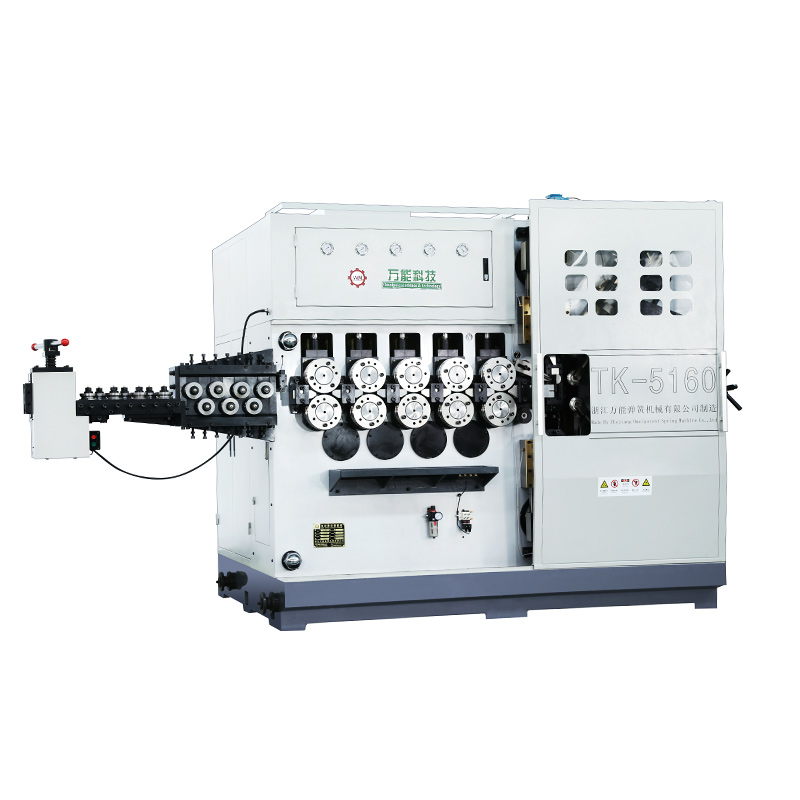
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör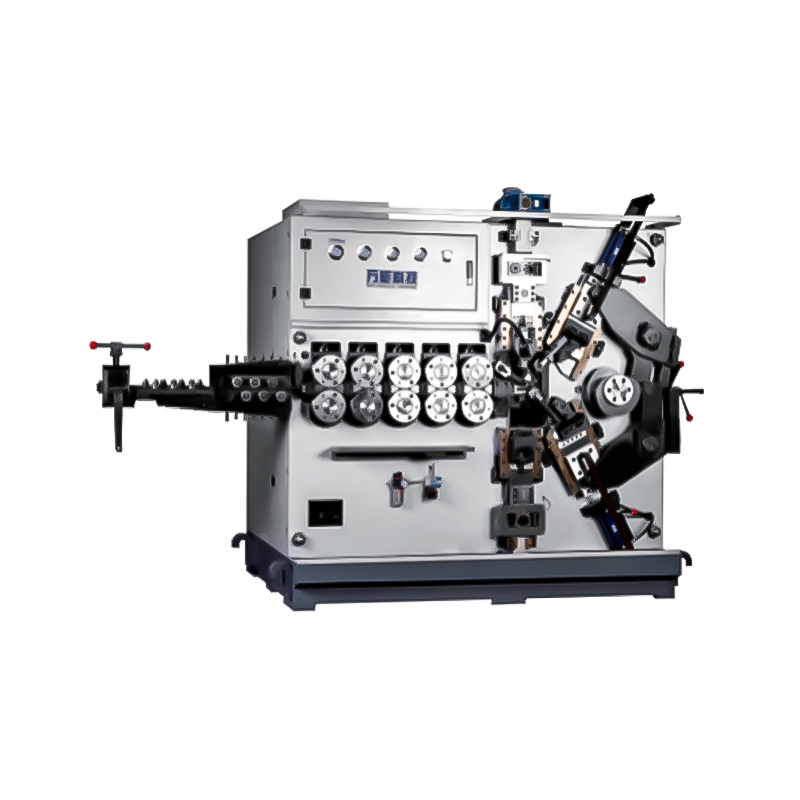
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod