Dil
Burulma yayı, dönme enerjisini açısal sapma yoluyla depolayan ve serbest bırakan sarmal bir mekanik elemandır. Bunu araba kapısı mandallarında, garaj kapısı menteşelerinde, kamera panjurlarında ve elektrik şalterinde bulacaksınız. Fare kapanını kapalı tutan kuvvet burulmadan kaynaklanan torktur. Küçük bir bileşen olmasına rağmen üretimi, geleneksel elle şekillendirme yöntemlerinin güvenilir bir şekilde sağlayamayacağı düzeyde bir hassasiyet gerektirir.
Doğrudan sonuç basittir: Üretim hedefiniz tutarlı yük doğruluğu, sıkı açısal tolerans ve günde birkaç bin parçanın üzerinde hacim çıkışı ise, CNC yay şekillendirme makinesi bir lüks değil, bir gerekliliktir. Bu makale, burulma yaylarının gerçekte ne olduğunu, nerede kullanıldığını, modern CNC ekipmanında nasıl üretildiğini ve bunları yapmak için bir makine satın alırken nelere dikkat edilmesi gerektiğini açıklamaktadır.
Burulma yayı tork prensibine göre çalışır. Yayın bir ayağına yük uygulandığında tel gövdesi kendi ekseni etrafında dönerek bir karşı kuvvet oluşturur. Tel sarmal olduğundan açısal sapmanın miktarı elastik aralıkta uygulanan momentle doğru orantılıdır.
Performansı iki mühendislik endeksi belirler. yay indeksi (ortalama çapın tel çapına bölümü) aynı seviyede kalmalıdır. 4:1 ila 16:1 aralık. 4:1'in altında stres konsantrasyonu önemli ölçüde artar. 16:1'in üzerinde yay, yük altında dengesini kaybeder. sarma yönü (sol veya sağ) aynı zamanda önemlidir çünkü tork yönünün amaçlanan uygulamayla aynı hizada olup olmadığını belirler.
Burulma yayları, geri dönüş kuvvetine veya güvenilir bir kenetleme hareketine ihtiyaç duyan hemen hemen her mekanik aksamda görülür. Aşağıdaki tabloda en yaygın sektörler ve burulma yaylarının her birinde gerçekleştirdiği tipik işlevler listelenmektedir.
| Endüstri | Başvuru | Tipik Tork |
|---|---|---|
| Otomotiv | Kapı mandalı, pencere regülatörü, gaz pedalı dönüşü | 0,2–12 N·m |
| Elektrik | Devre kesici, röle kontağı, anahtar yayı | 0,05–2 N·m |
| Tıbbi | Cerrahi kelepçe, hap dağıtıcı, tıbbi pompa | 0,01–0,5 N·m |
Yalnızca otomotiv sektöründe, orta boy bir araç 100'den fazlasını taşıyabilir. 90 burulma yayı ünitesi kapı sistemleri, koltuk ayarlayıcıları, pedal dönüşleri ve acil fren mekanizmaları genelinde. Bu ölçek, yay üreticilerinin neden yaklaşık ±2 derecelik hızlarda çalışırken açısal toleransı ±2 derece içinde tutabilen ekipmanlara ihtiyaç duyduğunu açıklamaktadır. Dakikada 60 ila 120 parça . Bu pazara hizmet veren üreticiler, şekillendirme ekipmanlarını yalnızca tek parça doğruluğuna göre değil aynı zamanda üretim stabilitesine göre de değerlendirmelidir. Tam ekipman yapılandırma kılavuzu için, otomotiv sektörü çözümleri .
Burulma yayının üretilmesi, kontrollü tel beslemeyi, sarmayı, bükmeyi, bacak oluşturmayı ve kesmeyi gerektirir. Bu alana üç makine ailesi hakimdir:
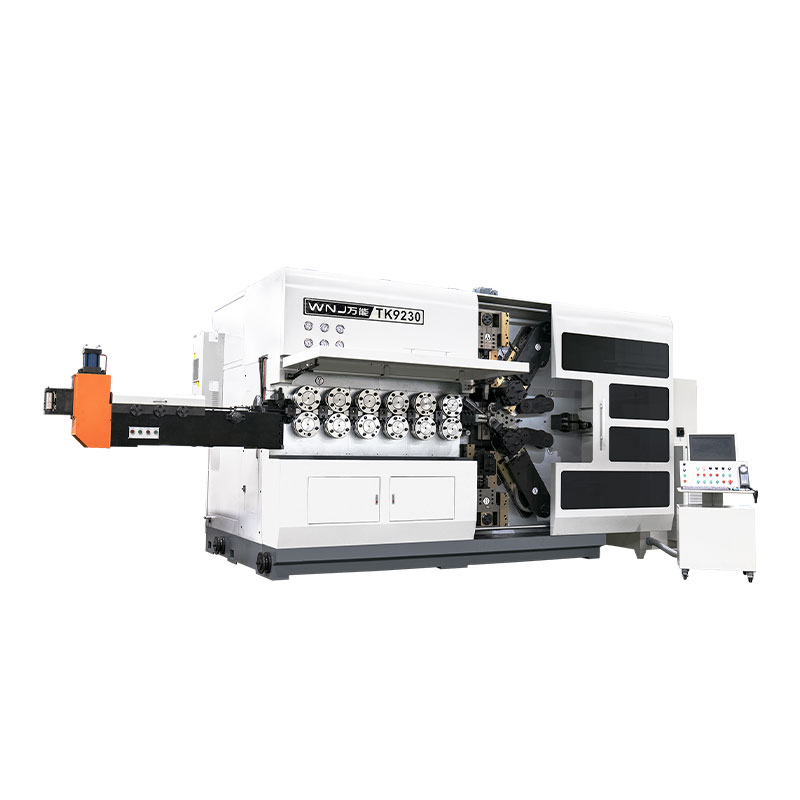
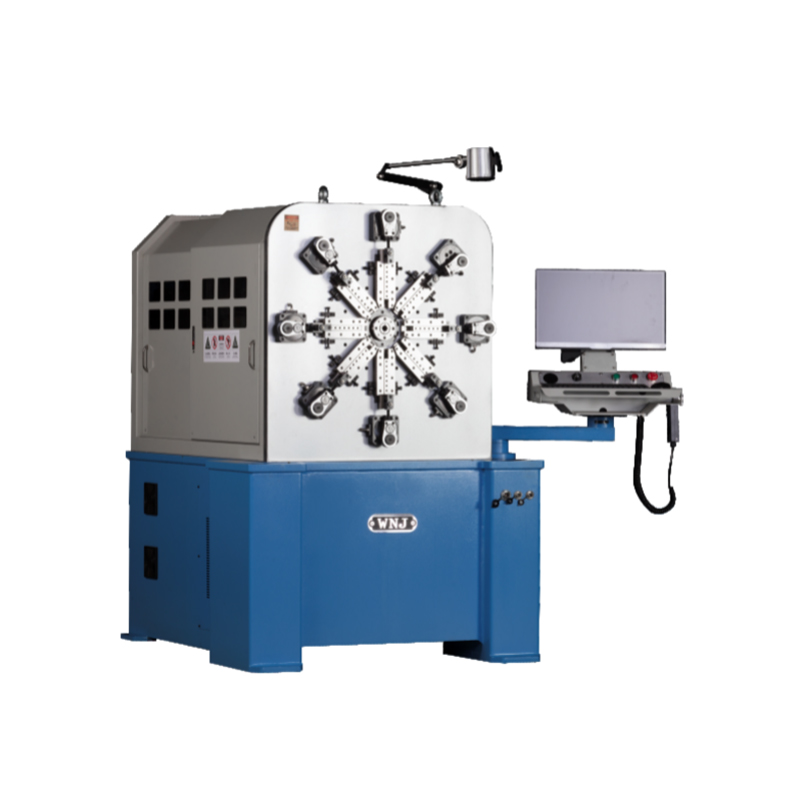 Karmaşık Burulma Yayları için 12 Eksenli Kamsız CNC Yay Makinesi Bu 12 eksenli kamsız makine, karmaşık bacak bükmeleri için bağımsız servo kontrolü sağlayarak kurulum süresini önemli ölçüde azaltır. Yüksek esneklik ve hassas şekillendirme gerektiren karışık üretim partilerine uygundur. Ürünü Görüntüle →
12 eksenli kamsız makine, burulma yayı üretimi için en yüksek esnekliği sunar. Her servo ekseni bağımsız olarak hareket ettiğinden, makine normalde birden fazla kalıp gerektiren karmaşık bacak bükümleri üretebilir. Karma üretim partileri çalıştıran üreticiler için programlama yaklaşımı, kurulum süresini saatlerden dakikalara indirir.
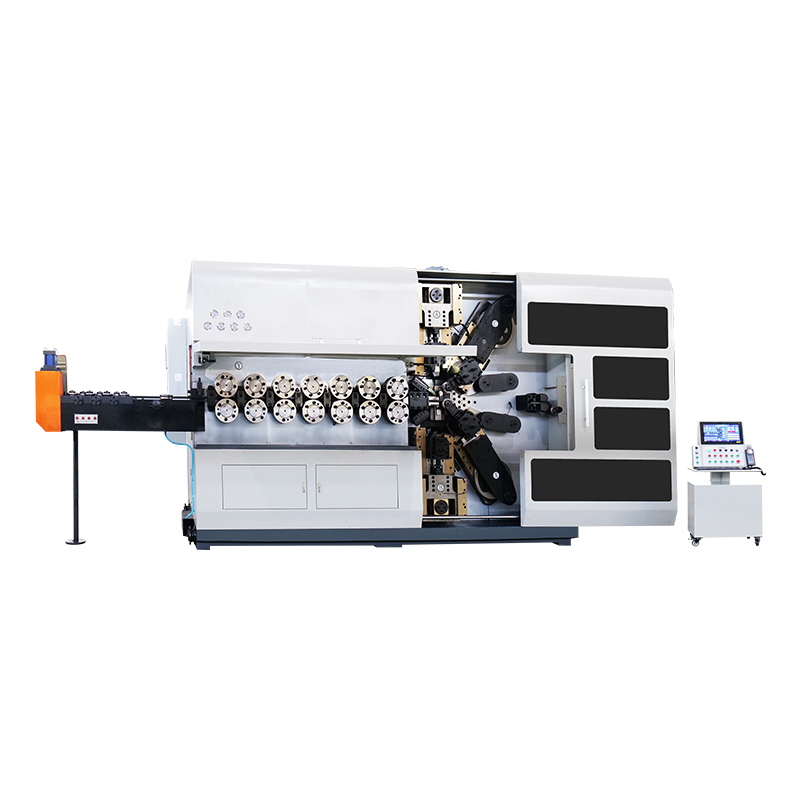
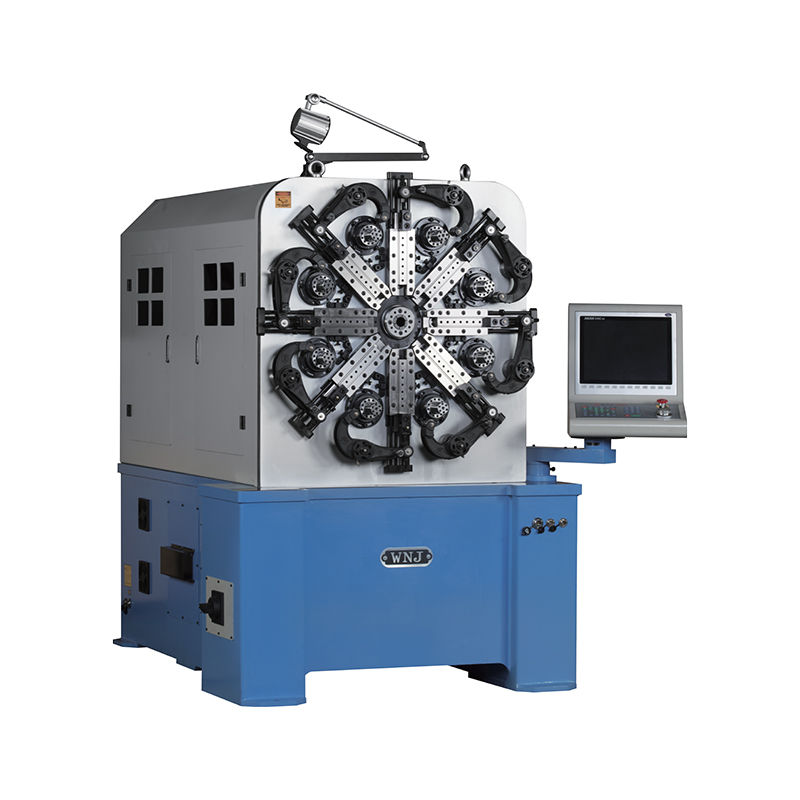 Standart Burulma Yayları için 5 Eksenli CNC Yay Şekillendirme Makinesi Standart burulma yaylarında mükemmel açısal hassasiyet sunan uygun maliyetli beş eksenli şekillendirme makinesi. Sermaye yatırımı ile bakım masraflarını dengeleyerek ideal bir orta yol çözümü haline getirir. Ürünü Görüntüle →
Beş eksenli şekillendirme makineleri uygun maliyetli bir orta yol sağlar. Sermaye yatırımı ve bakım masraflarını 12 eksenli bir sisteme göre daha düşük tutarken, standart burulma yaylarında mükemmel açısal hassasiyet sağlarlar.
Yay tasarımı, geometri ve malzemenin etkileşime girdiği yinelemeli bir süreçtir. İşte hem performansı hem de üretilebilirliği etkileyen parametreler.
Üretim deneyiminden elde edilen pratik bir kural: yayın serbest açısındaki toplam tolerans bandı ±3°'nin altındaysa, üretim ekipmanının en az 5 eksenli CNC kontrolüne sahip olması gerekir. 3 eksenli bir makine, çeşitli şekillendirme hareketleri için mekanik durdurmalara ihtiyaç duyduğundan, tüm gün vardiyası boyunca bu toleransı tutarlı bir şekilde korumakta zorlanacaktır.
Doğru şekillendirme makinesini seçmek beş faktöre bağlıdır: yayın karmaşıklığı, gerekli açısal doğruluk, günlük üretim hacmi, değişim sıklığı ve bütçe. Aşağıdaki tablo, yaygın makine konfigürasyonlarındaki ödünleşimleri özetlemektedir.
| Yapılandırma | Eksen Sayısı | Açısal Doğruluk | Geçiş Süresi | En İyisi |
|---|---|---|---|---|
| Geleneksel kam tipi | 3–5 | ±0,15 mm | 3–6 saat | Yüksek hacimli basit yaylar |
| 5 eksenli CNC şekillendirme | 5 | ±0,05 mm | 30–60 dakika | Orta hacimli karışık partiler |
| 10/12 eksenli kamsız | 10–12 | ±0,02 mm | 15–30 dakika | Karmaşık burulma yayları |
Haftada üç kez değişen tasarımlarla parti başına 5.000 ila 20.000 torsiyon yayı üreten bir atölye için 5 eksenli CNC şekillendirme makinesi en iyi yatırım getirisini sağlar. 12 eksenli kamsız bir makine, yay geometrisi son derece karmaşık olduğunda (örneğin, tek bacakta üç veya daha fazla büküm bulunan yaylar) veya açısal toleransın ±2 dereceden daha dar olduğu durumlarda karşılığını verir.
CNC burulma yayı makinaları hassas elektromekanik sistemlerdir. Düzenli bakım, boyut tutarlılığını ve ekipman ömrünü doğrudan etkiler. Burada üç frekans düzeyine dayanan pratik bir çerçeve bulunmaktadır.
Burulma yayı, tork adı verilen dönme kuvvetini sağlar. Kapı mandallarındaki geri dönüş hareketlerini yönlendirir, kavrama mekanizmalarındaki bağlantıyı kontrol eder ve anahtar kontaklarını tanımlanmış basınç altında tutar. Geri yükleme momenti oluşturmak için açısal sapma gerektiren herhangi bir mekanizma, bir burulma yayı kullanabilir.
Burulma yayları CNC yay şekillendirme makinelerinde veya kamsız yay makinelerinde üretilir. Şekillendirme makinesi, teli düzleştirme silindirlerinden besler, onu bir mandrel etrafına veya servo tahrikli tüy kalemlerle sarar ve ardından bacakları gerekli açısal konuma büker. Detaylı çalışma prensipleri için yazımızı inceleyiniz. burulma yayı makinesi çalışma prensipleri .
Müzik teli, minyatür hassas yaylar için en iyi seçimdir çünkü maksimum çekme mukavemeti sağlar. Korozyon direncinin yük kapasitesini aştığı durumlarda 304 paslanmaz çelik tercih edilir. Orta düzeyde maliyet kısıtlamalarına sahip endüstriyel burulma yayları için 65Mn yay çeliği iyi performans gösterir ve mevcut şekillendirme takımlarında geniş çapta desteklenir.
Teorik olarak, yeterli eksene sahip kamsız bir makine, sıkıştırma, burulma, uzatma ve tel bükme ürünleri oluşturabilir. Uygulamada üretim verimliliği ve takım geometrisi bu esnekliği sınırlandırmaktadır. Burulma yayı bacak şekillendirmesi için optimize edilmiş bir makine, standart sıkıştırma yayları üretebilir, ancak uzun üretim süreçlerinde özel bir sarma makinesinin üretkenliğine ulaşamayacaktır.
Burulma yayı üretimi, geometri karmaşıklığı, açısal doğruluk ve üretim maliyeti arasında bir dengedir. Yüksek hacimlerdeki basit yaylar için geleneksel bir kam makinesi çalışmaya devam eder. Vites değiştirme tutarlılığı gerektiren karışık partili, karmaşık burulma yayları için CNC kamsız şekillendirme makinesi kesin seçimdir.
En önemli satın alma kararı eksen sayısı değil, makine yetenekleri ile ürün yol haritanız arasındaki uyumdur. Hassas burulma yayları kataloğunuzda daha büyük bir paya sahipse, 5 eksenli veya 12 eksenli bir CNC şekillendirme makinesi, daha kısa geçiş süresi ve daha düşük hurda oranları sayesinde maliyetini hızlı bir şekilde geri kazanacaktır.
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör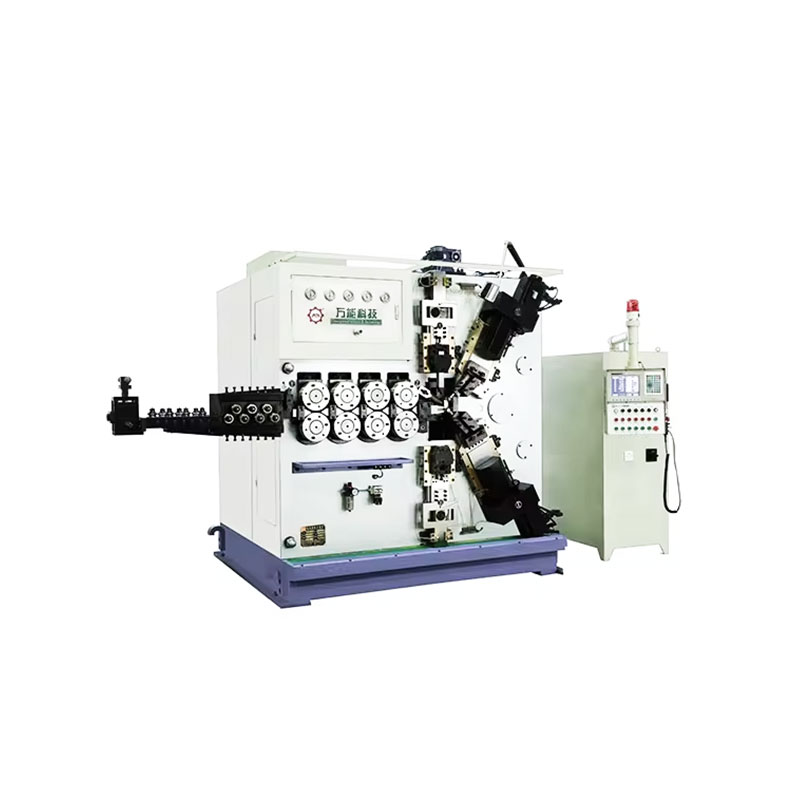
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör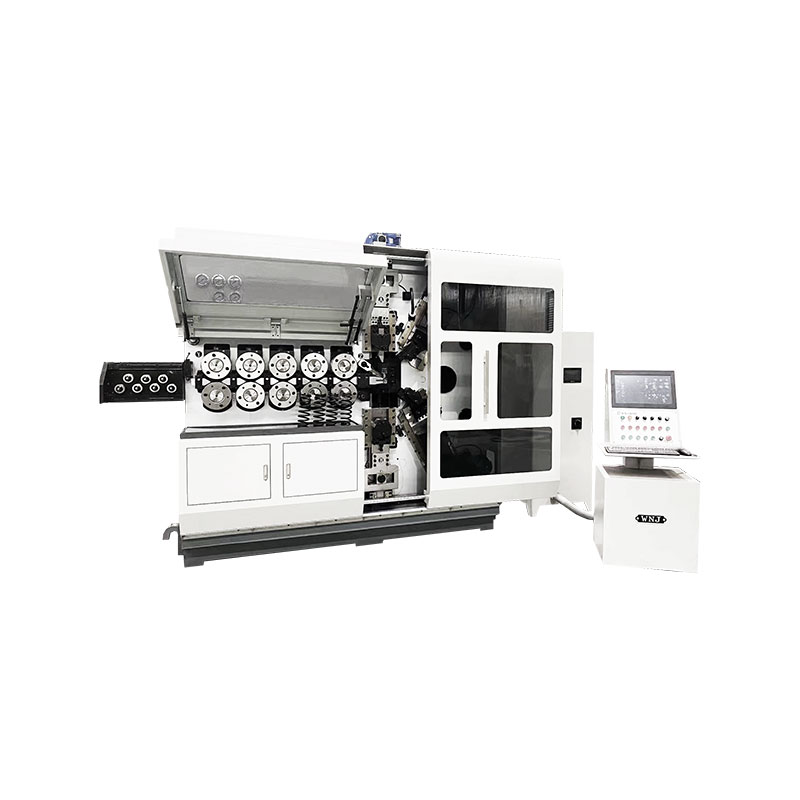
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör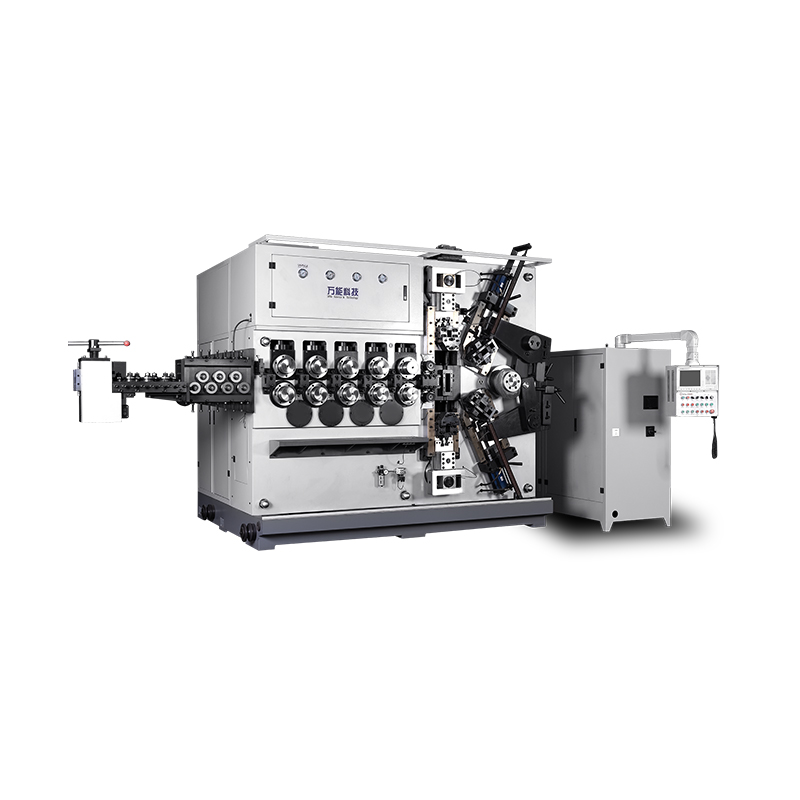
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör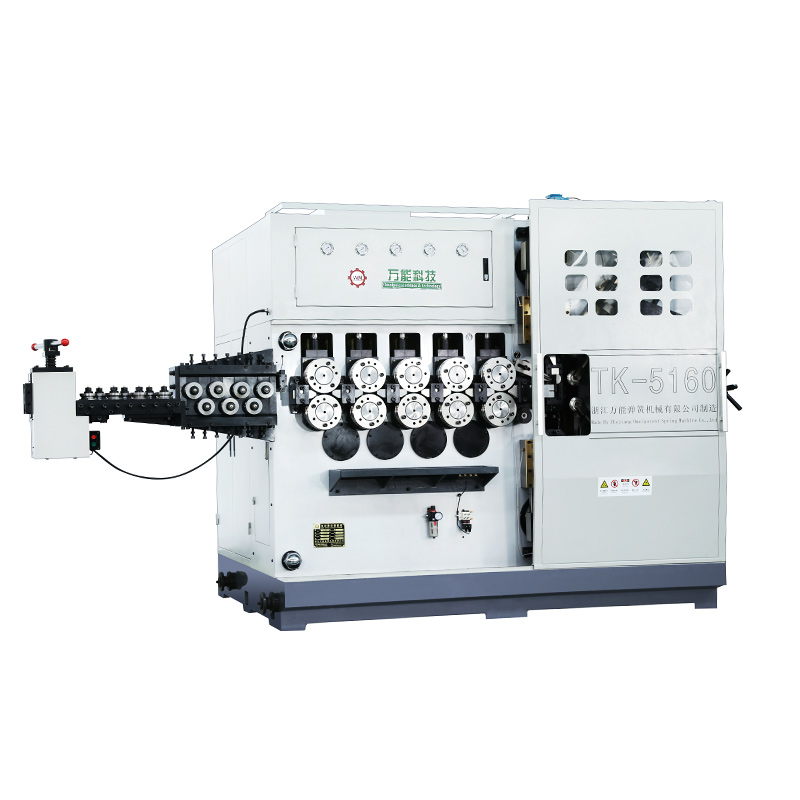
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör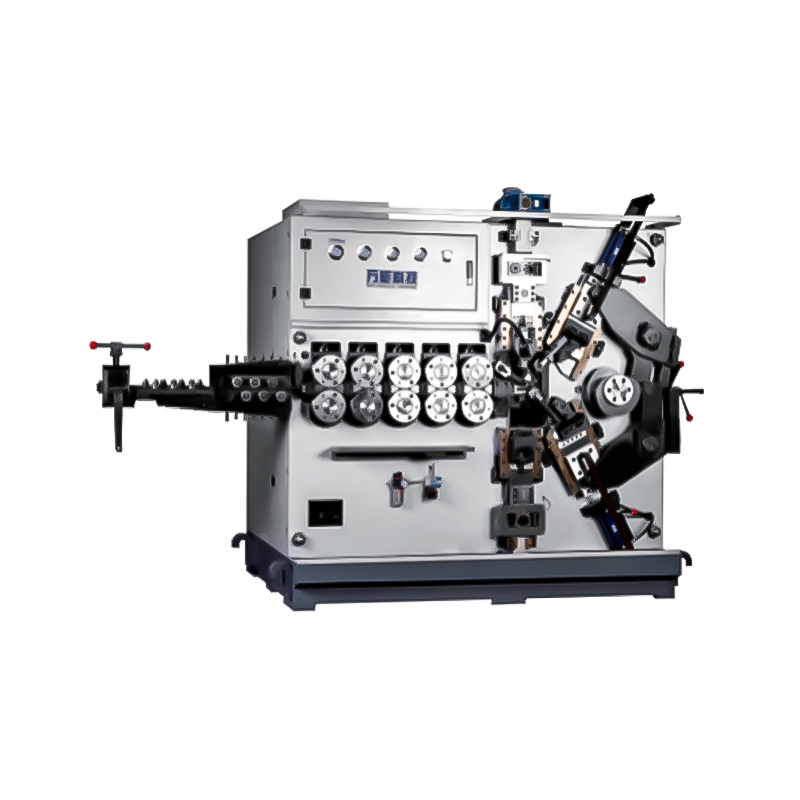
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod