Dil
Bir sıkıştırma yayı, ekseni yük ile aynı hizada kalmak yerine yana doğru eğildiğinde bükülür. Hiçbir şey çatlak değil, tel normalden küçük değil ve kısa bir numunede ölçülen oran doğru. Yay kararsız hale geldi ve eğildiği anda çizimdeki her sayının anlamı sona eriyor.
İşte detaydan önce kısa cevap. Yaylı burkulma bir dayanım sorunu değil stabilite sorunudur. Çoğuna üç değişken karar verir: narinlik oranı (serbest uzunluğun ortalama bobin çapına bölümü), iki ucun yuvalarına oturma şekli ve yayın ne kadar hareket etmesinin istendiği. Üretim kontrolü daha sonra kağıt üzerinde stabil olan bir yayın siloda stabil kalıp kalmayacağına karar verir.
Eksenel yük altında helezon yay kısmen kolon, kısmen de esnek şaft gibi davranır. Helis, yükü esas olarak burulma halinde taşır, ancak aynı zamanda bir bükülme sertliğine de sahiptir ve bu bükülme sertliği, yay sıkıştıkça düşer. Uygulanan yük, merkezi olmayan bir oturma yeri, eğimli bir tel veya hafif konik bir uç yoluyla küçük bir yanal bileşen bile geliştirdiğinde, yanal sapma eksenel sapmadan daha hızlı büyür. Bu, yayın yay olmayı bırakıp dengesiz bir payanda olmaya başladığı andır.
Üretimde, bükülme nadiren dramatik bir yana doğru kırılma olarak ortaya çıkar. Deliğini ovalayan, bobinlerin bir tarafı boyunca parlak bir cila bandı takan, serbest uzunluğunu kaybeden veya tahmin edilen oran hesaplamasından ölçülebilir derecede daha düşük yüzde 80 sapmayla bir yük sağlayan bir yay olarak ortaya çıkıyor.
Dünya çapındaki yay tasarımı uygulamaları iki boyutsuz sayılardan çalışır. İlki Lf/D , serbest uzunluğun ortalama bobin çapına bölümü. İkincisi ise sapmanın serbest uzunluğa bölümü , Lf'nin kesri olarak yazılır. Standart burkulma eğrileri birbirinin tersini çizer ve eğrinin üzerindeki her nokta yayın eğilmesinin beklendiği anlamına gelir.
Yay tasarımı literatüründe yaygın olarak kullanılan bir tarama kuralı şudur: Lf/D değeri yaklaşık 2,6'nın altında olan bir sıkıştırma yayı bükülmez ne kadar sıkıştırıldığına bakılmaksızın. Yaklaşık 2,6 ile 4 arasında risk, hareket ve son koşullara bağlıdır ve 4'ün üzerinde yay, tasarımın başlangıcından itibaren sonradan akla gelen bir düşünce olarak değil, yönlendirilen bir bileşen olarak ele alınmalıdır.
Son koşullar önemlidir çünkü eşdeğer sütunun etkin uzunluğunu değiştirirler. Klasik Euler ilişkisinde kritik yük şu şekilde değişir: biri etkin uzunluk faktörü K'nın karesine bölünür yani K'yi 1,0'dan 0,5'e yükseltmek bükülme eşiğini iki katına çıkarmaz, dört katına çıkarır.
| Montajdaki son durum | Etkin uzunluk faktörü K | Bağıl burkulma direnci | Gerçek donanımda neye benziyor |
|---|---|---|---|
| Düz paralel plakalarda kapalı ve topraklanmış uçlar | 0.5 | En yüksek | İşlenmiş cepler, düz tutucular, zemin uç yüzleri |
| Kapalı uçlar, paralel fakat topraklanmamış | 0.7 | Orta ila yüksek | Düz rondelalar veya damgalı koltuklar üzerinde sarmal uçlar |
| Bir ucu eğilmek için serbest | 1.0 | Düşük | Küresel koltuk, kavisli tutucu, konik cep |
| Aşınmış, konik veya büyük boy bir cebe oturtulmuş | 2.0 | Çok düşük | Yeniden işlenmiş gövdeler, döküm koltuklar, geri dönüştürülmüş donanımlar |
Bir tasarım şeması ortalama yayı tanımlar. Bükülme şikayetleri her zaman üç veya dört küçük sapmanın aynı yönde sıralandığı dağılımın kuyruğundan gelir. Uygulamada, üretim bölümünde ve müşteri denetimlerinde gördüğümüz şikayetlerin çoğuna aşağıdaki varyasyon kaynakları neden olmaktadır.
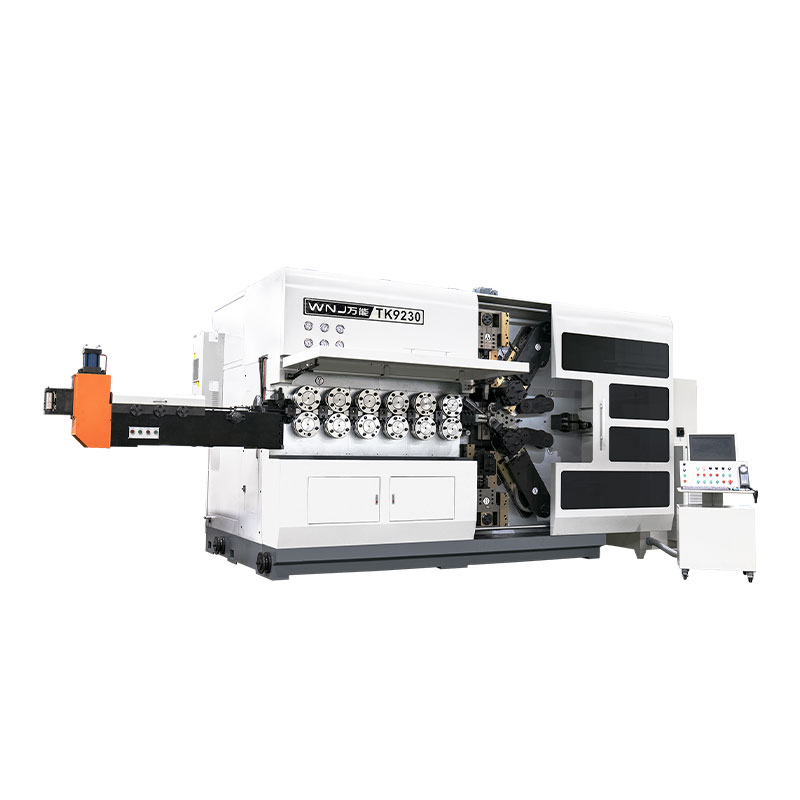
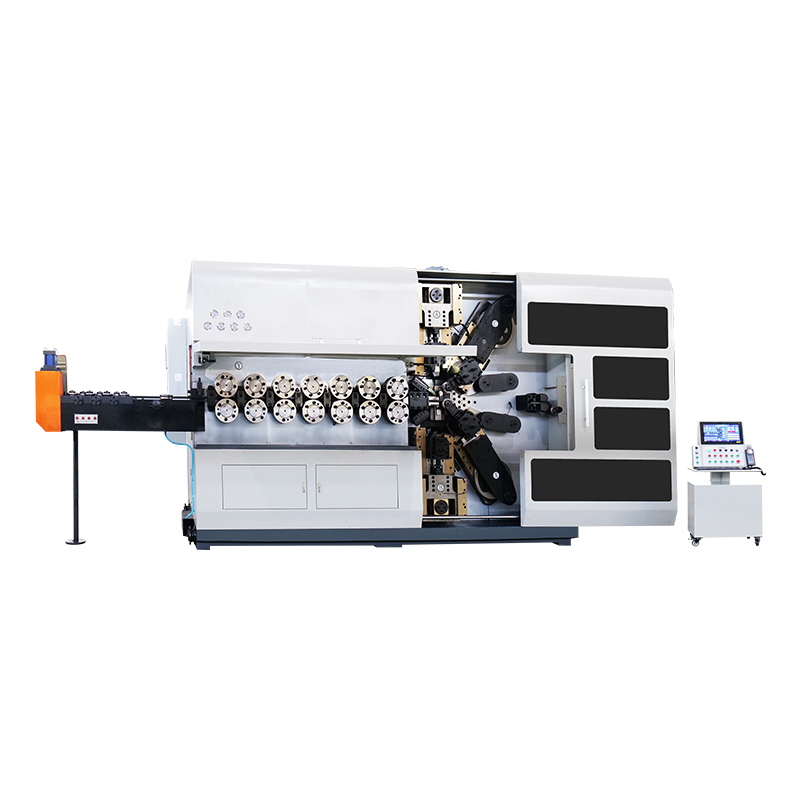
Servo kontrollü sarmalama bu sorunu doğrudan çözer. Programlanabilir hatve, kapalı döngü dış çap düzeltmesi ve tutarlı tel besleme basıncı, serbest uzunluğu, hatveyi ve çapı sıkı bir bant içinde tutar; bu da tüm üretim sürecini belverme eğrisinden uzaklaştırmanın en ucuz yoludur.
 TK-335 3EKSEN CNC YAY SARMA MAKİNASI TK-335 3EKSEN CNC YAY SARMA MAKİNASI Ürünü Görüntüle →
Bu sınıftaki ekipmanlarda tel besleme, hatve ve çap düzeltmesi mekanik kamlar yerine kontrol sistemi tarafından gerçekleştirilir, dolayısıyla tel partisindeki bir değişiklik otomatik olarak yay geometrisinde bir değişiklik anlamına gelmez. Yalnızca marjinal olarak kararlı olan bir yay için, bu tekrarlanabilirlik genellikle geçen ve başarısız olan ilk parça arasındaki farktır.
Buradaki aritmetik basit bir işlemdir ve herhangi bir kablo boyutunu değiştirmeden önce yapmaya değer. 100 mm serbest uzunluğa sahip bir yayın uç yüzündeki üç derecelik eğim, uzak ucu eksenden yaklaşık 5,2 mm saptırır çünkü üç derecenin tanjantı kabaca 0,052'dir. Bu kadar eksantriklik, ilk sıkıştırma darbesinde sınırdaki bir yayı burulma eğrisinin üzerine itmek için yeterlidir.
İyi taşlama uygulaması, tel çapının en az dörtte üçü boyunca düz bir temas yüzeyi sağlamayı ve iki uç yüzün tel çapının küçük bir kısmına paralel olmasını amaçlar. Taşlama işlemi aynı zamanda tel uçlarının aşırı ısınmasından da kaçınmalıdır: saman veya mavi temper rengi olarak görülebilen taşlama yanığı, yayın ucunda, tam olarak kolon yükünün uygulandığı yerde, yerel olarak daha yumuşak bir menteşe bırakır.
 CNC Yay Taşlama Makinesi Üreticisi WNM2.5 WNM CNC YAY UCU TAŞLAMA MAKİNESİ Ürünü Görüntüle →
Kontrollü ilerleme hızına ve taşlama basıncına sahip otomatik uç taşlamalar, operatör değişkenini ortadan kaldırır. Uç yüzün dengesiz bir şekilde taşlandığı durumlarda, hiçbir aşağı yöndeki inceleme, kaybedilen kareliği geri getiremez ve yay, tasarım sorunu gibi görünen bir belirti nedeniyle reddedilmeye devam eder.
Soğuk sarımlı sıkıştırma yayları, sarma işleminden kaynaklanan ağır artık gerilimleri taşır. Gerilim giderme döngüsü olmadığında, bu gerilimler yük altında yavaş yavaş gevşer ve yay hem serbest uzunluğunu hem de düzlüğünü kaybeder. Soğuk sarımlı karbon çeliği yaylar tipik olarak 200 ila 300 C civarında bir yerde 30 ila 60 dakika süreyle gerilimden arındırılır; tam pencere tel kalitesine ve tasarımın izin verdiği gerilim seviyesine bağlıdır.
Burkulma için önemli olan fırın detayı tepe sıcaklığı değil, homojenliktir. Yükün bir tarafı daha soğuk bir bölgede bulunuyorsa, bobinin bir tarafı diğerine göre daha az gerilimi azaltır ve yay, fırını zaten eğik halde bırakır. Düz yayları destekleyen bir fırını, sessizce hurda üreten bir fırından ayıran şey, birkaç santigrat derece dahilindeki çalışma bölgesi homojenliğidir.
Sıcak sarımlı yaylar, çok daha yüksek sıcaklıklarda östenitleme, su verme ve temperleme işlemleriyle farklı bir rotadan geçer. Burada düzensiz bir söndürme, hiçbir uç taşlamanın düzeltemeyeceği bir yay üretir, çünkü eğrilik, uçlarda oturmak yerine yayın tüm gövdesi boyunca uzanır.
 WNJ210 Yaylı Temperleme Fırını (Panint Serisi) Panint Serisi WNJ YAYLI TEMPER FIRINI Ürünü Görüntüle →
Hangi fırın tasarımı kullanılırsa kullanılsın, pratik test basittir: bir parti çalıştırın, düz bir rafta soğumaya bırakın ve bir yüzey plakası üzerinde eksen yayını ölçün. Yay, bobindeki konum yerine fırındaki konumla ilişkiliyse sorun, sarma makinesinde değil, ısıl işlemdedir.
Bir yay sahada zaten bükülüyorsa, kabaca uygulama maliyetine göre, aslında sonucu değiştiren kaldıraçlar bunlardır.
Burkulma şikayete dönüşmeden çok önce kanıt bırakır. Temel bir gelen denetim rutini bunların çoğunu yakalayacaktır.
Burkulma nadiren tek parçalı bir sorundur. Bu bir sistem sorunudur ve bir montajda yanal harekete en az toleransı olan endüstriler bunu ilk önce hissederler.
Araç süspansiyonu ve koltuk uygulamalarında koltuğun içinde eğilen bir yay tekerlek hızını değiştirir, koltuk izolatörünü aşındırır ve müşterilerin hemen bildireceği bir ses üretir. içinde otomotiv yay imalatı , bobin çapı tutarlılığı ve uç kareliği tam da bu nedenle işlevsel gereksinimler olarak kabul edilir. Valf mekanizması yayları, herhangi bir yanal temasın tutucu ve kafa üzerinde aşınmaya dönüştüğü dar deliklerde çalışır. Havacılık ve medikal montajlar genellikle kapalı deliklerde uzun, ince yaylar kullanır, bu nedenle tasarımcılar testin başarısız olmasını beklemek yerine ilk çizimden bir kılavuz oluştururlar. Telekom ve konnektör yayları, bükülmenin nadiren sorun teşkil edeceği kadar kısadır, ancak bükülmeyi önleyen aynı hatve ve uç kalite kontrolleri aynı zamanda temas kuvveti tutarlılığını da korur.
Ticari nokta basittir. Burkulma hatası genellikle montaj sırasında veya teslimattan sonra bulunur; bu da yeniden işleme, tasnif etme ve tasarımın gözden geçirilmesi anlamına gelir. Üçünün de maliyeti, makinedeki durumu ortadan kaldıracak bobin telinden çok daha pahalıydı.
Yaygın olarak kullanılan bir tarama değeri, yaklaşık 2,6'lık bir Lf/D oranıdır. Bunun altında burkulma pratik bir sorun olarak ele alınmaz. Yaklaşık 4'ün üzerinde yay yönlendirilmeli veya tasarım yeniden çalışılmalıdır. Bu iki rakam arasında cevap, serbest uzunluğun ne kadarını kullandığınıza ve son koşullara bağlıdır.
Hayır. Burkulma eşiğine genellikle hesaplanan kritik sapmanın yüzde 60 ila 80'inde ulaşılır ve yay, strokunun ikinci yarısı boyunca eğimli bir durumda kalabilir. Bu nedenle bir yay, çalışma yüksekliğinde tek noktalı yük testini geçebilir ve yine de kullanımda başarısız olabilir.
Zemin uçları eksantrikliği azaltır ve etkin uzunluk faktörünü 0,5'e doğru hareket ettirir, bu da eşiği önemli ölçüde yükseltebilir. Gerçekten ince bir yayın üzerindeki kılavuzun yerini almazlar. Taşlama, yük girişini düzeltir; yayın kendisinin çapına göre çok uzun olduğu gerçeğini değiştiremez.
Neredeyse hiç. Bükülme geometriye ve elastik modüle bağlıdır ve her yaygın yay çeliğinin modülü 200 ila 210 GPa'nın yüzde birkaçı arasındadır. Daha yüksek bir derece, telin hayatta kalabileceği gerilimi artırır; bu bir stabilite sorunu değil, yorgunluk ve kesin bir sorudur.
Öyledir ve etkisi ölçülebilir. Gerilimi uygun şekilde giderilmeyen soğuk sarımlı bir yay, yük altında düzensiz bir şekilde gevşeyecektir ve gevşeme, bobinin en yüksek artık gerilimi taşıyan tarafında olma eğilimindedir. Sonuç, ilk birkaç yüz döngüde büyüyen bir yaydır.
Bu, en güvenilir tek önlemdir ancak kendi sorunlarını da beraberinde getirir: sürtünme, aşınma döküntüleri ve çalışacak kadar sıkı, tutukluluğu önleyecek kadar da gevşek olması gereken bir boşluk. Kılavuzun mümkün olmadığı durumlarda, iç içe geçmiş yaylar veya azaltılmış hareket mesafesine sahip daha kısa, daha sert bir tasarım genellikle daha iyi bir genel sonuç verir.
Burkulma, yük ve narinliğin neden olduğu statik bir yanal kararsızlıktır. Dalgalanma, uyarılma frekansı tarafından yönlendirilen dinamik bir olgudur ve kısa, çömelmiş bir yay, hiçbir zaman bükülmeye yaklaşmadan şiddetli bir şekilde dalgalanabilir. Düzeltmeler birbiriyle ilgisizdir, bu nedenle tanının düzeltici eylemden önce gelmesi gerekir.
İlkbaharda bükülme tahmin edilebilir ve bu iyi bir haber. Narinlik oranını hesaplayın, etkili son koşula karar verin, çalışma noktasını endüstri bükülme eğrisine göre çizin, ardından gidip sürecin hesaplamanın varsaydığı geometriyi gerçekten koruyup koruyamayacağını kontrol edin. Çoğu durumda düzeltme, daha kısa bir yay, bir topraklama ucu, uygun boyutta bir kılavuz veya her partinin düzgünlüğünü sağlayan bir sarma ve ısıl işlem sürecidir.
Önce sayıları çalıştırın, ikinci olarak koltukları inceleyin ve ancak bundan sonra yayı değiştirin. Bu sipariş, zamandan ve kablo masraflarından en fazla tasarruf etmenizi sağlar.
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör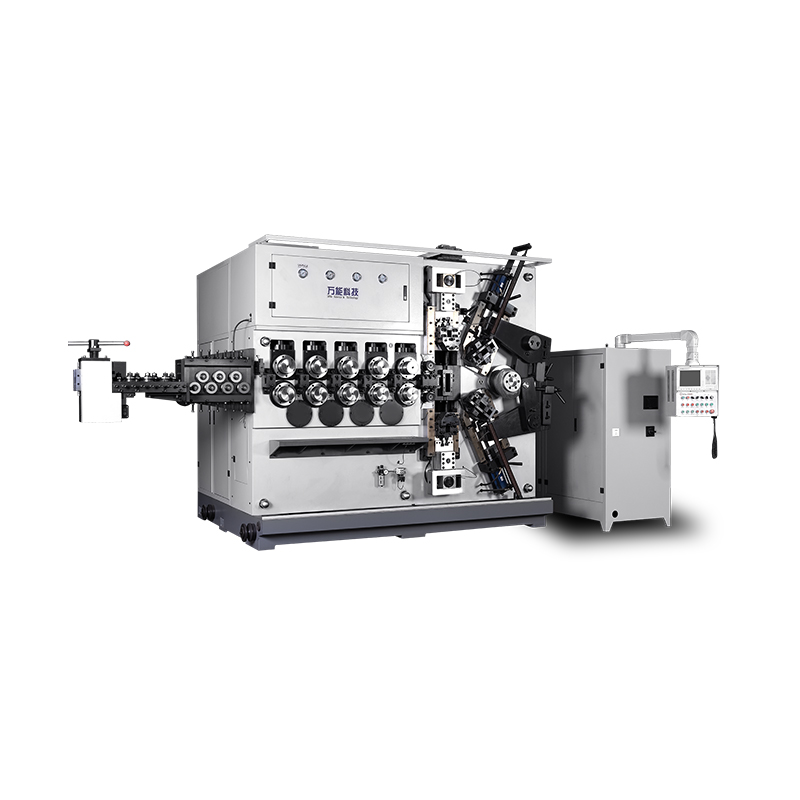
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör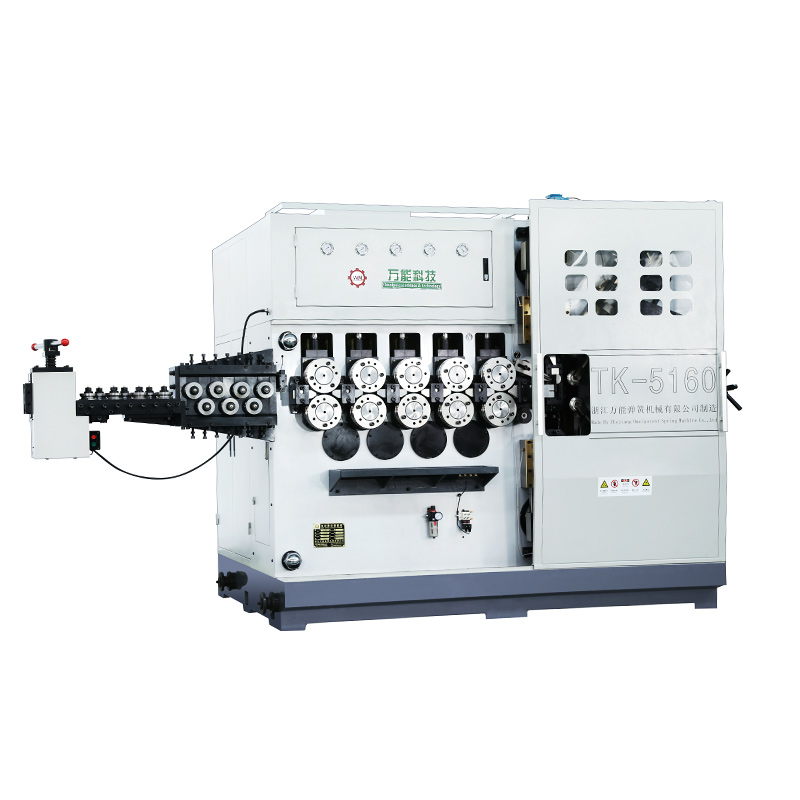
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör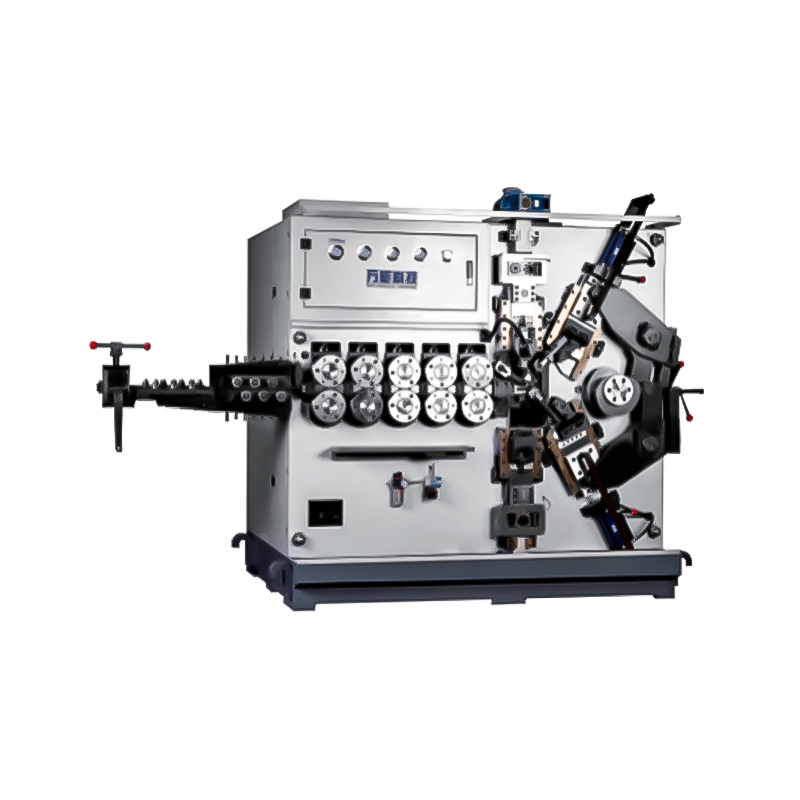
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod