Dil
Bir sıkıştırma yayı tasarımı yalnızca yük, sapma ve yorulma gereklilikleri onu oluşturan makinenin yetenekleriyle dengelendiğinde çalışır. Yay oranıyla başlayın, ardından gerilimi ve katı yüksekliğini kontrol edin ve son olarak toleransları üretim ekibiyle onaylayın. Bu sırayı doğru şekilde uygulamak, haftalarca sürecek deneme yanılma süreçlerini ortadan kaldırır.
Bu kılavuzda temel tasarım parametreleri, adım adım hesaplama örneği, tipik üretim toleransları ve baskı yayının tutarlı bir şekilde oluşturulup oluşturulamayacağını belirleyen ekipman seçenekleri açıklanmaktadır.
Yay oranı (k) en önemli tasarım değeridir. Yayı bir milimetre sıkıştırmak için gereken yükü tanımlar. Helisel bir sıkıştırma yayının formülü k = G d^4 / (8 D^3 Hayır) olup, burada G kesme modülü, d tel çapı, D ortalama bobin çapı ve Na aktif bobinlerin sayısıdır. Tel çapının arttırılması, hız üzerinde en güçlü etkiye sahiptir çünkü dördüncü kuvvete yükseltilir; ortalama çapın veya aktif bobinlerin arttırılması yayı daha yumuşak hale getirir.
Diğer parametreler serbest uzunluk, katı yükseklik, eğim, toplam bobinler, indeks oranı ve gerilimi içerir. Yay endeksi C = D/d normalde 4 ila 12 arasında olmalıdır. Daha düşük bir endeks, bobinin iç kısmına daha fazla baskı uygular; Daha yüksek bir indeks yayın bükülmesine ve yan yüklere karşı hassas olmasına neden olur.
| Parametre | Sembol | Tipik aralık | Performans üzerindeki etkisi |
|---|---|---|---|
| Tel çapı | d | 0,5–20 mm | Hız ve stres üzerinde en güçlü etki |
| Ortalama bobin çapı | D | 3–100 mm | Alt D yayı sertleştirir |
| Yay indeksi | C | 4–12 | Çok düşük olması yüksek gerilime, çok yüksek olması ise bükülmeye neden olur |
| Aktif bobinler | Na | 2–20 | Daha fazla bobin yayı yumuşatır |
| Serbest uzunluk | Lf | Tasarımla belirlenir | Katı yükseklik sapmasının üstüne ayarlayın |
| Toplam bobinler | NT | Hayır 2 | Kapalı ve zemin uçları için 2 ekler |
ends of the spring matter too. Kapalı ve zemin uçları Düz bir oturma yüzeyine ihtiyaç duyan sıkıştırma yayları için yaygındır. Taşlamasız kapalı uçlar daha iyi yorulma ömrü sağlar ancak daha az düzlük sağlar. Toplam bobinler genellikle aktif bobinler artı kapalı uçlar için 2'dir.
Sıkıştırma yayları birçok alanda kullanılmaktadır ve uygulama bir otomotiv veya mobilite sistemi . Bu durumlarda yorulma ömrü ve boyutsal tutarlılık daha da kritik hale gelir.
sağlayan bir yaya ihtiyacınız olduğunu varsayalım. 25 mm sapmada 100 N kuvvet . Kesme modülü G = 80.000 N/mm² olan yağda tavlanmış yay çeliği kullanın. Tel çapını d = 2,0 mm ve ortalama bobin çapını D = 20 mm olarak seçin.
calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. D'yi 2,2 mm'ye veya D'yi 22 mm'ye artırın stresi azaltmak için. D artarsa yay hızının düşeceğini, dolayısıyla k'yi korumak için Na'nın azaltılması gerektiğini unutmayın.
Dinamik yaylar için, muhafazakar bir endüstriyel kural, ortalama gerilimi 0,45 × nihai çekme mukavemetinin (UTS) altında ve alternatif gerilimi 0,30 × UTS'nin altında tutmaktır. Nihai tasarımı her zaman gerçek malzeme kalitesine göre doğrulayın.
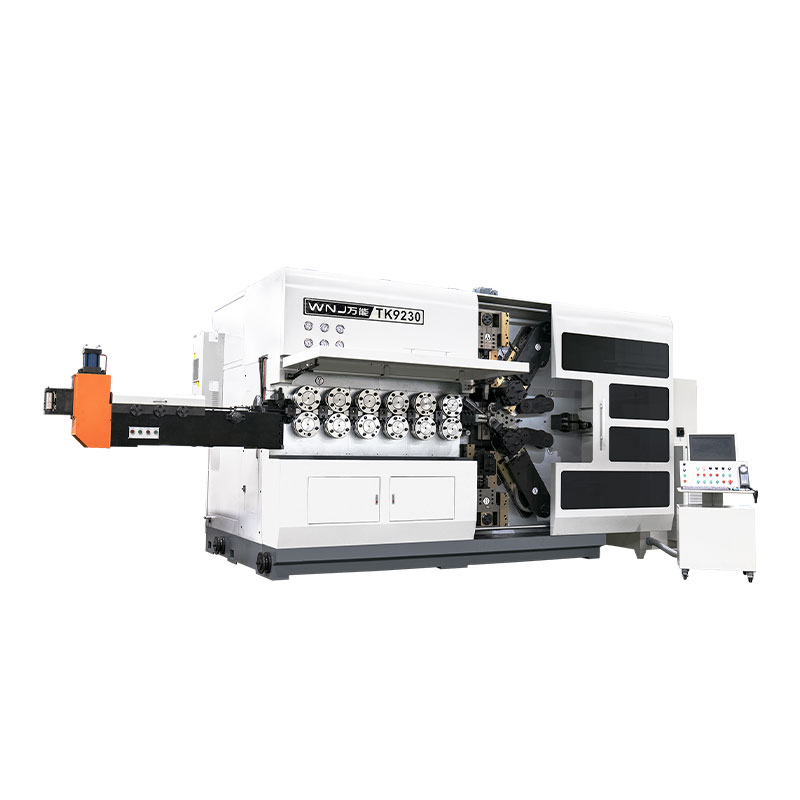
 TK-320B 3 Eksenli Pitch Kontrollü CNC Yay Sarma Makinesi Bu CNC koyler, bağımsız hatve ekseni kontrolü ve yüksek hızlı senkron çalışma özelliğine sahiptir; bu da onu, önceki gerilim tasarımı tartışmasında vurgulandığı gibi, hassas hatveli ve tutarlı tel beslemeli sıkıştırma yayları üretmek için ideal kılar. Ürünü Görüntüle →
Sıkıştırma yayı toleransları sonradan akla gelen bir düşünce değildir. Yayın kabul edilebilir maliyet ve tutarlılıkta üretilip üretilemeyeceğine karar verirler. Aşağıdaki tablo, bir CNC yay sarma makinesinin normal üretimde ulaşabileceği tipik tolerans seviyelerini göstermektedir.
| Parametre | Hoşgörü | Notlar |
|---|---|---|
| Dış çap | d ≤ 3 mm için ±0,1 mm | Daha büyük tel için ±0,2 mm |
| Serbest uzunluk | ±0,3 ila ±0,5 mm | Toplam bobinlere bağlıdır |
| Yay oranı | ±%5 ila ±%10 | Sapma sırasında yükü etkiler |
| Toplam bobinler | ±0,25 bobin | CNC beslemesi ile kontrol edilir |
| Karelik | 10 mm uzunluk başına 0,02 mm | Düz koltuğa karşı ölçülmüştür |
| Zemin uçlarının paralelliği | 0,05 mm | Taşlama işlemi gerektirir |
Bu değerlerden daha sıkı bir tolerans mümkündür ancak tolerans aralığındaki her azalma, daha fazla inceleme ve kurulum süresi gerektirdiğinden maliyeti artırır. Uygulamanızın kabul edebileceği en geniş toleransa göre tasarım yapın ve eğer gerçekten önemli olan belirli bir sapmadaki yük ise yay oranını belirtin.
CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
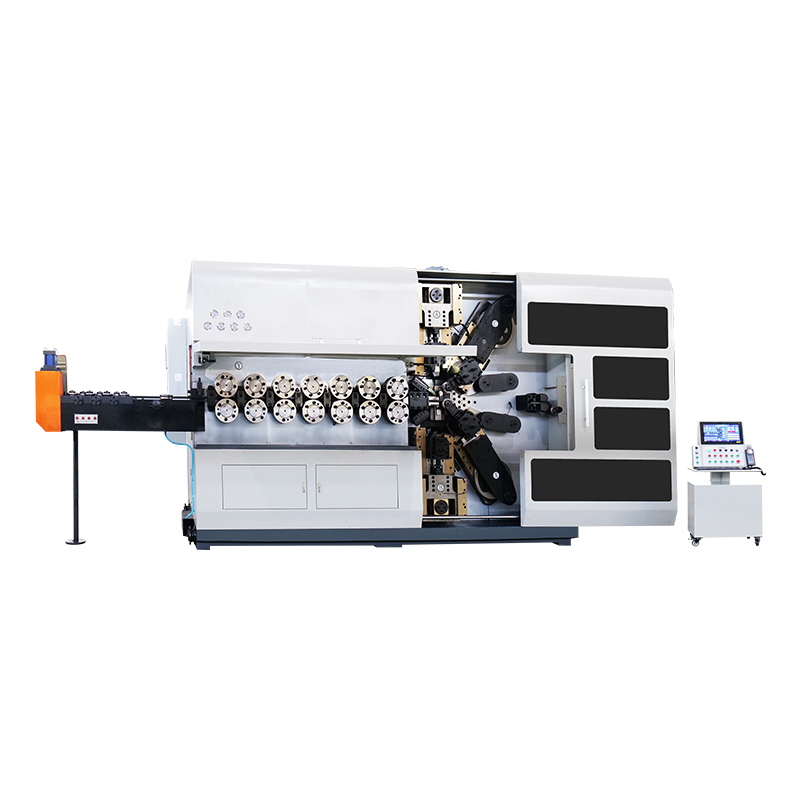
 CNC-625D 4 Eksenli CNC Yay Şekillendirme Makinesi Algılamalı Dört eksenli ve otomatik algılamayla donatılmış bu şekillendirme makinesi, kusurları durdurur ve parametre ayarlamalarına izin vererek çeşitli yay şekillerinin tekrarlanabilir üretimini garanti eder ve bu da yukarıda bahsedilen tasarımdan üretime sürekliliği destekler. Ürünü Görüntüle →
Bir sıkıştırma yayı tasarımı yalnızca onu oluşturan makine kadar iyidir. CNC yay şekillendirme makineleri tel beslemeyi, sarma adımını, dış çapı ve kesme uzunluğunu elektronik olarak kontrol eder. Bu nedenle ekipmana iyi uyum sağlayan bir tasarım, sürüklenmeden binlerce kez tekrarlanabilir.
number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read CNC yay makinesi nasıl çalışır? . Bu, bazı yay tasarımlarının üretilmesinin neden diğerlerinden daha kolay olduğunu anlamanıza yardımcı olur.
Bir yayın yüksek yay endeksine veya çok küçük tel çapına sahip olması durumunda, makinenin doğru tel gerginliği kontrolüne ihtiyacı vardır. Aksi takdirde, yay uzunluğu boyunca eğim değişebilir ve bu da tutarsız bir orana neden olabilir. Gerçekçi bir tasarımı doğru CNC şekillendirme makinesiyle eşleştirmek, istikrarlı bir üretim sürecine giden en hızlı yoldur.
 Hassas Son İşlemler için CNC Yaylı Uç Taşlama Makinesi Serisi Bu seri, 0,3 ila 12 mm tel yay uçlarının taşlanmasına uygun, servo kontrollü tekerlekler ve otomatik denetim ile CNC taşlama sunar ve zorlu uygulamalarda montaj öncesinde gereken düzlük ve paralelliği sağlar. Ürünü Görüntüle →
material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Sarıldıktan sonra yay, yorulma ömrünü azaltabilecek iç artık gerilimlere sahiptir. Malzemenin gerilimini azaltmak ve boyutları stabilize etmek için yaylı temperleme fırını kullanılır. Bu adım, yüksek performanslı yaylar için isteğe bağlı değildir. Isıl işlem sıcaklığı mikro yapıyı değiştirmeyecek kadar düşük, ancak sarma gerilimlerini gevşetecek kadar yüksektir.
Uçları taşlanmış yaylar için CNC yay taşlama makinesi, uç yüzlerin düz ve paralel olmasını sağlar. Bu, yay üzerindeki yük dağılımını iyileştirir ve temas yüzeyinin erken aşınmasını önler. grinding operation is especially important when the spring is assembled in a compact cavity.
se mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Bu kontrol listesi, yay üreticinize eksiksiz, üretilebilir bir tasarım sunmanıza yardımcı olur.
spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Gerekli stres ve yay oranından başlayın. Daha kalın bir tel, yayı daha sert hale getirir ve belirli bir yük için gerilimi arttırır; dolayısıyla tel çapı, ortalama bobin çapına ve aktif bobinlerin sayısına göre dengelenmelidir.
Yay indeksi ortalama bobin çapının tel çapına oranıdır. 4 ile 12 arasında olmalıdır. Düşük indeks iç gerilimi artırır ve sarmayı zorlaştırır; yüksek indeks yayı dengesiz hale getirir ve bükülmeye yatkın hale getirir.
Evet. Yay hızı aktif bobinlerin küpüyle ters orantılıdır, dolayısıyla aktif bobinlerin azaltılması yayı sertleştirir. Ancak aynı zamanda toplam bobinleri ve serbest uzunluğu pratik sınırlar içinde tutmanız gerekir.
Temperleme, sarma işleminin getirdiği artık gerilimleri hafifletir. Yay boyutlarını stabilize eder ve yorulma ömrünü artırır. Çoğu yüksek performanslı yay için bu adım atlanamaz.
Makinenin tutabileceği en sıkı toleransı değil, fonksiyonun destekleyebileceği en dar toleransı belirtin. Belirli bir yükseklikteki yük daha önemliyse, serbest uzunluk yerine yay oranını toleranslayın.
Sıkıştırma yayı tasarımı, hesaplamalar ve pratik üretim arasındaki dengedir. Kağıt üzerinde en iyi sonucu veren yay, her zaman yapımı en kolay olan yay değildir. Malzemeyi, toleransları ve makine özelliklerini başlangıçtan itibaren göz önünde bulundurarak, yaygın arızaları önleyebilir ve tüm hizmet ömrü boyunca tutarlı performans gösteren bir yay elde edebilirsiniz.
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör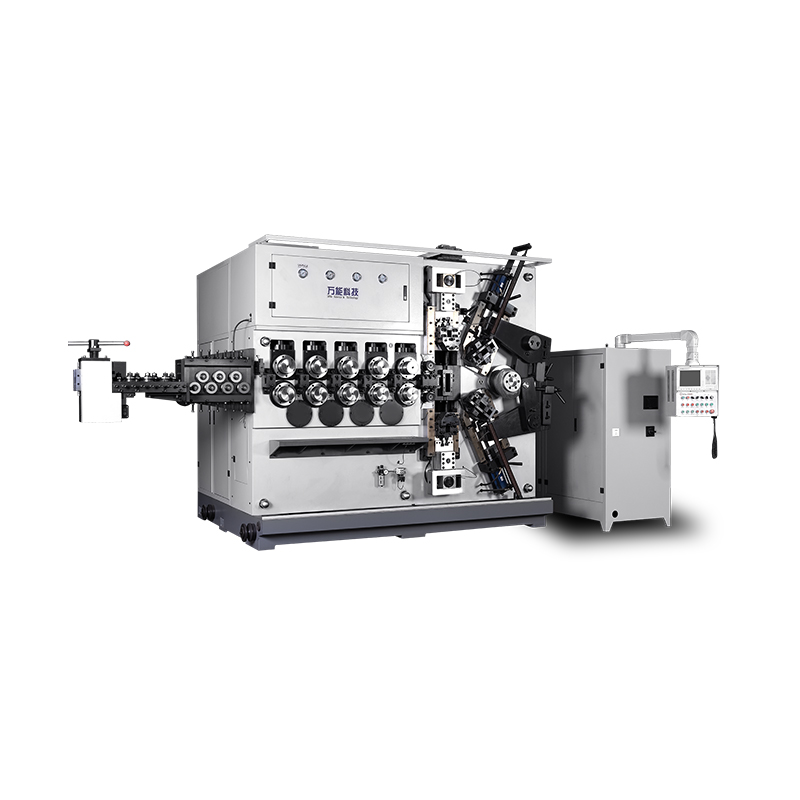
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör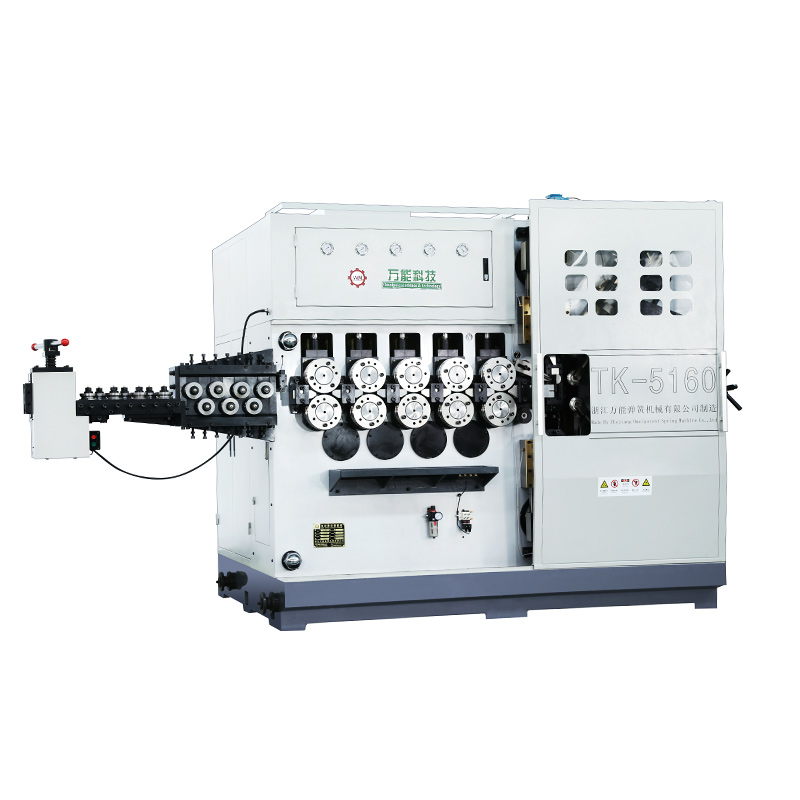
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör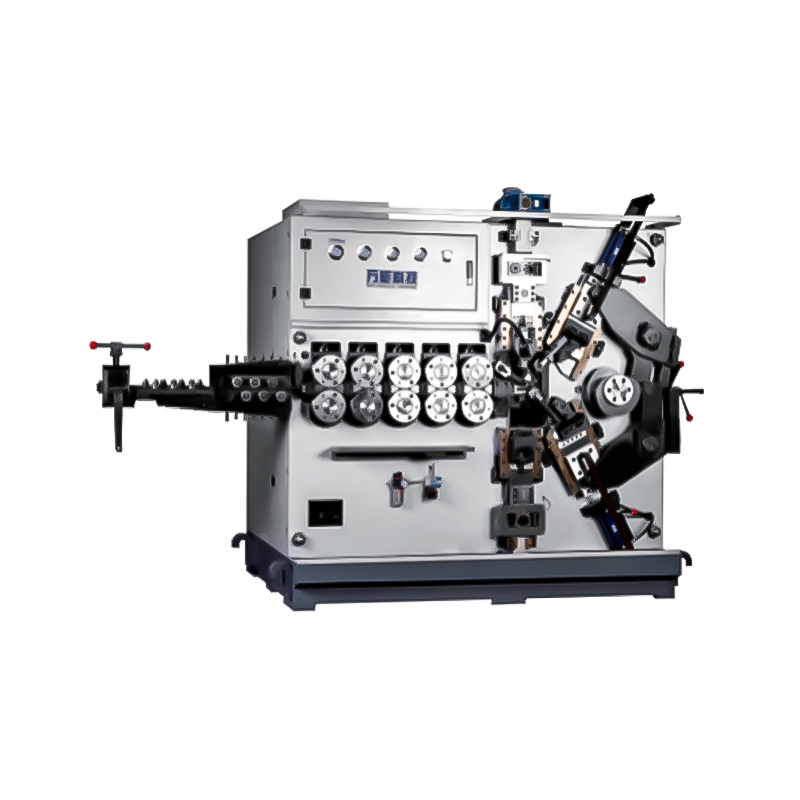
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod