Dil
Şekillendirme atölyesine giren her tel bobini bir kararı da beraberinde getirir: bu parça kam tahrikli bir yay makinesinde mi, özel bir bobin yapıcıda mı yoksa özel bir bobin yapıcıda mı daha iyi yapılır? CNC tel şekillendirme makinesi ? Çoğu modern üretim hattı için kısa cevap CNC tel şekillendirme makinesidir çünkü şekil değişikliklerini takımhane değişiklikleri yerine yazılım değişikliklerine dönüştürür. Program kaydedildikten sonra aynı makine, kabaca yeni bir dosya yüklemek için gereken sürede basit bir kancadan çok bükümlü üç boyutlu bir brakete geçebilir.
Bu kılavuz, bir CNC tel şekillendirme makinesinin gerçekte ne yaptığını, eksen konfigürasyonunun kapasitesini nasıl değiştirdiğini, yay sarıcılarıyla nerede örtüştüğünü ve bir makineye sermaye yatırmadan önce neyi doğrulamanız gerektiğini açıklamaktadır. Ön sonuç: Parça karışımınız burulma yayları, tel klipsler, kancalar, braketler veya birden fazla düzlemde bükülen herhangi bir geometri içeriyorsa, bu makine sınıfı herhangi bir tel şekillendirme ekipmanı arasında dolar başına en geniş kullanılabilir aralığı sunar.
CNC tel şekillendirme makinesinin yetenek sınırı birçok alıcının varsaydığından daha geniştir. Birçok yay ailesi üretebilmesine rağmen helisel yaylarla sınırlı değildir. Makinenin gerçek gücü, telden farklı yönlerde bükülmeyi gerektiren şekiller oluşturmak, uçlarda ilmek oluşturmak, bacakları bükmek ve temiz bir şekilde kesmektir. Mekanik kam makinesiyle karşılaştırıldığında CNC versiyonu, her yeni parça için kam tasarlama, kesme ve prova etme zamanını ve maliyetini ortadan kaldırır.
Önemli bir sınır var. Aylarca çok yüksek hacimde tek bir sıkıştırma yayı tasarımına ihtiyacınız varsa, özel bir CNC yay sarma makinesi genellikle bunu daha hızlı üretecektir. CNC tel şekillendirme makineleri konumlarını şu şekilde kazanıyor: Parça çeşitliliği fazla ve değişim sık Fason üretim ve OEM tedarik atölyelerinde normal durum budur.
Tüm CNC tel şekillendirme makineleri aynı sırayı takip eder: düzleştirme, besleme, bükme, kesme. Modeller arasındaki farklar, tel üzerinde aynı anda kaç bükme ekseninin hareket ettiğine, besleme uzunluğunun ne kadar hassas bir şekilde kontrol edildiğine ve kontrol sisteminin yeni bir parça programı için takım konumlarını ne kadar hızlı yeniden hesapladığına bağlıdır.
İş akışı açısından bakıldığında her bükme, besleme uzunluğu ve kesme konumu kontrol cihazında bir koordinat değeri olarak tanımlanır. Değişimi hızlı kılan da budur: Kılavuzu ve takım bloğunu değiştirmenin ötesinde şekil oluşturma sistemini fiziksel olarak değiştirmezsiniz. Aynı mantık aynı zamanda otomatik düzeltmeyi de mümkün kılar çünkü kontrol sistemi komut verilen konumları her bir servo eksenden gelen gerçek geri bildirimle karşılaştırabilir.
Eksen sayısı, tel şekillendirmede en çok alıntı yapılan spesifikasyondur çünkü tek geçişte oluşturabileceğiniz geometrinin karmaşıklığıyla ilişkilidir. Kural olarak, ürün yol haritanızın haklı gösterdiğinden daha fazla eksen satın almayın; 10 eksenli bir makinenin çalıştırılması, programlanması ve bakımı 3 eksenli bir makineye göre daha maliyetlidir. Aynı zamanda, çok düzlemli bükümlerle çalışmayı kabul ederseniz, eksik belirtme, daha yavaş döngülere, manuel ikincil işlemlere ve tutarsız parça kalitesine yol açar.
| Eksenler | Özgürlüğü Oluşturmak | Tipik Parçalar | Tipik Tel Aralığı |
|---|---|---|---|
| 3 eksenli | Besleme, yatay bükme, kesme | Kancalar, basit klipsler, küçük uzatma yayları | 0,3 ila 3,0 mm |
| 5 eksenli | Düzlem dışı hareket için takım eksenleri ekler | Burulma yayları, 3 boyutlu klipsler, küçük otomotiv braketleri | 0,5 ila 5,0 mm |
| 6/7 eksen | Daha fazla eş zamanlı takım konumu | Dar yarıçaplı çoklu bükümlü 3D formlar | 1,0 ila 6,0 mm |
| 10 eksenli | Çoklu alet kontrolüne sahip iki şekillendirme kolu | Karmaşık 3 boyutlu yaylar ve oluşturulmuş montajlar | 1,5 ila 10,0 mm |
| 12 eksenli kamsız | Maksimum takım hareketliliği, kam yok | Karmaşık tıbbi, havacılık ve yüksek karışımlı parçalar | 0,5 ila 12,0 mm |
3 eksenli bir makine en düşük maliyetli giriş noktasıdır ve parçaları düz kancalar, klipsler ve basit yaylardan oluşan mağazalar için en popüler konfigürasyon olmaya devam etmektedir. Mühendisleriniz ofset ayaklara veya iki düzlemde bükülen tel formlara sahip burulma yayları tasarlamaya başladığında, 5 eksenli bir makineye geçiş, takımlamadan kaynaklanan tavizlerin çoğunu ortadan kaldırır. 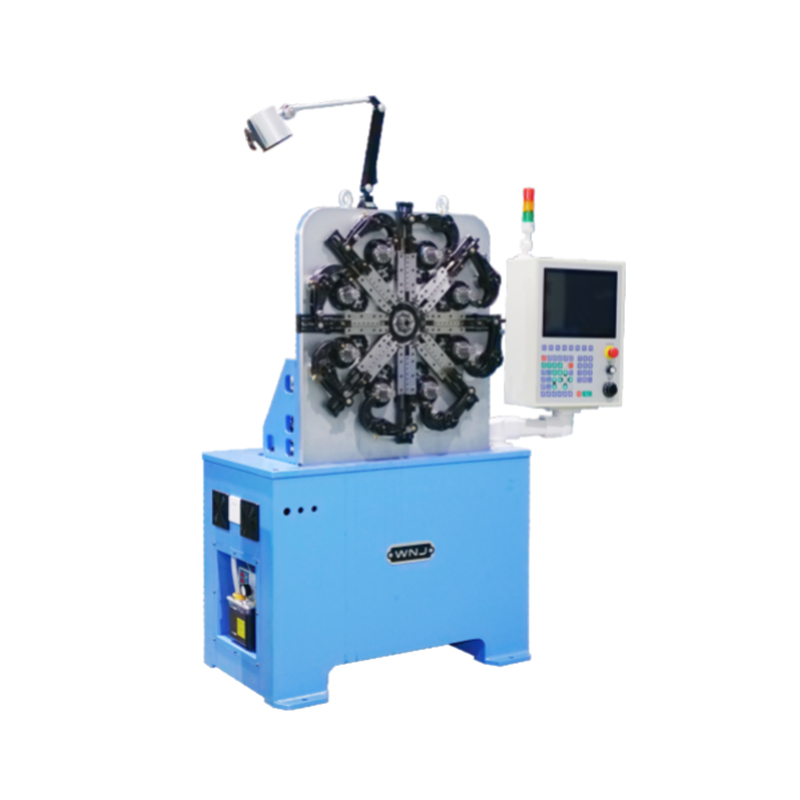 Basit Yaylar için CNC-625D 3 Eksenli Yay Şekillendirme Makinesi Bu 3 eksenli şekillendirme makinesi, düz kancalar, klipsler ve basit yaylar üreten atölyeler için en düşük giriş maliyetini sunar. Dört eksenli kontrolü, arızalı parçalar için otomatik durdurma ile tek adımlı veya senkronize çalışmaya olanak sağlar. Ürünü Görüntüle → Referans olarak, WNJ serisindeki 625D sınıfı 3 eksenli şekillendirme makinesi bu segmenti kapsarken, 625Z/635Z/650Z serisi aynı şekillendirme prensibini beş kontrollü eksene kadar genişletiyor.
Karışık üretim adetleri teklif eden mağazalar için 10 eksenli ve 12 eksenli kamsız konfigürasyonlar en geniş çalışma kapsamını sağlar. Avantajları, birden fazla takım taşıyıcının eşzamanlı hareketidir; bu, aksi takdirde indeksleme veya yeniden konumlandırmaya ihtiyaç duyacak parçalar üzerindeki çevrim süresini azaltır. Bunun karşılığında daha yüksek bir programlama gereksinimi ve daha yüksek bir satın alma fiyatı alınır.
İnsanlar sıklıkla bu iki terimi birbirinin yerine kullanırlar, ancak farklı güçlü yönlere atıfta bulunurlar. Bir CNC yay sarma makinesi, yüksek hızda helisel şekiller için optimize edilirken, bir CNC tel şekillendirme makinesi, sarma yerine bükme gerektiren rastgele 3D tel şekilleri ve yay türleri için optimize edilmiştir. Doğru seçim, yalnızca makine markasına veya fiyatına değil, baskın parça geometrinize bağlıdır.
Birçok yay üretim hattı her iki makine tipini de yan yana tutar. Düz sıkıştırma işi için bir tel şekillendirme makinesinin bir sarıcının yerini almasını bekliyorsanız, taahhütte bulunmadan önce kendi tel çapınızdaki gerçek döngü sürelerini karşılaştırın. Helisel bölümleri bacaklar ve bükümlerle birleştiren parçalar için, mandrel aksesuarına sahip bir tel şekillendirme makinesi, normalde iki makine gerektirecek olan parçaları çoğunlukla birleştirebilir. Parça helis yerine öncelikle bükülmüş tel formunda olduğunda, 4 eksenli tel bükme makinesi daha hedefli bir seçenektir. 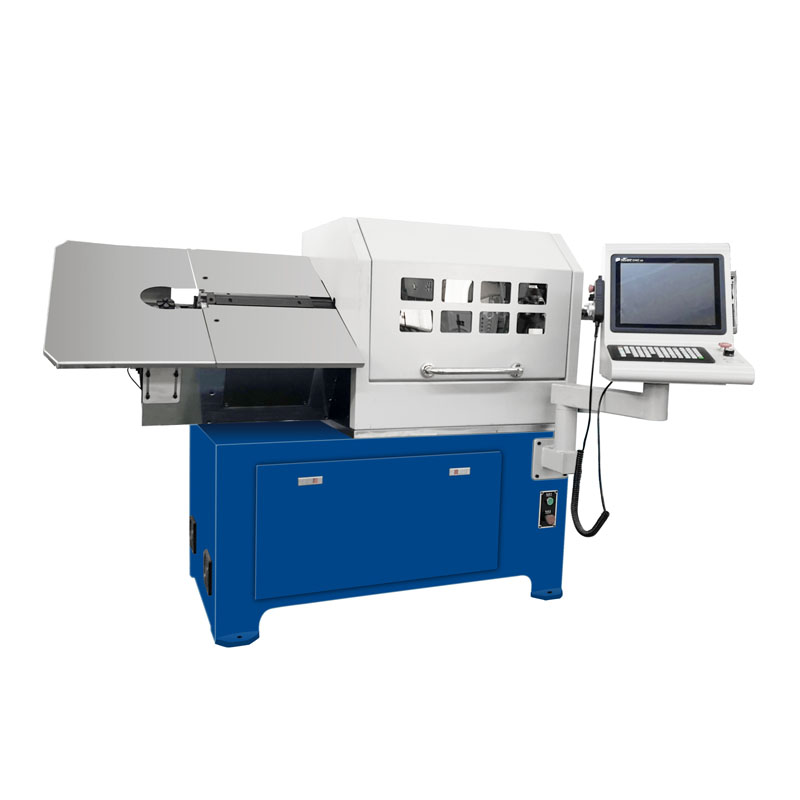 ZW-480 Bükülmüş Tel Formları için 4 Eksenli CNC Tel Bükme Makinesi Parçanız helis yerine öncelikle bükülmüş tel formunda olduğunda, bu 4 eksenli bükme makinesi hedeflenen verimliliği sağlar. Dört/yedi eksenli bağlantı tasarımı, çeşitli tel bükme uygulamalarında yüksek hassasiyet ve istikrarlı performans sağlar. Ürünü Görüntüle →
CNC tel şekillendirme makineleri sadece yay imalatçılarıyla sınırlı değildir. Aynı bükme ve kesme mantığı, şekillendirilmiş tel bileşen içeren hemen hemen her mühendislik ürününde ortaya çıkar. WNJ sitesindeki uygulama sayfalarında bu ekipmanın günlük olarak kullanıldığı sekiz sektör belirtilmektedir:
Ortak nokta boyutsal tutarlılıktır. Örneğin otomotiv üretiminde, bacak açısında bir milimetre kayan bir koltuk yayı, son montajda gürültüye ve erken aşınmaya neden olabilir. Beş eksenli bir makine, hattan çıkan her parçanın onaylanmış numuneyle eşleşmesini sağlayacak şekilde takım yolunu yeterli tekrarlanabilirlikle tutar. 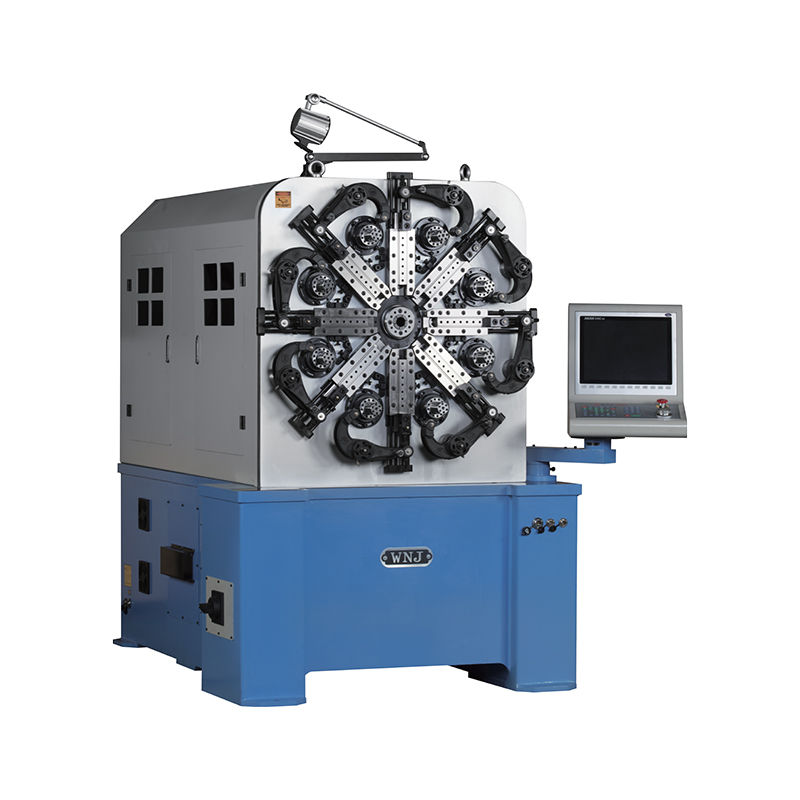 Tutarlı Boyut Doğruluğu için CNC-635Z 5 Eksenli Yay Şekillendirme Makinesi Bu beş eksenli şekillendirme makinesi, otomotiv koltuk yayları ve benzeri hassas parçalar için gereken tekrarlanabilirliği sağlar. Döner tel besleme mekanizması kurulumu kolaylaştırırken, beş eksenli kontrol bacak açıları ve çaplarında sıkı toleransları korur. Ürünü Görüntüle → Bu endüstrilerdeki üreticilerin bir makineyi onaylamadan önce kendi malzemelerinden yapılmış deneme parçaları istemelerinin nedeni budur.
Fiyat etiketlerini karşılaştırmadan önce bu yedi faktörü karşılaştırın. Yüzde 5 daha ucuz olan bir makinenin teknik özellikleri tel çapı ve tolerans gereksinimlerinize uymuyorsa işleme ve arıza süresi açısından yüzde 20 daha fazla maliyete neden olabilir.
Bu noktalar, kılavuzumuzda pratik ayrıntılarla ele alınmaktadır. Doğru yay makinesi nasıl seçilir . Özet basittir: Parça ailenizin spesifikasyonu tanımlamasına izin verin, ardından satın almadan önce gerçek davranışı doğrulamak için deneme parçalarını kullanın.
CNC tel şekillendirme makinesinin doğruluğu, yazılım kadar mekanik durumun da sonucudur. Temiz kılavuzlar, hizalanmış silindirler ve doğru şekilde gerilmiş besleme sistemleri, toleransların binlerce döngü boyunca tekrarlanabilir olmasını sağlar. Günlük rutin kısadır ancak onu atlamak, yalnızca son incelemede ortaya çıkan sapmalara yol açar.
Operatörler ayrıca makinenin normal ses ve titreşim özelliklerini de anlamalıdır. Besleme bölümünden gelen olağandışı gürültü veya bükülme açısındaki ani bir değişiklik, genellikle tam bir arızadan önce ortaya çıkar ve erken müdahale, daha uzun arıza sürelerini önler.
CNC yay makinesi, genellikle hem sarıcıları hem de şekillendirme makinelerini kapsayan geniş bir terimdir. Uygulamada, bir yay sarma makinesi sarmal yaylar için optimize edilirken, bir tel şekillendirme makinesi bükülmüş tel şekilleri, burulma yayları, uzatma yayları ve diğer sarmal olmayan geometriler üretir. Çoğu fabrika, tüm ürün yelpazesini kapsamak için her ikisini de kullanır.
Yaygın malzemeler arasında karbon yay çeliği, 302, 304 ve 316 gibi paslanmaz çelik kaliteleri, fosfor bronz, berilyum bakır, alüminyum ve çeşitli kaplamalı teller bulunur. İki temel sınır, makinenin tel çapı aralığı ve besleme ve düzeltme sisteminin kaldırabileceği maksimum çekme mukavemetidir. 2000 MPa'nın üzerinde sert çekilmiş tel çekmeyi planlıyorsanız, satın almadan önce düzleştirici rulo malzemesini ve besleme silindiri basınç aralığını kontrol edin.
Parçaların çoğu tek düzlemli klipsler ve kancalardan oluşuyorsa 3 eksenli bir makine yeterlidir. Ofset bacaklı burulma yayları 5 eksenli kontrolden yararlanır. Çok düzlemli 3D kablo formları genellikle 6 veya daha fazla eksene ihtiyaç duyar. Pratik bir kural, mevcut ortalama karmaşıklığınızın bir üst düzeyini seçmektir, böylece ikinci bir makine satın almadan daha geniş bir yelpazedeki işleri kabul edebilirsiniz.
Evet, sınırlar dahilinde. Kapalı uçlu ve sıkı hatveli sıkıştırma yayları, sarıcının güçlü alanıdır, ancak bir hatve aleti ve mandrelle donatılmış bir tel şekillendirme makinesi, orta hızlarda verimli bir şekilde sıkıştırma yayları üretebilir. Geçiş süresinin maksimum çevrim hızından daha önemli olduğu küçük partilerde özellikle caziptir.
Aynı tel çapında basit bir geometri değişikliği için takım ayarları genellikle 15 ila 40 dakika artı program seçimi alır. Tel çapı değişirse kılavuzları, besleme silindirlerini ve şekillendirme takımlarını da değiştirirsiniz; bu işlem çoğu makinede genellikle bir ila iki saat sürer. Kam tahrikli bir alternatif, yeni kamların kesilmesini ve test edilmesini gerektirir ve bu da oldukça uzun sürer.
Pratik tekrarlanabilirlik, tel çapına, geri esneme davranışına ve malzeme kıvamına bağlı olarak genellikle bükülme açıları için artı veya eksi 0,5 ila 1 derece ve uzunluklar için artı veya eksi 0,1 mm aralığındadır. Bu rakamları her zaman gerçek telinizi kullanarak bir deneme çalışmasıyla doğrulayın, çünkü malzemenin geri esnemesi son geometri üzerinde en büyük etkiye sahiptir.
Doğru seçim her zaman makinenin isim plakasına değil, parça ailenize bağlıdır. Ürün karışımınız çeşitli tel formları ve yay geometrileri içeriyorsa, CNC tel şekillendirme makinesi, en geniş kullanılabilir aralığa sahip tek parça ekipman olarak kalır. Eksen sayısını doğrulayın, tel çapı kapsamını kontrol edin, destek ağını onaylayın ve imzalamadan önce malzemenizden yapılmış deneme parçaları isteyin. Bu süreç birkaç gün sürer ancak makine yatırımını on yıl veya daha uzun süre korur.
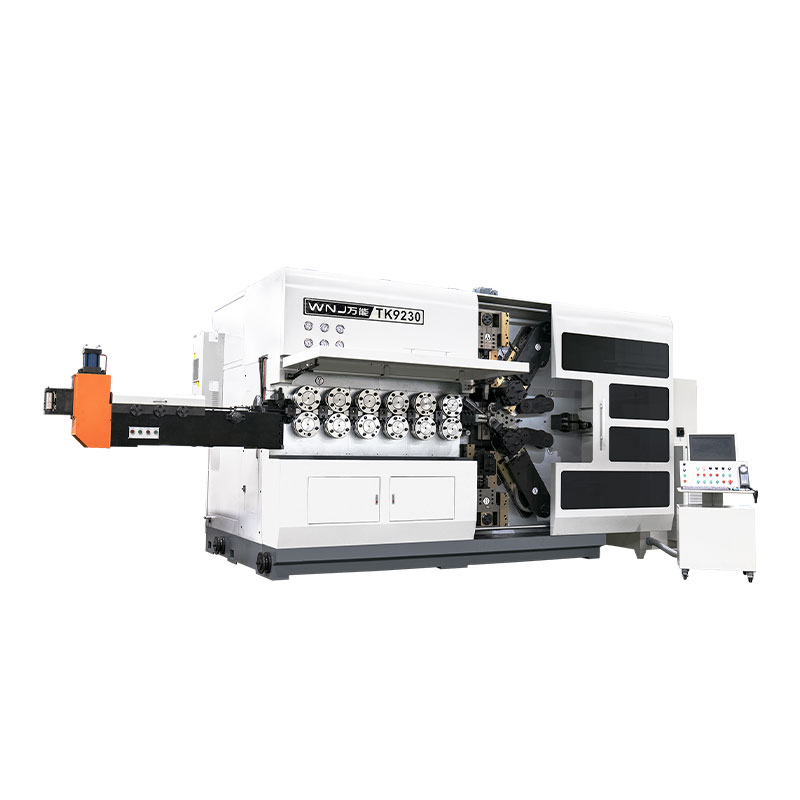
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör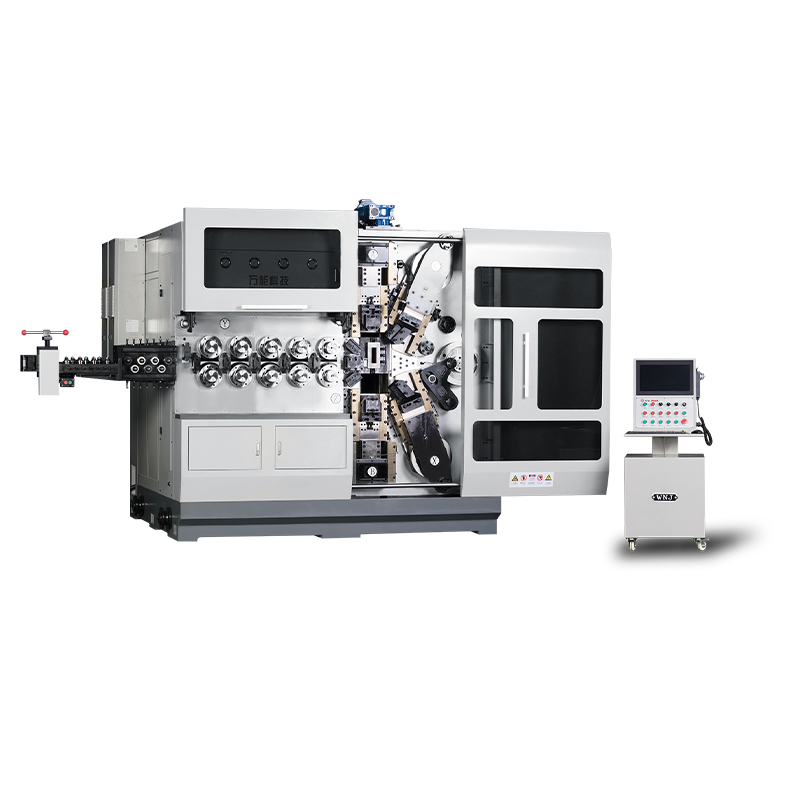
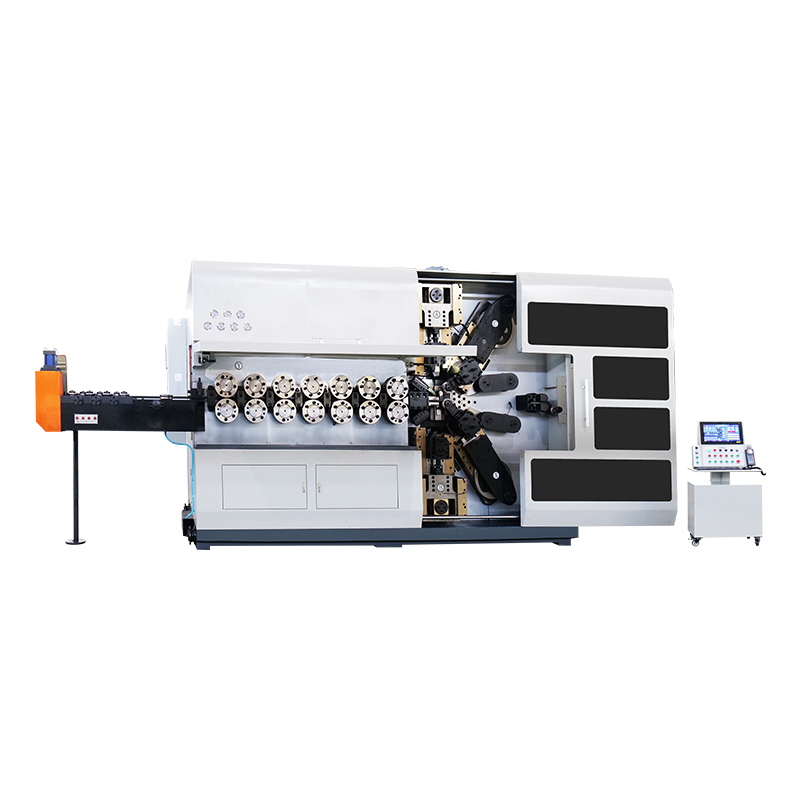
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör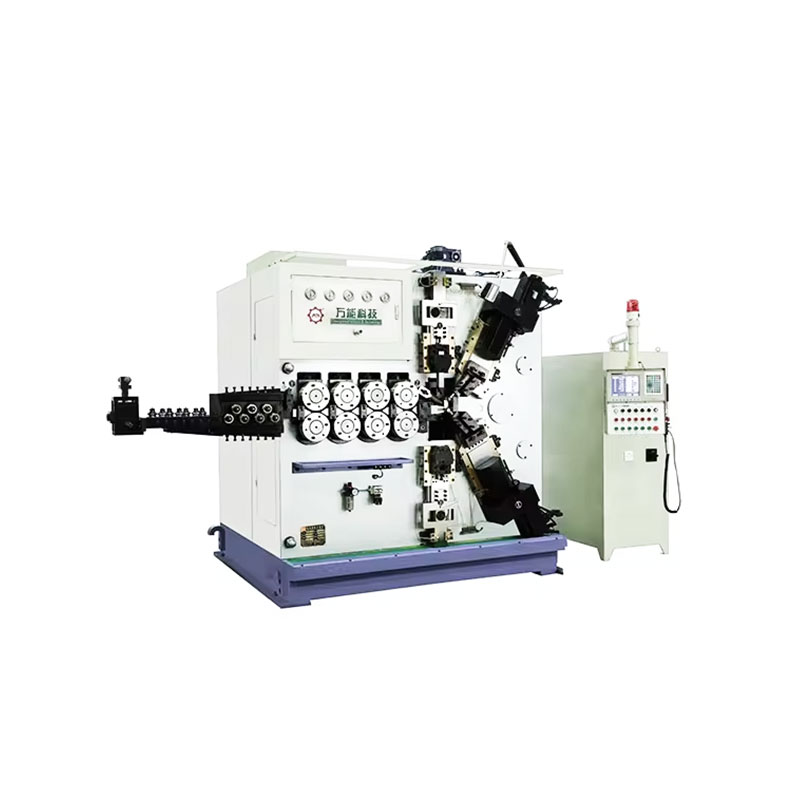
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör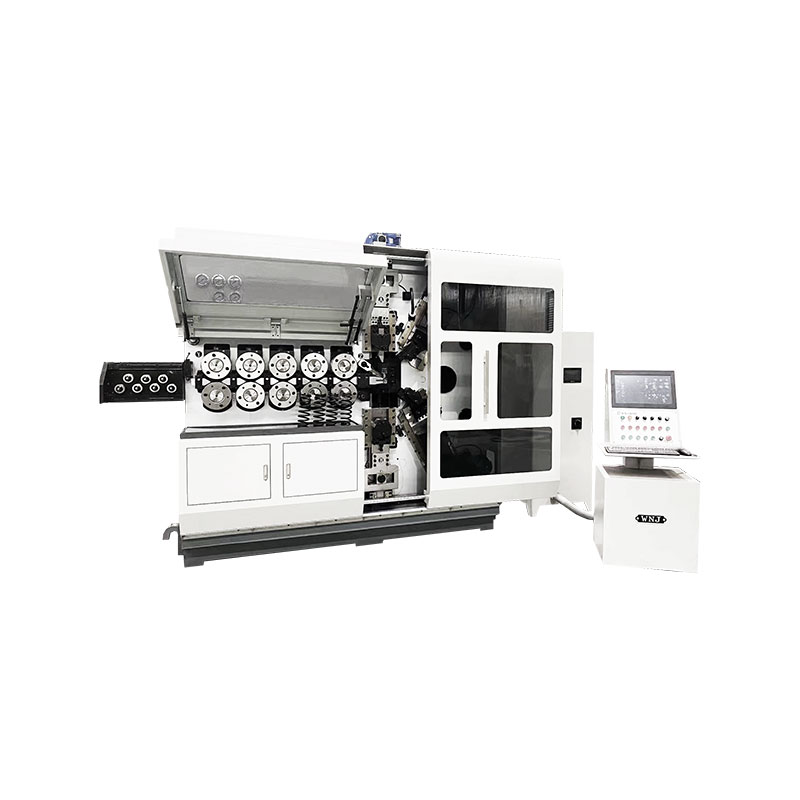
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör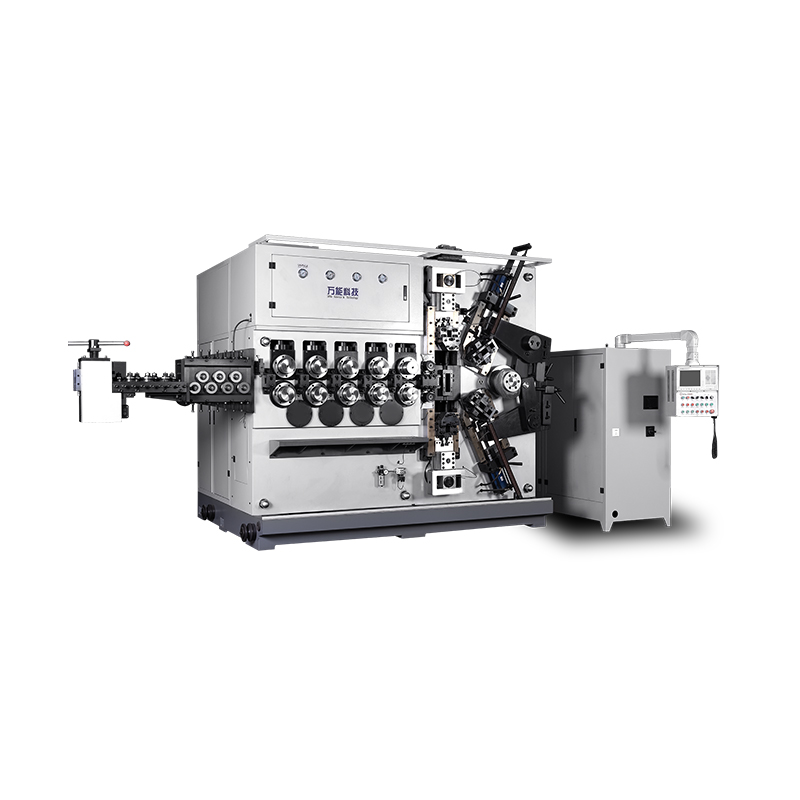
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör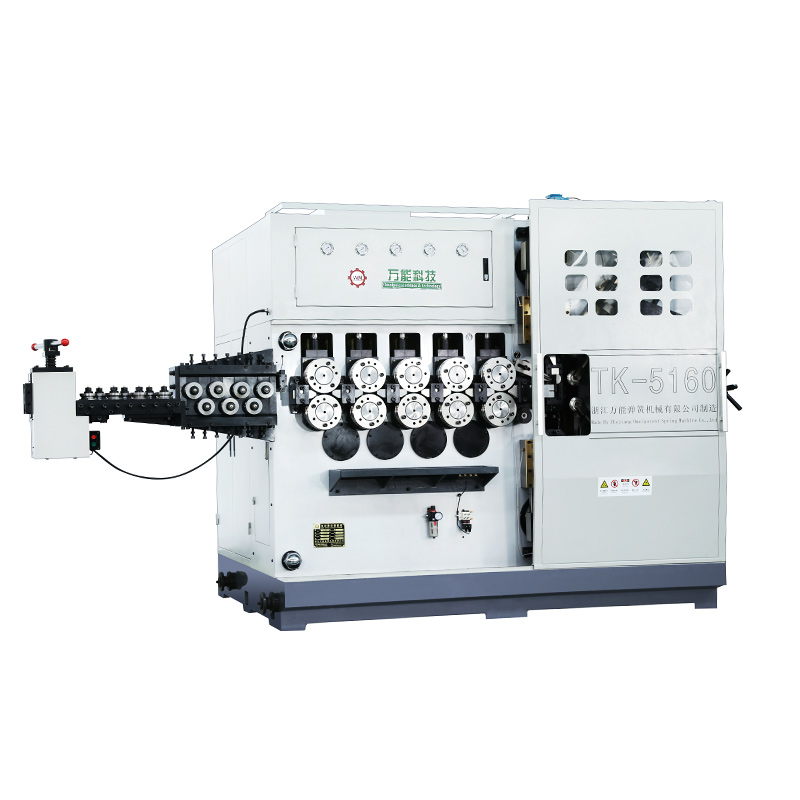
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod