Dil
Rekabetçi kalmak isteyen bir yay üreticisi için CNC yay sarma makinesi en önemli yatırımdır. Kamlara ve limit anahtarlarına dayanan mekanik sarma makinelerinin aksine, CNC yay sarma makinesi tel beslemeyi, sarma noktası konumunu, hatve hareketini ve kesme hareketini senkronize servo eksenler aracılığıyla kontrol eder. Sonuç olarak tekrarlanabilir bobin geometrisi, daha hızlı kurulum değişiklikleri ve çok daha düşük hurda oranları elde edilir. Üretim planınız 0,05 mm'den daha sıkı toleranslara sahip sıkıştırma yayları, uzatma yayları veya burulma yayları içeriyorsa, modern bir CNC sarma makinesi isteğe bağlı değildir; bu temeldir. Bu kılavuz, bu makinelerin nasıl çalıştığını, eksen numaralarının gerçekte ne anlama geldiğini, hangi özellikleri karşılaştırmanız gerektiğini ve bir makineyi gerçek üretim koşullarınıza nasıl eşleştireceğinizi açıklamaktadır.
Çalışma prensibi beş aşamaya ayrılır: tel doğrultma, tel besleme, sarma, hatve kontrolü ve kesme. Tel, bir makaradan veya elektrikli tel besleme rafından çekilir, dökümü ve eğriliği ortadan kaldıran bir dizi düzleştirme silindirinden geçer ve ardından besleme silindirlerine girer. Besleme silindirleri teli bir sarma noktasına doğru veya bir mandrelin etrafına doğru iter. Tel ilerledikçe yayın dış çapı sarma noktasının konumuna göre belirlenir. Servo tahrikli bir hatve aleti tel yoluna dik olarak hareket eder ve bitişik bobinler arasında boşluk oluşturur. Programlanan bobin sayısına ulaşıldığında, bir kesici bıçak yayı gelen telden ayırır ve kontrol sistemi hemen bir sonraki döngüyü başlatır.
CNC versiyonunu mekanik bir makineden temel olarak farklı kılan şey, her şekillendirme parametresinin programlanabilir bir sayısal değer olmasıdır. Mekanik bir sarıcıda, bir kilit somununu manuel olarak gevşeterek ve bir kamı hareket ettirerek dış çapı değiştirirsiniz. Bir CNC makinesinde, kontrol ekranına dış çapı girersiniz ve servo ekseni otomatik olarak kendini konumlandırır. Yay makineleri endüstrisinde yayınlanan üretim verilerine göre, bu değişim, tipik bir sıkıştırma yayının kurulum süresini mekanik bir makinede yaklaşık 40 ila 60 dakikadan, iyi programlanmış bir CNC modelinde yaklaşık 5 ila 10 dakikaya düşürür. Aşağıdaki tablo, iki makine tipini atölyede en önemli faktörlere göre karşılaştırmaktadır.
| Karşılaştırma Öğesi | Mekanik Sarma Makinası | CNC Yay Sarma Makinası |
|---|---|---|
| Yay tipine göre kurulum süresi | 30 ila 60 dakika | 5 ila 10 dakika |
| Boyutsal tekrarlanabilirlik | Operatörün becerisine bağlıdır | 0,01 ila 0,03 mm arasında tutarlı |
| Takım değişiklikleri | Çoklu kameralar ve fiziksel duraklar | Program değişikliği artı birkaç takım konumu |
| Karmaşık şekiller üretme yeteneği | Çok sınırlı | Kancaların, pigtaillerin ve kıvrımların çok eksenli şekillendirilmesi |
| Veri kaydı ve kalite takibi | Mevcut değil | Kontrol sistemine yerleşik |
CNC yay sarma makinesindeki eksen sayısı, aynı anda kaç bağımsız hareketin gerçekleştirilebileceğini belirler. bir 3 eksenli makine tipik olarak tel beslemeyi, sarma noktasını veya ana kamı ve eğimi kontrol eder. Bu konfigürasyon standart sıkıştırma ve uzatma yaylarının çoğunu kapsar. bir 5 eksenli makine Pigtail uçlarının bükülmesi, değişken adımlı bölümler üretilmesi ve yakın toleranslı burulma yayı bacaklarının oluşturulması gibi daha karmaşık şekillendirme işlemlerine olanak tanıyan takım eksenleri ekler. bir 6 eksenli veya 7 eksenli makine TK-760 sınıfı gibi daha fazla şekillendirme özgürlüğü sağlar ve terazinin daha ağır ucundaki tel çaplarını işleyebilir.
Aynı makinede farklı yay aileleri ürettiğinizde yüksek eksenli makineler de önemlidir. Örneğin, hem otomotiv süspansiyon yayları hem de küçük hassas uzatma yayları üreten bir üretici, şekillendirme alanını fiziksel olarak yeniden inşa etmeden farklı takım kurulumlarını gerçekleştirmek için ekstra eksenlere ihtiyaç duyar. Pratik kural basittir: Ürün karmanızın gerektirdiğinden daha fazla eksen satın almayın, çünkü her ek eksen maliyete ve programlama karmaşıklığına katkıda bulunur. Bununla birlikte, çok çeşitli siparişler veren bir atölyeniz varsa, 5 eksenli veya daha yüksek bir tezgah, sık takım değiştirme darboğazını ortadan kaldırır.
 TK-320B 3.0 mm Tel için 3 Eksen CNC Yay Sarma Makinası Bu 3 eksenli makine, bağımsız hatve kontrolü, çift dilli arayüz ve manuel numune oluşturma özellikleriyle popüler 0,5–3,0 mm kablo aralığını kapsar ve ekstra eksenlere aşırı harcama yapmadan orta kapasiteli üretime uygundur. Ürünü Görüntüle →
Alıcılar genellikle fiyat ve markaya odaklanır ancak gerçek seçim kriterleri tekniktir. Bir makinenin üretiminize uygun olup olmadığını belirleyen beş özellik tel çapı aralığı, maksimum yay dış çapı, ilerleme hızı, eksen sayısı ve kontrol sistemi kapasitesidir. Tel çapı aralığı ilk filtredir: 0,5 ila 3,0 mm tel için derecelendirilmiş bir makine ekonomik olarak 6 mm tel yay üretemez. Çoğu üreticinin serisindeki model numaraları, kapasiteye ilişkin hızlı bir gösterge sağlar. Örneğin bir TK-320 modeli 3,0 mm kablo sınıfı etrafında üretilirken, TK-760 modeli 6,0 ila 7,0 mm aralığında daha ağır kabloları hedefler.
| Şartname | Tipik Aralık | Neden Önemlidir? |
|---|---|---|
| Tel çapı | 0,3 mm'den 6,0 mm'ye kadar veya daha fazla | Hangi yay boyutlarını üretebileceğinizi belirler |
| Maksimum yay dış çapı | Modele bağlı olarak 10 mm ila 80 mm | Makinenin içindeki fiziksel şekillendirme alanını sınırlar |
| Besleme hızı | 30 - 120 m/dak | Çevrim süresini ve vardiya başına çıktıyı doğrudan etkiler |
| Eksen sayısı | 3 ila 12 eksen | Geometrik şekillendirme özgürlüğünü ve esnekliğini tanımlar |
| Kontrol sistemi tipi | Servo sürücülü endüstriyel PC | Programlama kolaylığını, belleği ve tanılama yeteneğini etkiler |
Kontrol sistemini gözden kaçırmayın. Yüksek mekanik doğruluğa sahip ancak kötü tasarlanmış bir kontrol arayüzüne sahip bir makine size saatlerce programlama süresine mal olacaktır. Grafik yay parametre girişini, her servo ekseninin gerçek zamanlı izlenmesini, birçok program tarifinin saklanmasını ve standart USB veya ağ veri aktarımını destekleyen bir kontrol sistemi arayın. Bu özellikler doğrudan geçiş süresini azaltır ve bir operatörün dört ila altı makineyi denetlemesini gerçekçi hale getirir.
 TK-335 3 Eksen Kolay Kontrollü CNC Yay Sarma Makinası TK-320B ile aynı 3 eksenli konfigürasyonu sunan ancak verimli programlama için tasarlanan bu model, basitleştirilmiş çalışmaya ihtiyaç duyan mağazalar için ideal olan grafik parametre girişi ve çoklu makine denetimi aracılığıyla hızlı geçişleri destekler. Ürünü Görüntüle →
CNC yay sarma makinası tek başına çalışmaz. Tel besleme sistemi tutarlılığın kalbidir. Tel beslemesi kayar veya titrerse, mükemmel şekilde ayarlanmış bir makinede bile yay adımı ve dış çap dalgalanır. Ciddi üreticiler, güçlendirilmiş besleme silindirleri, bir tel düzleştirici ve isteğe bağlı olarak, teli düşük gerilim altında makineye aktif olarak besleyen elektrikli bir tel besleme rafı sağlar. SLB-2800 tipi bir tel besleme rafı, özellikle ağır tel bobinleri kullanıldığında stabiliteyi artırır çünkü telin dolaşmasını önler ve ana besleme silindirleri üzerindeki yükü azaltır.
Kesim kalitesi ikinci en yaygın kusur kaynağıdır. Servo kesme cihazı, kesme hızı ve zamanlaması programlanabilir olduğundan, mekanik kesme kamına göre daha temiz bir kesim ve daha iyi yay ucu kalitesi sağlar. Kapalı ve topraklanmış uçlar gerektiren yaylar için, koyler çıkışının yaylı öğütücüye düzgün bir şekilde beslenmesi gerekir; Kancalı uzatma yayları için şekillendirme araçlarına ve 5 eksenli veya daha yüksek konfigürasyonla gelen tel bükme kapasitesine ihtiyacınız vardır. Önce tüm proses hattını planlayın, ardından ona uygun sarma makinesini seçin.
Hassasiyet genellikle iki şekilde ifade edilir: konumlandırma çözünürlüğü ve tekrarlanabilirlik. Konumlandırma çözünürlüğü, her bir servo ekseninin minimum programlanabilir hareketini ifade eder; modern Çin ve Avrupa makinelerinde genellikle 0,01 mm veya daha iyidir. Tekrarlanabilirlik, makinenin birçok döngüde aynı konuma ne kadar tutarlı bir şekilde döndüğünü ifade eder. Yay üretimi için tekrarlanabilirlik daha önemli bir sayıdır çünkü serbest uzunluk ve dış çap gibi yay özellikleri doğrudan eksen konumları tarafından üretilir. Bakımı iyi yapılmış bir CNC yay sarma makinesi, istikrarlı bir üretim sürecinde yaysız uzunluğu 0,1 mm ve dış çapı 0,03 mm dahilinde tutabilir.
Bunun pratik anlamı, fiyat teklifi talep etmeden önce tolerans gereksinimlerinizi tanımlamanız gerektiğidir. Yaylarınız otomotiv koltukları veya tıbbi cihazlar içinse tolerans sınıfı daha sıkıdır ve makinenin daha sağlam bir çerçeveye, daha iyi kılavuz raylara ve daha yüksek kaliteli servo motorlara ihtiyacı vardır. Yaylarınız genel donanım içinse standart 3 eksenli bir makine muhtemelen yeterlidir. Birkaç tedarikçiden, makinelerinin bir test yayında gerekli toleransı tutabildiğini teyit etmelerini istemek, riski ortadan kaldırmanın en iyi yoludur ve herhangi bir güvenilir üretici, bir numune test siparişini kabul edecektir.
Eski bir mekanik sarıcının CNC yay sarma makinesiyle değiştirilmesine yönelik iş senaryosu genellikle üç sayıya dayanır: çevrim süresi, hurda oranı ve işçilik maliyeti. Bir CNC makinesi daha yüksek ilerleme hızında çalışabilir çünkü servo kontrol, özellikle küçük sıkıştırma yayları oluştururken telin hareketini sabit tutar. Aynı yay tasarımına sahip mekanik bir makineyle karşılaştırıldığında tipik çevrim süreleri yüzde 15 ila 30 oranında azalır ve boyut kaymasından kaynaklanan hurda pratik olarak ortadan kaldırılır.
İşgücü tasarrufu, çoklu makine kullanımı ve hızlı değişim sayesinde sağlanır. Dört mekanik makine çalıştıran bir üretim yöneticisinin, vardiyanın çoğunda makine başına bir operatöre ihtiyacı vardır. Aynı operatör beş veya altı CNC makinesini yönetebilir çünkü programlama değişiklikleri kontrol panelinde yapılır ve izleme nadiren sürekli olur. CNC makinelerinin daha az fiziksel kam gerektirmesi ve küçük ila orta ölçekli bir yay fabrikası için geri ödeme süresinin genellikle 18 ila 30 ay arasında olması nedeniyle takım maliyetindeki azalmayı da ekleyin. Makine verimliliğinin ayrıntılı bir atölye karşılaştırması, CNC ile geleneksel yay üretim yöntemlerine ilişkin operasyonel değerlendirmemizde yer almaktadır. şirket haber sayfası Gerçek üretim örneklerini belgeleyen.
CNC yay sarma makineleri güvenilirdir ancak doğrulukları birkaç bakım disiplinine bağlıdır. Kritik kontrol noktaları besleme silindirleri, kılavuz raylar, yağlama sistemi, servo motorlar ve elektrik kabinidir. Besleme silindirleri zamanla aşınır ve düz noktalar ve oluk aşınması açısından her ay kontrol edilmelidir. Kılavuz raylarının eksen konumlandırma doğruluğunu korumak için temiz yağlamaya ihtiyacı vardır. Program reçetelerinin ve kalibrasyon parametrelerinin kaybolmaması için kontrol sisteminin düzenli olarak yedeklenmesi gerekir.
Bu adımların atlanması makineyi hemen bozmaz ancak boyutsal stabiliteyi yavaş yavaş aşındırır. Tutarsız hatve veya dalgalanan dış çap gibi CNC bobin yapıcılardaki en yaygın saha onarım sorunlarının nedeni çoğunlukla elektronik kontrol sisteminden ziyade aşınmış besleme silindirleri veya gevşek kılavuz rayından kaynaklanmaktadır. Bu nedenle iyi bakım, çıktı kalitesine doğrudan bir yatırımdır.
CNC yay sarma makineleri, yay kullanan neredeyse her mühendislik ürününü besler. Hacim bakımından en büyük üç uygulama bloğu otomotiv ve mobilite bileşenleri, elektrik mühendisliği ve tıbbi cihazlardır. Otomotiv sektöründe süspansiyon yayları, valf yayları, fren geri çekme yayları ve koltuk yayları çok büyük partiler halinde üretiliyor, bu da CNC bobin yapıcıların değişim hızını ve çok eksenli kapasitesini özellikle değerli kılıyor. Mobilite ve otomotiv uygulama segmenti aynı zamanda sıkı izlenebilirlik gerektirir ve CNC makineleri parti başına üretim parametrelerini kaydedebilir, bu da kalite belgelerini destekler. Elektrik mühendisliği uygulamaları, tel çapının genellikle 1,0 mm'nin altında olduğu ve temiz kesmenin gerekli olduğu anahtarlar, konektörler ve röleler için küçük hassas yaylar gerektirir.
Tıbbi cihaz yayları hassasiyet açısından daha da ileri giderek genellikle çapaksız uçlar ve tam mekanik özellikler gerektirir. Bu uygulamalarda, 5 eksenli veya 6/7 eksenli bir makine, ikincil işlemlere gerek kalmadan karmaşık uç kancaları üretmek için gereken takım hareketini sağlar. Havacılık ve telekomünikasyon sektörleri de benzer gereksinimlere sahiptir ancak daha küçük parti boyutları ve daha egzotik tel malzemeleri bulunmaktadır. Yay makinelerinin araç üretim hatlarına nasıl hizmet ettiğine ilişkin ayrıntılı bir bakış için uygulamaya genel bakışımıza bakın. mobilite ve otomotiv endüstrisi . TK-760 6/7 eksenli koyler gibi daha ağır tel kapasitesine sahip bir makine, endüstriyel ekipman tedarikçilerine özgü daha geniş çap yayılımını kapsar.
 TK-760 6/7 Eksen Ağır Tel CNC Yay Sarma Makinası 6,0–7,0 mm teli kapsayan 6 veya 7 eksenli bu makine, karmaşık uç kancalarını ve çeşitli kesim türlerini işler; bu da onu hassasiyet ve çok yönlülük gerektiren tıbbi, havacılık ve endüstriyel yaylar için vazgeçilmez kılar. Ürünü Görüntüle →
İyi bir CNC yay sarma makinesinde bile makine, takım veya tel koşulları değiştiğinde kalite sorunları ortaya çıkabilir. Bunları çözmek sistematik bir kontrol sırası gerektirir: önce kablo kalitesini doğrulayın, ardından mekanik kurulumu inceleyin ve son olarak program parametrelerini gözden geçirin. Aşağıdaki tablo en sık bildirilen sorunları ve servis mühendisleri tarafından kullanılan standart düzeltme yaklaşımını listelemektedir.
| Kusur | Büyük Olasılık Nedeni | Düzeltici Eylem |
|---|---|---|
| Dış çap çok büyük veya çok küçük | Sarılma noktası aşınmış veya yanlış hizalanmış | Sarılma noktasını yeniden takın ve çapı bir test yayında doğrulayın |
| Pitch bahar boyunca değişir | Besleme silindiri kayması veya adımlı takım aşınması | Besleme silindirlerini değiştirin, adım aletinin temas yüzeyini kontrol edin |
| Tel sık sık kopuyor | Yanlış düzleştirici ayarı veya malzeme sertliği | Düzleştirici basıncını azaltın, telin çekme mukavemetini onaylayın |
| Kesilen uç bükülmüş veya yırtılmış | Kesme bıçağı kör veya kesme zamanlaması yanlış | Bıçağı keskinleştirin veya değiştirin, kesme ekseni zamanlamasını ayarlayın |
| Kurulumdan sonraki ilk parçalar tolerans dışında | Program telin geri esnemesi için optimize edilmemiş | Kontrol sistemindeki kompanzasyon değerlerini ayarlayın |
Temel fark, hareketin nasıl üretildiği ve kontrol edildiğidir. Mekanik bir makine kamları, dişlileri ve limit anahtarlarını kullanır; dolayısıyla yay tasarımını değiştirmek, fiziksel kamları ve durdurucuları değiştirmek anlamına gelir. Bir CNC makinesi her eksen için servo motorlar kullanır ve her hareket sayısal program değerleriyle tanımlanır. Bu, daha basit geçiş, daha yüksek tekrarlanabilirlik ve mekanik bir makinenin yapamayacağı karmaşık yay formları oluşturma yeteneği sağlar.
Düz kapalı uçlu ve özel pigtail kıvrımları olmayan düz sıkıştırma yayları için 3 eksenli bir makine ekonomik bir seçimdir. Hassas uç kancaları, değişken bobin aralıkları veya daha karmaşık kes ve biçimlendirme dizileri olan yaylar yapmanız gerekiyorsa 5 eksen seçin. Ürün yelpazesi geniş olduğunda ve daha ağır tellerde maksimum takım konumlandırma esnekliği istiyorsanız 6 ila 7 ekseni seçin.
Makine, mevcut aletlerle sarılabilecek ve kesilebilecek her türlü teli işleyebilir. Tipik malzemeler arasında yağla temperlenmiş yay çeliği, sert çekilmiş karbon çeliği tel, paslanmaz çelik tel, fosfor bronz, berilyum bakır ve müzik teli bulunur. Ana sınırlar makinenin tel çapı aralığı ve malzemenin sertliğidir. Bazı yüksek mukavemetli alaşımlı teller, makul bir takım ömrü elde etmek için karbür besleme silindirlerine ve takımlara ihtiyaç duyar.
Aynı tel çapını ve benzer takımlama pozisyonlarını kullanan bir tasarım için, geçiş yalnızca kaydedilen programın yüklenmesi ve iki veya üç takımın konumlandırılması meselesidir; bu 5 ila 15 dakika sürer. Tel çapı değişirse veya farklı bir alet gerekiyorsa, makinenin erişimine bağlı olarak 20 ila 40 dakika bekleyin. Bu hala yeni kamların monte edilmesi ve hizalanması gereken mekanik bir makineden önemli ölçüde daha hızlıdır.
Evet, doğru takım seti ve yeterli eksenle. Sıkıştırma yayları bir sarma noktasına, merkez pime veya çardağa ve eğim aletine ihtiyaç duyar. Uzatma yaylarının uç kancalarını oluşturmak için ek aletlere ihtiyacı vardır, bu nedenle genellikle 5 eksenli bir makine önerilir. Düz bacaklı burulma yayları bacak bükme aletlerine ihtiyaç duyar. Tek bir 5 eksenli veya 6/7 eksenli makine, tel çapı aralığının parçalarınıza uyması durumunda üç yay ailesinin tamamını kapsayabilir.
Besleme silindirlerini temiz ve düzgün bir şekilde bastırılmış halde tutun, tel düzleştiricinin gerçek tel çapına ayarlandığından emin olun ve telin dengesiz şekilde çekilmesini önlemek için uygun şekilde gerilmiş bir tel besleme rafı kullanın. Ayrıca besleme silindiri oluğunu periyodik olarak kontrol edin; aşınmış bir oluk etkili besleme çapını değiştirir ve uzunluk hatalarına neden olur. Her vardiyanın ilk parçasının programlanan uzunluğa göre izlenmesi, hurdaya dönüşmeden önce sapmaları yakalar.
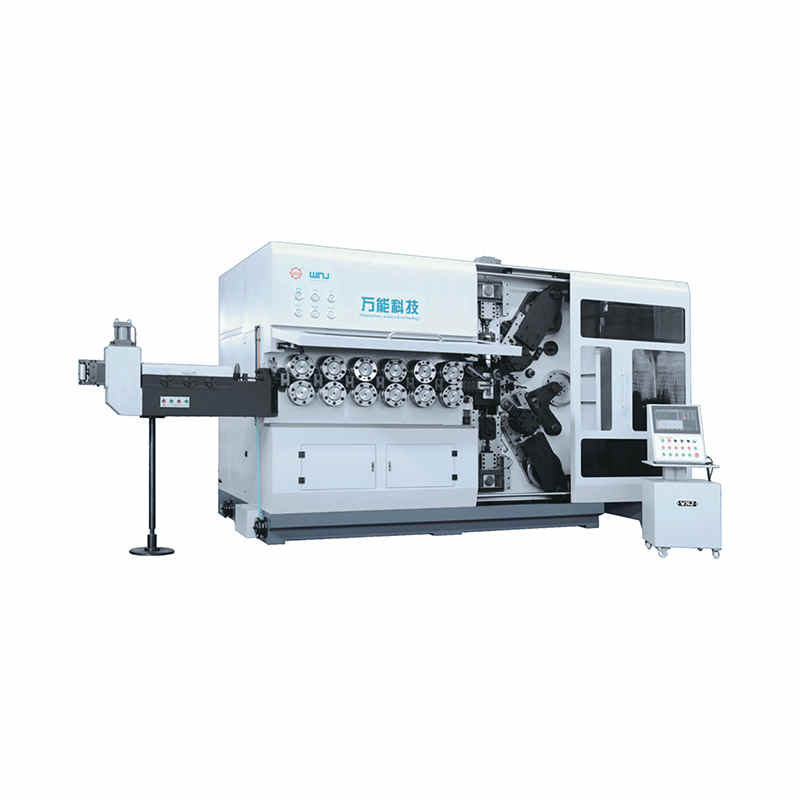
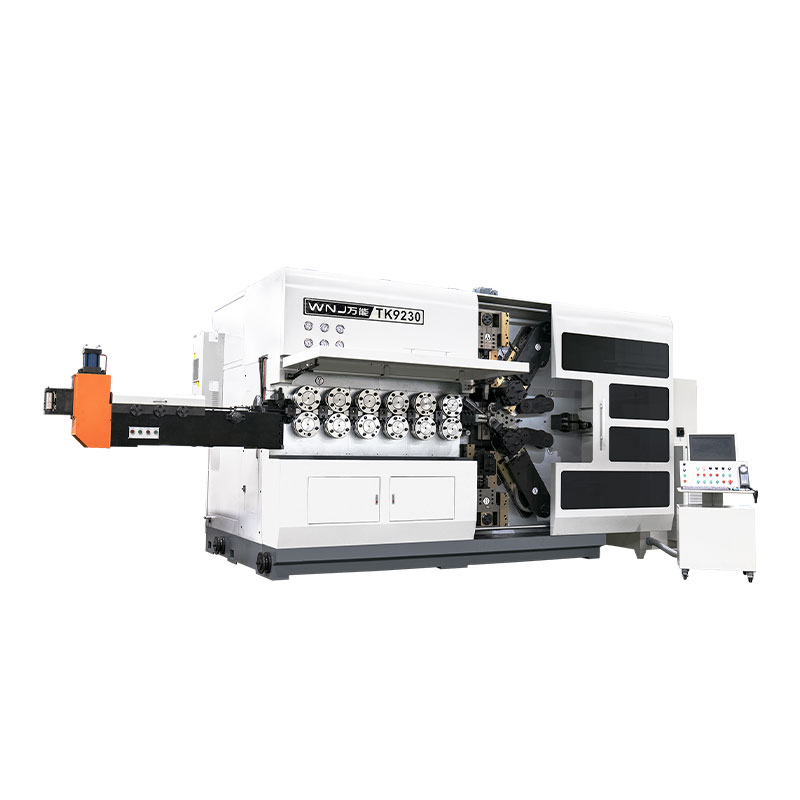
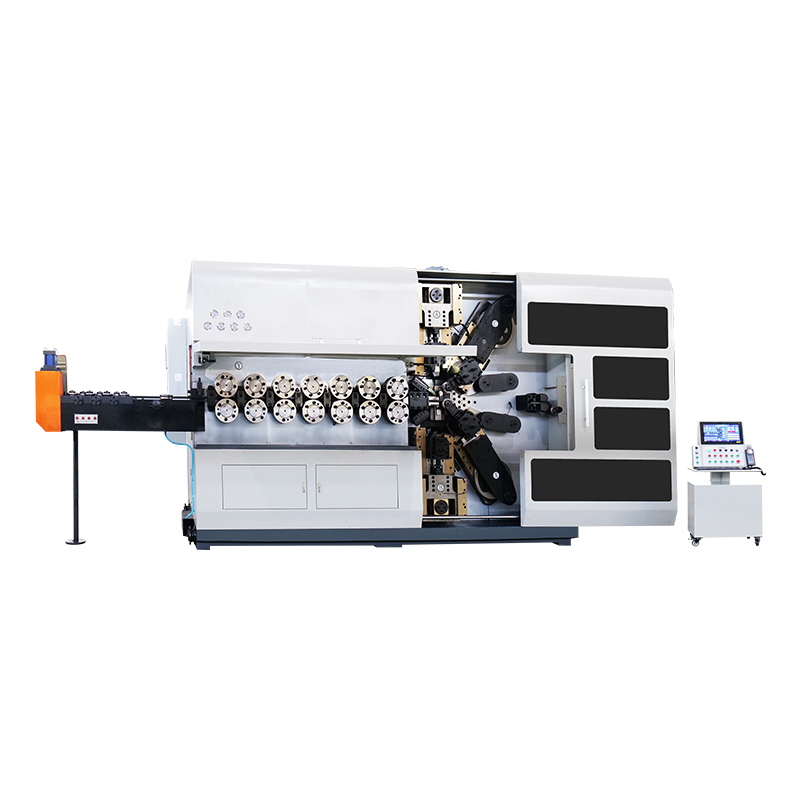
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör
TK-13200, TK-7230 TK-13200、 TK-7230 12EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör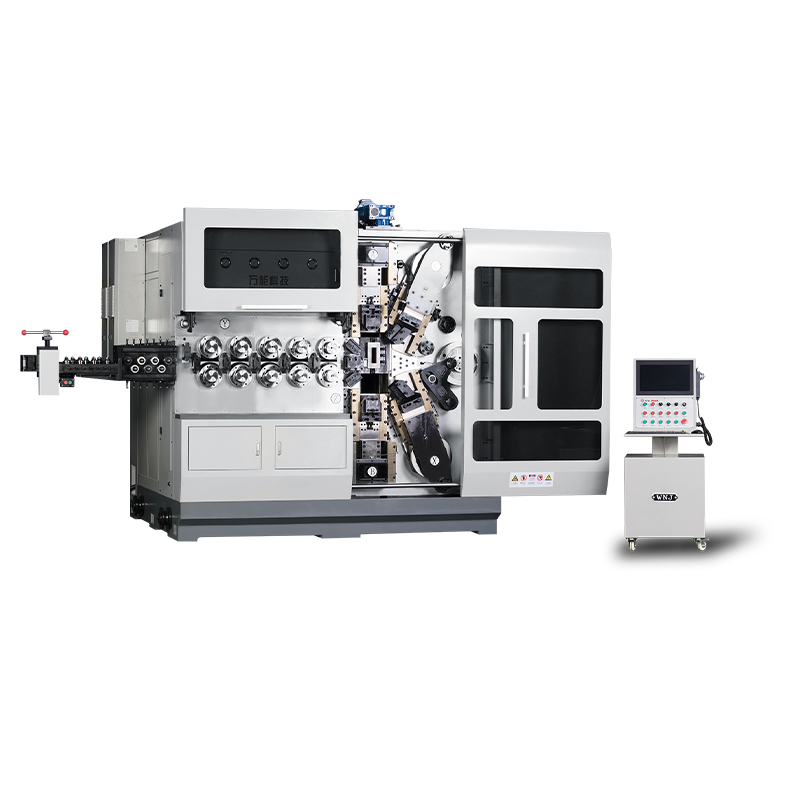
TK12120 TK-12120 12EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör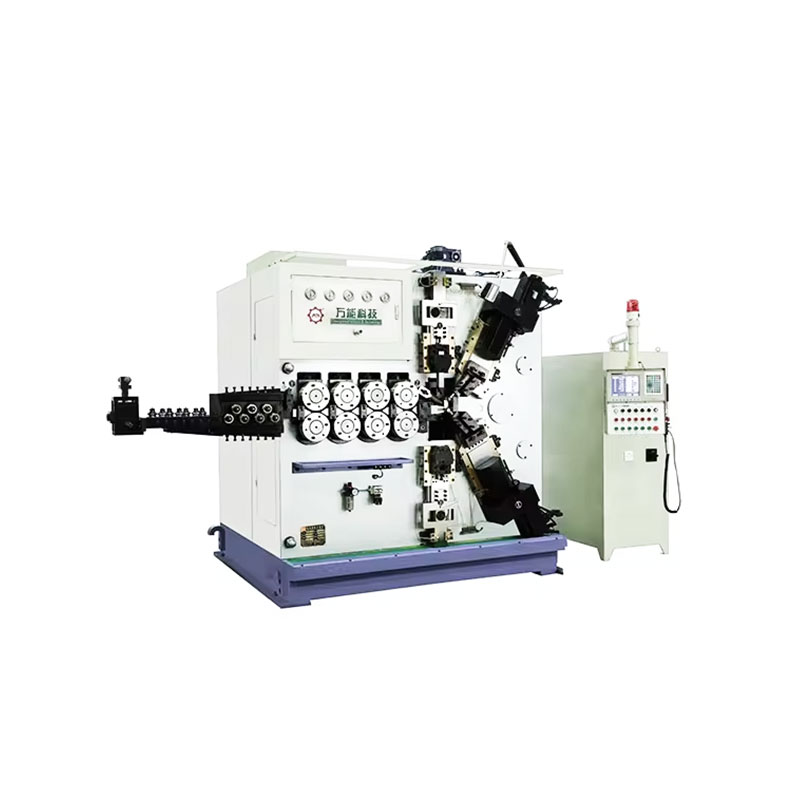
TK-6160 TK-6160 CNC YAY HADDELEME MAKİNESİ ...
Detayları gör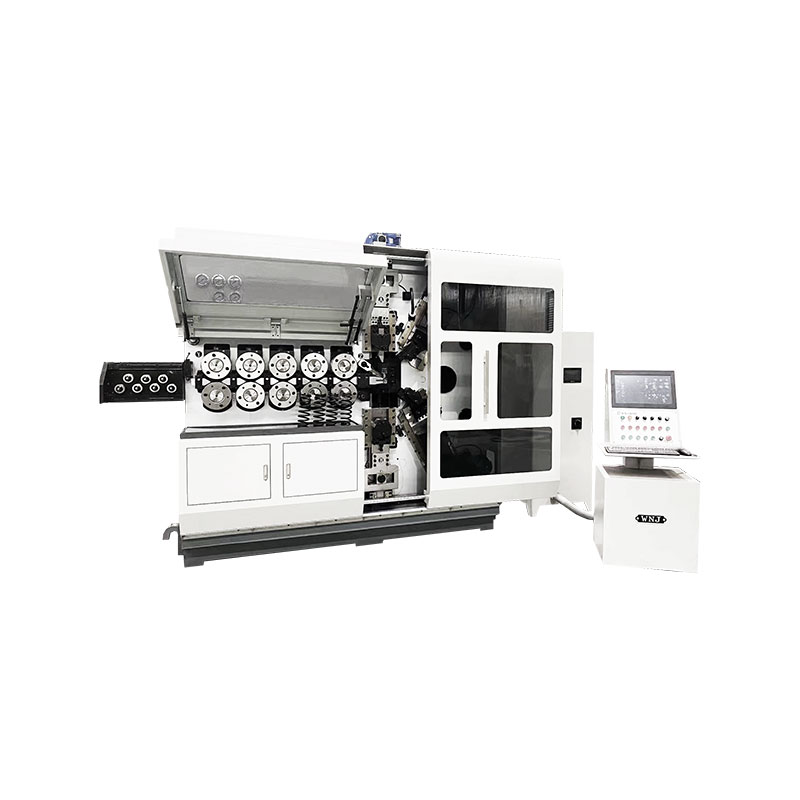
TK-6120 TK-6120 CNC YAY HADDELEME MAKİNASI ...
Detayları gör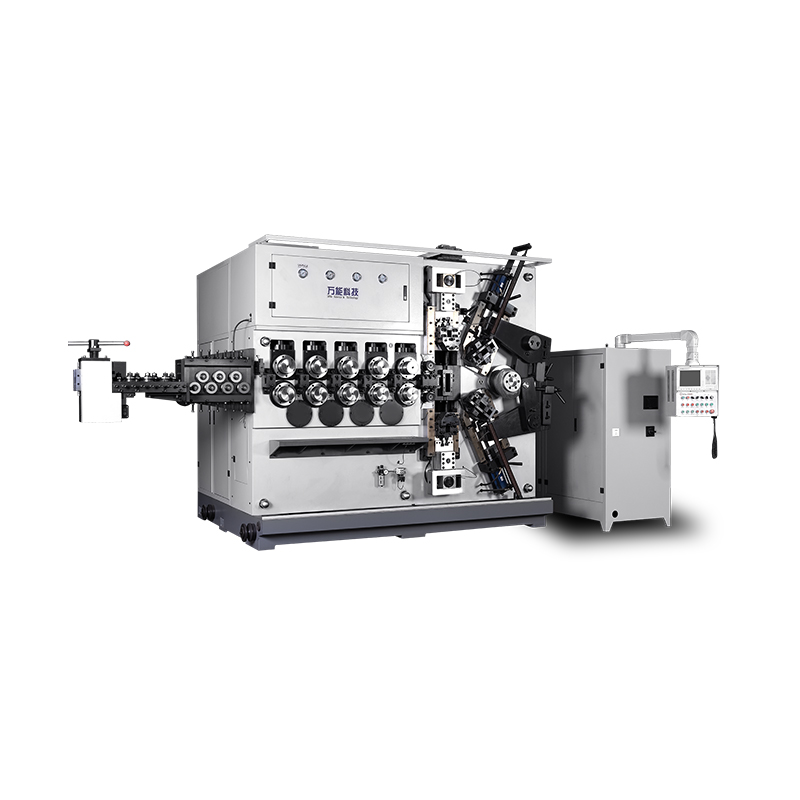
TK-5200 TK-5200 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları gör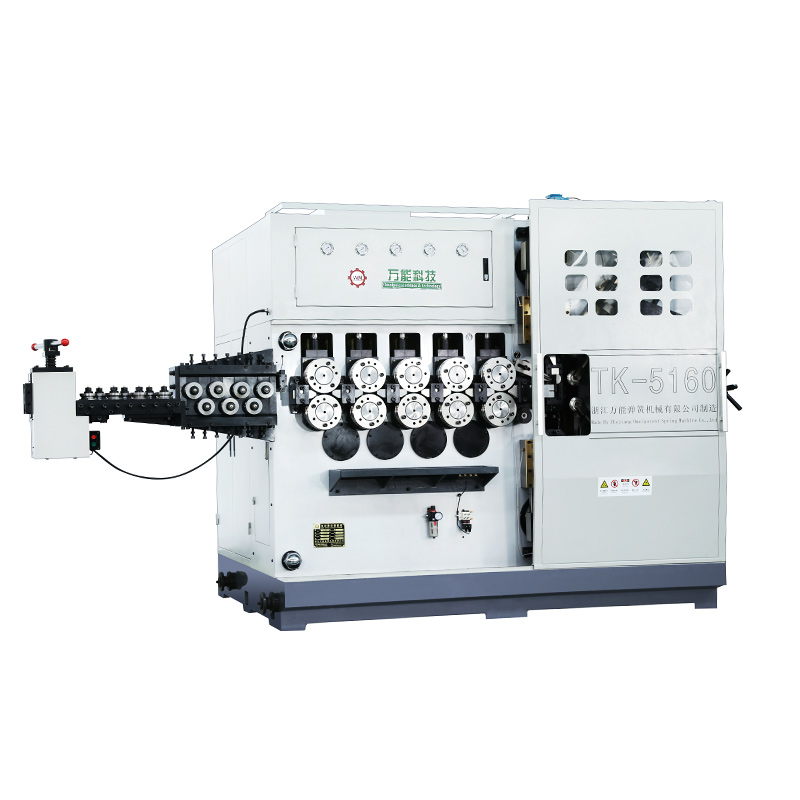
TK-5160 TK-5160 5EKSEN CNC YAY SARMA MAKİNESİ ...
Detayları gör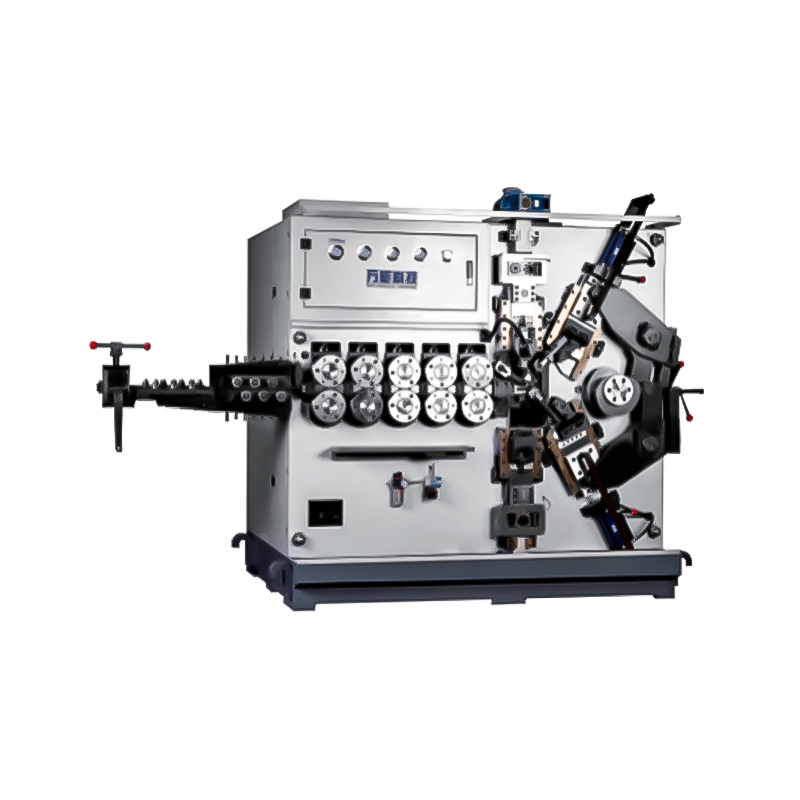
TK-5120 TK-5120 5EKSEN CNC YAY SARMA MAKİNASI ...
Detayları görMobil QR Kod